

密封件批次品質波動,問題不一定在料,也可能在硫化機參數設定
密封件品質不穩時,硫化機參數按溫度、壓力、時間逐項排查
橡膠密封件廠家有時會碰到這樣的情況:膠料、模具和操作人員都沒換,可不同批次的產品硬度、尺寸收縮卻對不上。搜索利拿硫化機參數,往往是希望能找到一張通用參數表直接套用。但硫化機參數必須與膠料配方、制品厚度、模具結構放在一起匹配。這篇文章從溫度、壓力、時間三個方向,說清哪些參數值得盯、怎么判斷是否合適,幫您減少試錯成本。
溫度設定不是只看表顯,溫場均勻性更關鍵
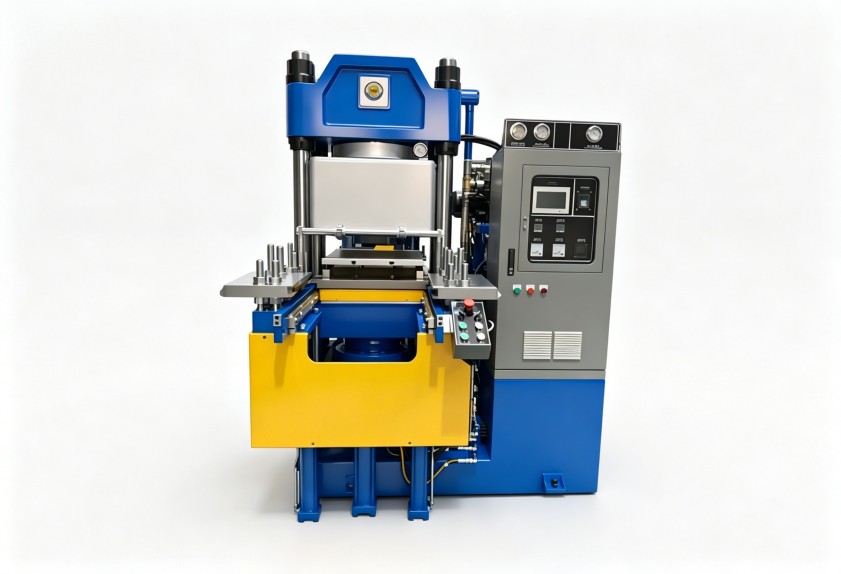
不少操作人員只關注硫化機設定的溫度數值,忽略了熱板各區域的實際溫差。密封件厚度不大,但對交聯程度很敏感。如果熱板邊緣與中間溫差不穩定,同一模產品就容易出現局部欠硫。判斷溫度參數是否合適,不能只看升到設定值要多久,還應留意恒溫階段的波動幅度。設備用久了,加熱管老化、導熱介質流動不暢,都會讓表顯與模腔實際溫度產生偏離,這時要優先處理設備問題,而非繼續加大設定溫度。
壓力和時間設不對,飛邊氣泡回彈都來找
硫化壓力不足,膠料在模腔里流動不充分,制品致密度不夠,飛邊和氣泡隨之出現;壓力過大或合模速度過快,又可能損傷密封件的嵌件或骨架。時間設定則要結合膠料的正硫化曲線,不是越長越保險。過硫會讓密封件變脆、彈性下降,欠硫則造成壓縮永久變形偏大。對批量生產來說,硫化時間還直接影響班產效率,調得過于保守,品質或許穩了,產能卻吃虧。每次記錄利拿硫化機參數與成品質量的對照,比憑經驗調機更可靠。
設備狀態與上游膠料,是參數能否生效的前提
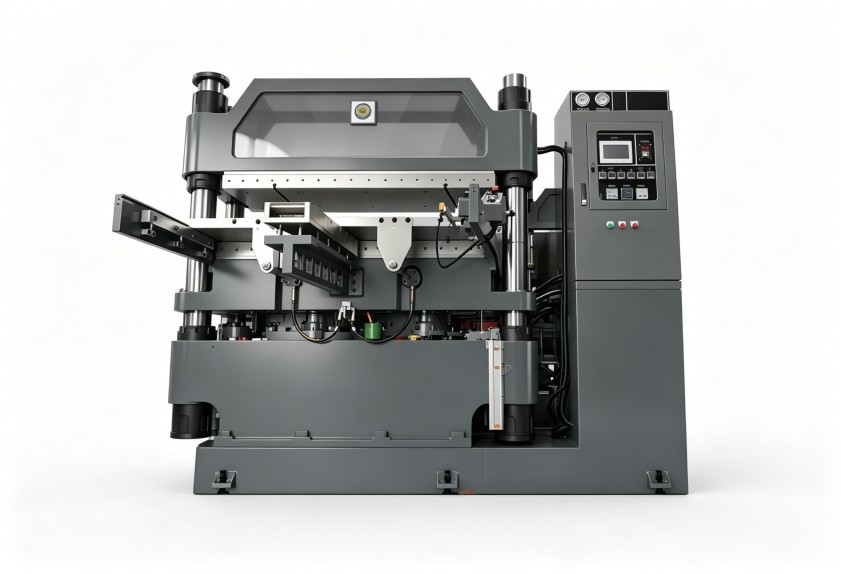
同樣的工藝參數,在不同狀態的設備上,做出來的產品可能有明顯差異。熱板平行度、液壓系統保壓能力、電氣控制精度,每一項都會讓設定值與實際動作不一致。要穩定硫化工藝,定期校準溫度與壓力傳感器、保留設備保養記錄都很有必要。另外,混煉環節的膠料均勻性同樣關鍵。利拿實業在橡塑混煉成型設備方面有多年經驗,上游膠料如果波動大,單靠調整硫化機參數很難完全彌補,需要從混煉工藝一并改善。
選型或改造前,先準備好這三類信息
一是膠料種類與典型配方,不同生膠和硫化體系對溫度窗口要求不同;二是制品規格,包括厚度、形狀復雜度、是否含骨架;三是目標班產與現有熱源條件。帶著這些工況去討論設備配置,比直接問利拿硫化機參數是多少更有效率。設備參數是為工藝服務的,弄清工況再談配置,才能避免買回去不好用。
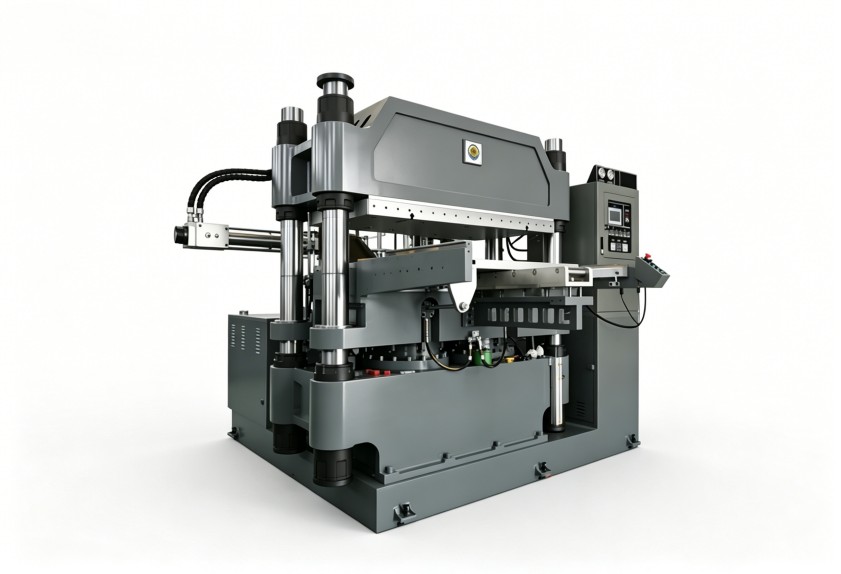
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
