

陶瓷粉混煉總泄壓?堆疊式煉膠機液壓系統這樣查
陶瓷粉末混煉時液壓系統頻繁掉壓,問題出在哪
陶瓷粉末對煉膠設備的磨損與污染,比常規橡膠填料更突出。硬質顆粒一旦進入液壓油路,疊加堆疊式結構多缸同步的需求,系統就會表現出升壓慢、鎖模力不穩、補壓間隔縮短等異常。不少現場首先懷疑油泵或閥體損壞,但更換總成后故障依舊。液壓系統是閉環,忽略油液清潔度與蓄能器狀態,往往找不到真正根源。
從液壓系統構成判斷壓力衰減節點
堆疊式煉膠機液壓系統的核心任務,是讓上頂栓、密煉室鎖緊機構在短時間內建立并保持穩定壓力。一個完整的壓力循環包括:
- 油泵供油階段:葉片泵或柱塞泵輸出壓力油,克服負載阻力做功
- 蓄能器補償階段:在保壓時釋放儲存的液壓能,維持系統壓力
- 閥組控制階段:換向閥、溢流閥按時序動作,防止壓力沖擊
- 油缸保壓階段:活塞密封件阻止高壓油內泄,維持鎖模力
陶瓷粉末工況下,顆粒物會隨密封磨損進入液壓油,造成閥芯卡滯和節流口磨損。排查這類故障,先做油液污染度檢測,比直接拆解主泵更高效。
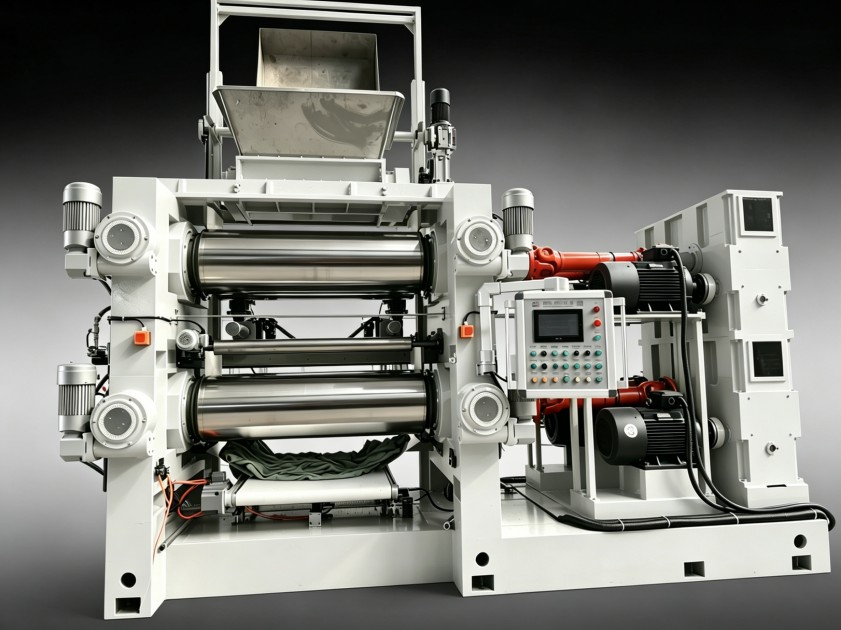
密封與油路設計對保壓能力的影響
保壓時間短,通常不是泵的問題,而是內泄路徑增加。陶瓷填料對密封件的磨粒磨損明顯,尤其是主缸活塞密封和滑柱導向套處。當密封件材質與液壓油相容性差,低溫起動時硬化,高溫運轉時軟化,都會在堆疊式結構的多缸系統中被放大。
油路布局同樣影響壓力建立效率。堆疊式機臺內部管路較長,彎頭多,若油管通徑偏小,壓力油到達執行元件時會有壓降。判斷方法是觀察壓力表上升曲線:如果建壓時間比出廠數據明顯延長,優先排查油缸內泄和溢流閥設定值。
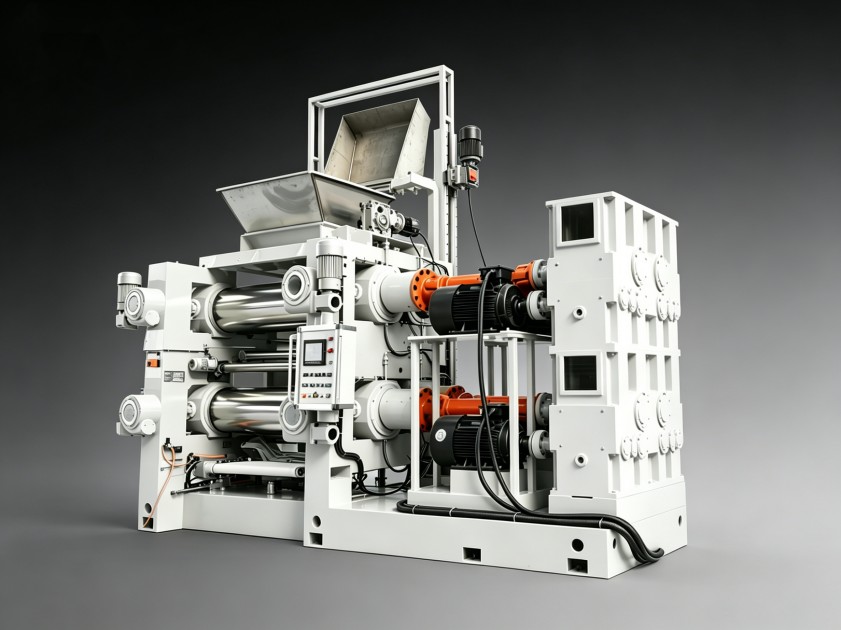
陶瓷粉末混煉的工況適配與改造方向
陶瓷粉的堆積密度低、混煉溫升快,設備長期處于高負載循環狀態。針對這類工況,液壓系統的散熱能力和過濾精度需要同步強化。風冷散熱器面積不足會造成油溫持續走高,油液黏度下降后內泄加劇,形成惡性循環。
另一個容易忽略的參數是上頂栓壓力設定。陶瓷粉混煉時需要更高的單位壓力來排除氣體,但持續超壓運行會讓液壓系統長期處于溢流狀態。合適的做法是依據配方和填充系數重新標定壓力范圍,讓溢流閥在正常工作區間內不頻繁開啟。
明確液壓系統點檢與選型側重
日常點檢建議關注三個環節:液壓油取樣周期是否覆蓋污染風險、蓄能器預充壓力是否在冷熱機狀態下分別校驗、密封件更換記錄是否與混煉物料種類關聯。陶瓷粉車間應將液壓系統維護納入主設備保養計劃,而非故障后維修。
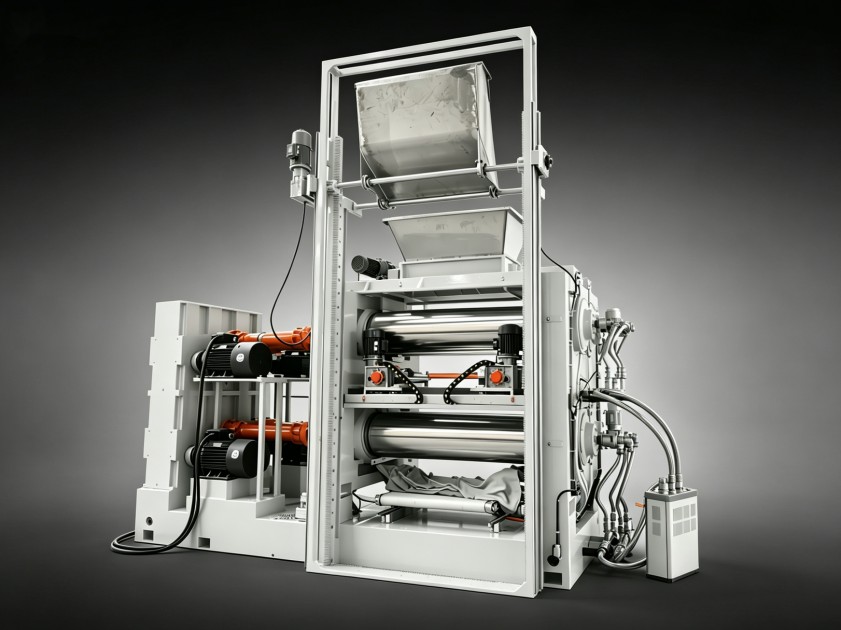
從選型角度看,堆疊式結構適合對密煉室容積和批次一致性要求較高的產線,但對液壓系統的過濾精度、冷卻能力和密封等級提出更多要求。如果您正在評估現有設備的液壓系統改造方案,或新建產線需要匹配陶瓷粉末混煉工藝,建議結合具體機型和膠料配方做系統性判斷。
利拿實業可根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。
