

冷喂料擠出機做膠管總出氣泡?先盯住溫控和喂料段配合
冷喂料擠出機膠管設備的溫控精度,究竟如何影響成品質量
在橡膠密封件和膠管的擠出生產中,冷喂料擠出機是決定產品尺寸穩定性和內部致密度的核心設備。許多廠家遇到過類似情況:同一臺擠出機,有時膠管表面光滑,有時卻出現氣泡、麻點,或者壁厚波動。最先想到的往往是調整螺桿轉速或牽引速度,但真正的原因常常藏在溫控精度與喂料段的配合上。本文以利拿冷喂料擠出機膠管設備為參照,從溫控精度與喂料段均勻性兩個維度展開分析,幫助您快速定位缺陷源頭,并為設備升級或采購提供參照。
喂料段穩不穩,直接決定膠管尺寸
膠管是連續擠出制品,對喂料量的瞬時穩定性極其敏感。冷喂料擠出機的喂料段承擔著把膠條均勻吸入并初步塑化的任務。一旦入口膠條寬度或厚度發生變化,機筒內熔體壓力就會出現波動,最終表現為膠管外徑周期性起伏。常見的誤區是反復校準牽引速度,其實更值得檢查的是開煉機供料膠條的斷面尺寸是否一致,以及喂料輥與螺桿轉速是否匹配。這兩個細節不解決,擠出壓力和制品尺寸很難穩定下來。
溫控精度不夠,氣泡和麻點從哪來
冷喂料技術的核心,是讓膠料在較低溫度下進入機筒,依靠螺桿剪切生熱完成塑化。這個過程中,各段機筒的溫控精度直接決定焦燒風險和塑化均勻度。如果局部溫度偏高,膠料容易產生熟膠顆粒,擠出后的膠管表面出現麻點;如果溫度偏低,膠料塑化不充分,內部氣體難以排出,就形成微觀氣泡,直接影響膠管的耐壓等級。橡膠密封件雖然多為模壓制品,但混煉膠的塑化狀態同樣依賴溫度控制,兩者工藝邏輯相通。
維護中最容易忽視的兩個環節
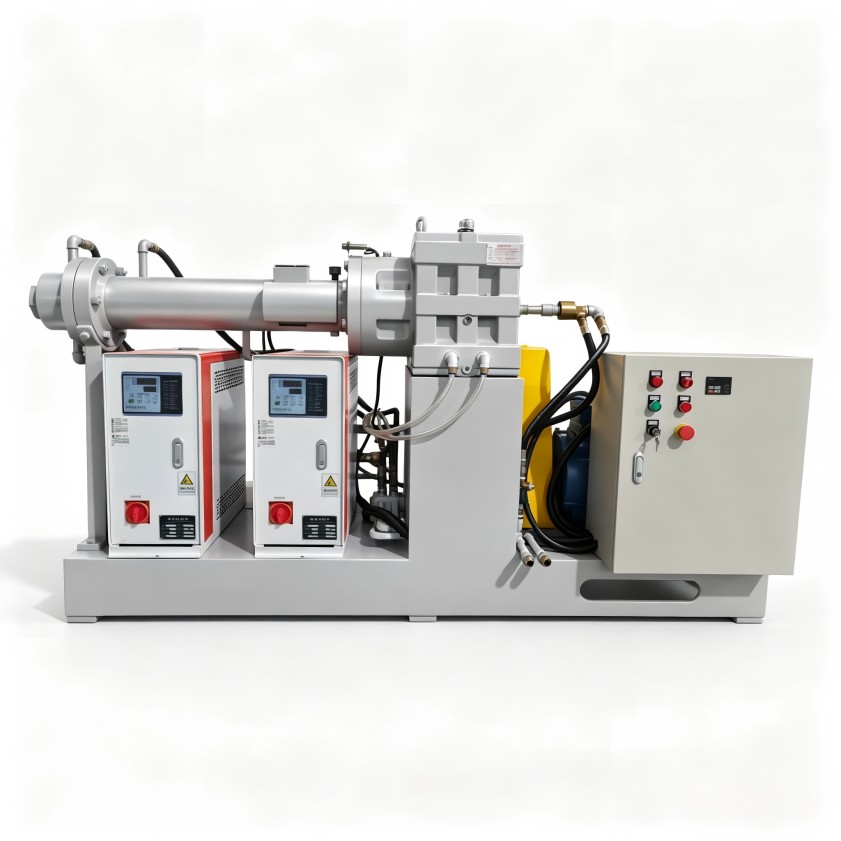
第一是溫控系統的水路結垢。機筒各段獨立控溫,依靠冷卻水循環實現熱量傳遞,一旦管路結垢,實際控溫會滯后于設定值,操作人員往往將其誤判為設備老化。第二是喂料口至螺桿區的析出物沉積。膠料中的小分子助劑在喂料段逐漸積累,改變喂料阻力,導致壓力忽高忽低。建議將這兩項納入月度巡檢,能減少大量隱性質量波動。對利拿冷喂料擠出機膠管設備而言,定期檢查喂料段間隙和溫控傳感器響應,重要性不亞于更換螺桿。
選型與工藝優化建議
如果您正在考察利拿冷喂料擠出機膠管設備,可以先不著急對比產能數字,重點了解溫控系統的加熱冷卻響應速度、機筒分區數量,以及喂料段壓縮比能否適配自己的膠種。參觀設備運行現場時,可以要求用低硬度、高黏性膠料做連續擠出測試,觀察壓力波動和壁厚是否平穩。對于已有設備,通過調整喂料膠條截面、優化喂料輥轉速,同樣能改善擠出連續性。綜合來看,設備長期運行的穩定性,往往比峰值產量更影響綜合成本。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。

