

大型開煉機輥筒溫度不均?先查這兩處再調工藝
輥筒溫度不均,為什么先別急著調工藝參數?
做橡膠密封件的朋友,對大型開煉機輥筒表面溫度不均的問題應該不陌生——喂料端和出片端的膠料溫度相差好幾度,或者輥面中間和兩端溫差明顯。結果就是:膠片厚度波動、硫化后尺寸不穩,甚至頻繁脫輥,廢品率下不去。
很多老師傅的第一反應是調整冷卻水閥門大小,或者把工藝時間拉長一點。但如果是設備本身的熱交換能力或輥筒結構出了問題,調工藝參數不僅效果有限,反而可能讓問題更隱蔽。
本文從輥筒冷卻結構、轉速比設置兩個技術維度,拆解大型開煉機溫度不均的常見原因,并提供對應的排查思路和選型建議,供設備管理和工藝技術人員參考。
輥筒溫度不均,先分清是“局部溫差”還是“整體偏移”
在判斷具體原因之前,先把問題分類。局部溫差一般指輥面中間熱、兩端冷,或者相反;整體偏移則是喂料端到出料端溫度逐步走高或走低。
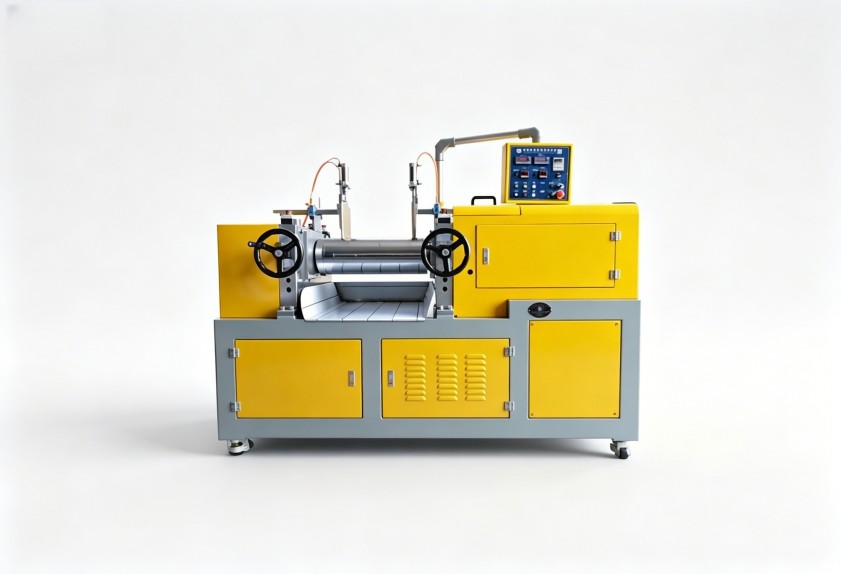
兩種情況對應的故障邏輯不同:局部溫差多與輥筒內部冷卻流道設計、水垢堵塞有關;整體偏移則更多和速比、剪切熱分配或冷卻水循環路徑相關。建議先確認溫度測點的位置和數量,再看是哪種模式,否則容易修錯方向。
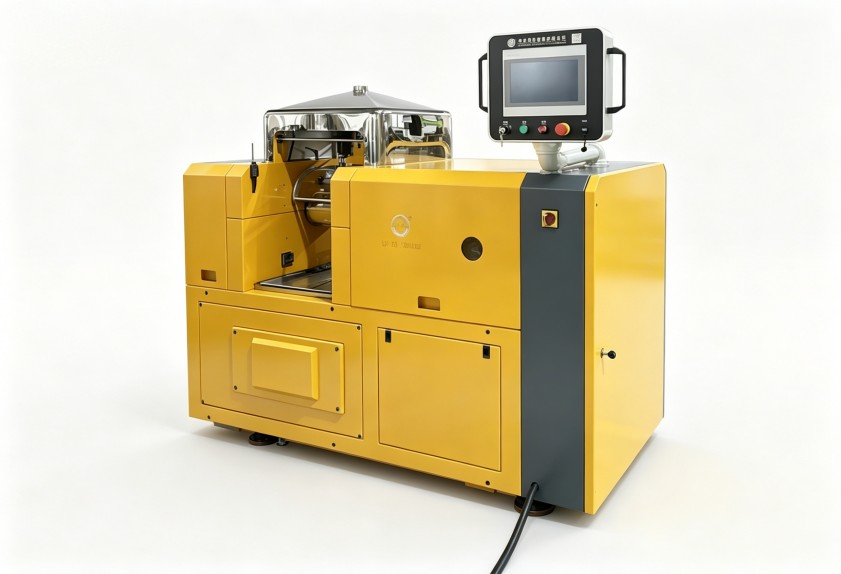
冷卻結構:輥筒內部水路設計的影響
大型輥筒通常采用鉆孔冷卻或槽式冷卻結構。鉆孔輥的冷卻道靠近輥面,熱交換效率高,但對水質要求也高——水垢或雜質沉積后,局部冷卻效果下降,就會出現輥面中間溫度偏高的問題。
- 冷卻水流量是否穩定,可觀察進水口和出水口的溫差,溫差過小通常意味著流量不足或水路短路。
- 輥筒內壁結垢情況需要通過水壓變化間接判斷,壓降異常增大時,建議聯系設備廠家評估清洗方案。
- 新設備選型時,若膠料對溫度敏感,可優先考慮鉆孔輥加分區溫控配置,溫度均勻性會更有保障。
速比與剪切熱:溫度不均的非冷卻因素
冷卻水路正常,但輥溫還是不均勻,這時要看向速比。速比越大,剪切熱越高,如果膠料在輥面上的堆積量分布不均,局部溫升就會明顯。尤其在生產硬膠或高門尼膠料時,喂料端堆料多、剪切劇烈,溫度容易偏高。
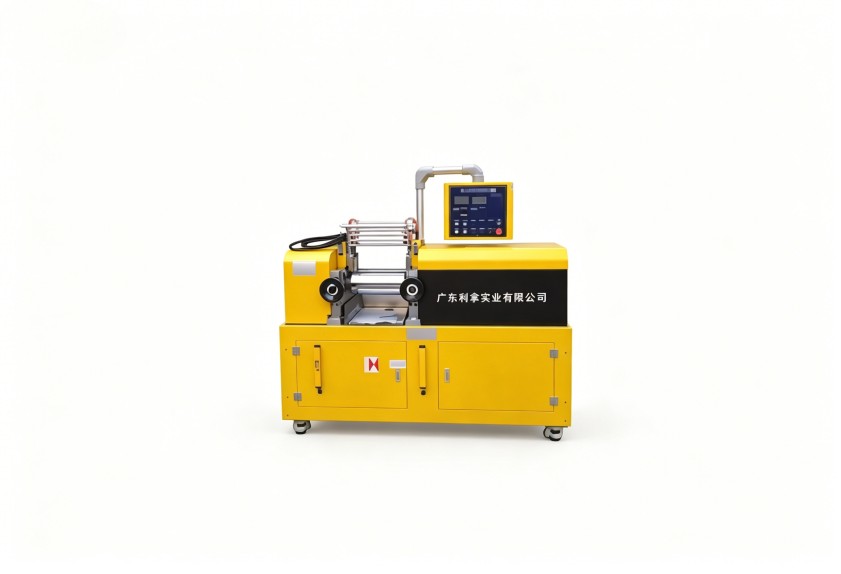
調整方向不一定是馬上改速比,而是先觀察堆料狀態和輥距設置。如果堆料主要集中在某一側,可能是下料位置偏了,或輥距兩端不一致。排除這些因素后,再考慮是否需要通過設備配置優化溫度分布。
從排查到選型:把溫度控制能力寫入采購要求
對于密封件生產企業來說,大型開煉機的溫度控制能力,應該在采購階段就納入評估,而不是等設備到場后再頭痛。建議重點關注三點:輥筒冷卻結構是否適合您的膠種、溫控系統是開環還是閉環、是否存在分區調節能力。
利拿實業在橡塑混煉設備領域有15年以上研發經驗,支持根據膠種配方和溫度控制要求提供非標定制化方案,設備配置和工藝需求的匹配度會更貼合實際生產。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
