

輪胎壓延工序膠片厚度波動?先查這組工藝參數(shù)
輪胎壓延膠片厚度波動?先查這組工藝參數(shù)
壓延工序的波動,為什么總是出在輪胎廠?
輪胎制造中,壓延機(jī)承擔(dān)著簾布掛膠與膠片定厚的關(guān)鍵任務(wù)。膠片厚度不均,直接導(dǎo)致輪胎動平衡超差、部件貼合氣泡,甚至影響后續(xù)硫化的一致性。很多廠家把問題歸咎于膠料配方,卻忽略了一個事實(shí):配方?jīng)]變,壓延設(shè)備的溫控精度與供膠穩(wěn)定性,往往才是波動根源。本文從工藝參數(shù)視角,分析壓延機(jī)在橡膠工業(yè)中的應(yīng)用邏輯,幫助您建立一套可落地的排查思路。
厚度波動背后:先分清是“料的問題”還是“機(jī)的問題”
壓延工序的厚度偏差,通常來自三個環(huán)節(jié)。第一,供膠溫度波動。膠料進(jìn)入壓延機(jī)前,若密煉機(jī)下料溫度不穩(wěn)定,或開煉機(jī)供料不連續(xù),壓延輥筒的負(fù)荷就會周期性變化。第二,輥筒溫度控制滯后。輥面溫度分布不均,膠料在壓延縫隙中的流動性隨之改變,直接反映為橫向厚度差異。第三,輥距調(diào)節(jié)響應(yīng)不及時。傳統(tǒng)手動調(diào)節(jié)依賴操作經(jīng)驗(yàn),很難應(yīng)對高速連續(xù)生產(chǎn)中的微小偏差。
要快速定位問題,建議先做一項(xiàng)基礎(chǔ)檢查:連續(xù)記錄半小時內(nèi)的供膠溫度曲線與輥面溫度曲線,對比波動周期。大多數(shù)厚度異常,都能在溫度曲線上找到對應(yīng)關(guān)系。
壓延工藝參數(shù):從設(shè)定邏輯到現(xiàn)場調(diào)整
壓延機(jī)在橡膠工業(yè)中的應(yīng)用價值,很大程度上體現(xiàn)在參數(shù)控制的精細(xì)度上。輥溫設(shè)定并非越低越好,要根據(jù)膠料門尼黏度和含膠率調(diào)整。例如天然橡膠為主體的大胎簾布膠,輥溫通常控制在85-105℃區(qū)間,過低會導(dǎo)致膠料硬度過高,壓延后表面粗糙;過高則容易焦燒,產(chǎn)生氣泡。輥速比同樣關(guān)鍵,適當(dāng)?shù)乃俦扔兄谂懦煵伎p隙中的氣體,但速比過大會造成膠料過度剪切,引起局部升溫。
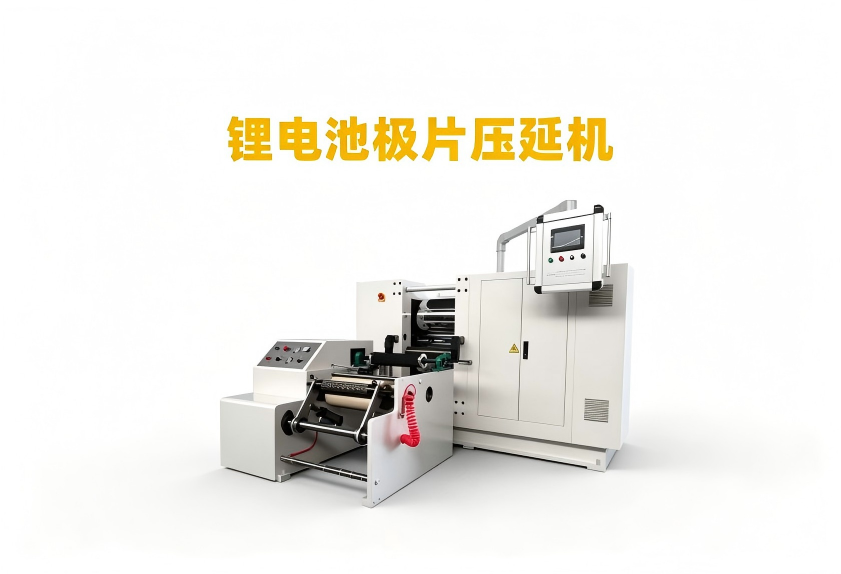
現(xiàn)場調(diào)整時,建議每次只變動一個參數(shù),觀察15-20分鐘穩(wěn)定后的結(jié)果,避免多參數(shù)同時調(diào)整導(dǎo)致無法判斷影響來源。
減少波動,設(shè)備能力才是隱形天花板
參數(shù)調(diào)整能解決一部分問題,但設(shè)備本身的控制能力決定了調(diào)整的上限。液壓輥距調(diào)節(jié)的響應(yīng)速度、輥筒內(nèi)部的溫控均勻性、供料傳送帶的張力穩(wěn)定性,這些硬件層面的表現(xiàn),往往比操作技巧更能決定長期生產(chǎn)品質(zhì)。這也是為什么有的產(chǎn)線參數(shù)表很完善,卻依然頻繁出現(xiàn)厚度超差——設(shè)備執(zhí)行精度跟不上設(shè)定要求。
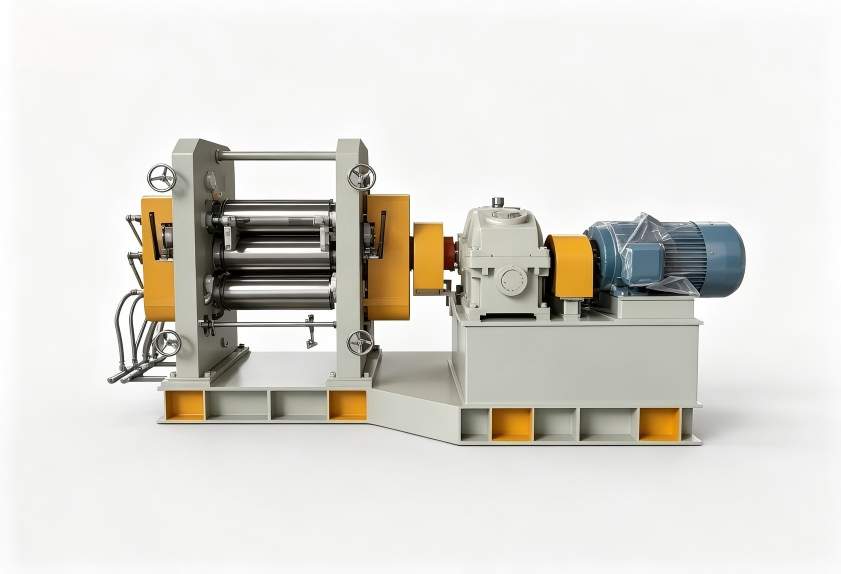
在這個環(huán)節(jié),利拿實(shí)業(yè)的技術(shù)團(tuán)隊(duì)更傾向于從混煉段開始整體評估。密煉機(jī)排膠溫度是否穩(wěn)定、開煉機(jī)供料是否連續(xù),都會直接影響壓延機(jī)入料狀態(tài)。通過全流程設(shè)備匹配,減少上游波動,壓延工序的調(diào)整壓力會明顯下降。
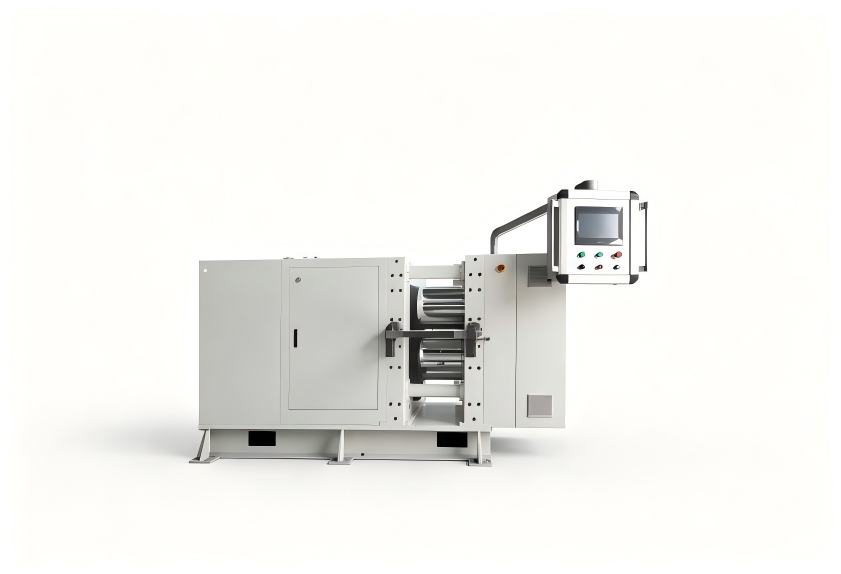
壓延工序的穩(wěn)定,要從“設(shè)備+工藝”一起看
壓延機(jī)在橡膠工業(yè)中的應(yīng)用不止是單機(jī)運(yùn)行,它上游承接混煉,下游銜接成型,任何一個環(huán)節(jié)的波動都會在這里疊加放大。建議輪胎制造企業(yè)在排查厚度問題時,先建立溫度、輥距、供料速度的聯(lián)動記錄,再判斷是操作參數(shù)不當(dāng)還是設(shè)備執(zhí)行能力不足。這樣既能避免盲目調(diào)整,也能為后續(xù)的設(shè)備升級或新線采購積累有效依據(jù)。
如需結(jié)合您的具體膠種配方、產(chǎn)能要求和生產(chǎn)工況評估方案,可與利拿實(shí)業(yè)技術(shù)團(tuán)隊(duì)進(jìn)一步溝通。
