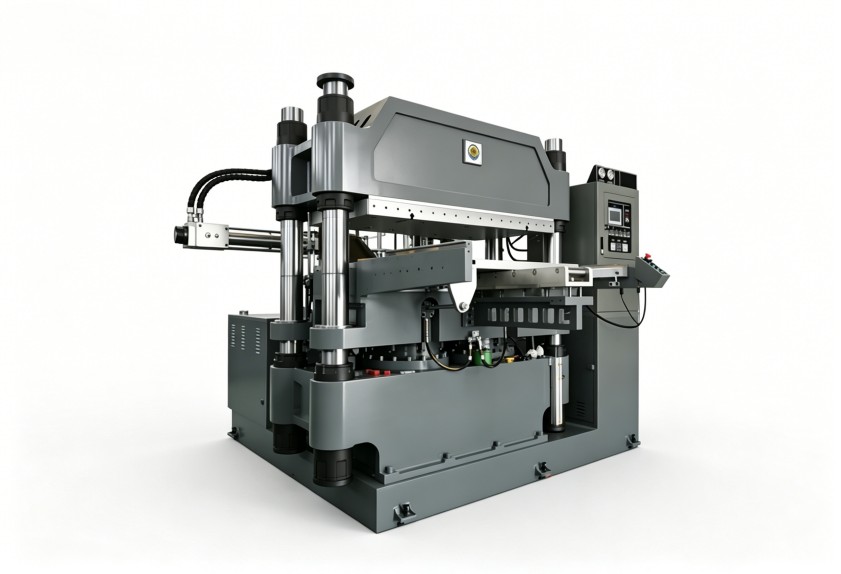
平板硫化機溫度不均怎么查?先看這四個環(huán)節(jié)
硫化機溫度均勻性影響密封件合格率?先查這四個環(huán)節(jié)
橡膠密封件硫化時,溫度不均勻帶來的麻煩很具體:同一模產(chǎn)品有的位置硬度達標,有的位置欠硫發(fā)黏;厚制品內(nèi)部可能還沒熟,表面已經(jīng)過硫發(fā)脆。這些問題直接反映為廢品率上升和批次穩(wěn)定性差。不少廠家第一反應(yīng)是換膠料或者延長硫化時間,但硫化機溫度均勻性問題往往出在設(shè)備本身。本文從加熱方式、熱板結(jié)構(gòu)、溫控邏輯和動作時序四個角度,梳理排查方向。
加熱方式:電加熱與蒸汽加熱的溫差分布差異
電加熱管和蒸汽循環(huán)是兩類主流加熱方式,溫度分布特性完全不同。電加熱管排列存在間距差異,熱板邊緣與中心的輻射強度天然不同;蒸汽加熱則受冷凝水排放效率影響,殘留積水區(qū)域會形成明顯低溫帶。排查時先確認熱板各測點溫差是否超過工藝允許范圍,若溫差較大,再評估加熱管是否老化、蒸汽疏水閥是否正常工作。在設(shè)備選型階段,可要求廠家提供熱板溫度均勻性測試數(shù)據(jù),作為對比依據(jù)。
熱板結(jié)構(gòu):厚度與導熱路徑對溫度均勻性的影響
熱板厚度直接決定熱量橫向傳導能力。薄熱板升溫快但溫度梯度大,厚熱板溫度分布更均一但響應(yīng)速度慢。需要留意的是,熱板內(nèi)部導熱油道或加熱管布局不合理,會讓熱板中心與四角溫差偏大。若密封件模具面積接近熱板尺寸,邊緣區(qū)域熱量補償不足的問題會更加明顯。對要求嚴格的橡膠密封件生產(chǎn),建議優(yōu)先選用經(jīng)過優(yōu)化設(shè)計的熱板結(jié)構(gòu),而不是只看升溫速度。
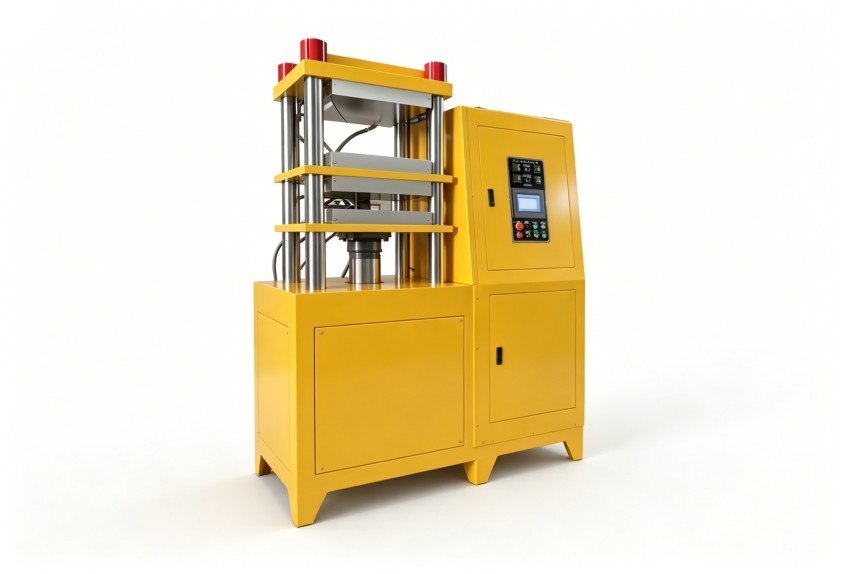
溫控邏輯:感溫點位置與PID參數(shù)不可忽視
感溫探頭裝在哪里,決定了溫控系統(tǒng)“看到的”溫度是否真實。裝在熱板內(nèi)部和裝在模具表面,反饋數(shù)值差異很大。部分設(shè)備的感溫點遠離實際硫化區(qū)域,導致顯示溫度正常但制品實際溫度偏低。此外,PID溫控參數(shù)整定不當,會造成溫度過沖或波動,影響批次一致性。日常巡檢時,可用多點溫度記錄儀實測熱板表面溫度,與設(shè)備顯示值對照,判斷溫控系統(tǒng)是否存在盲區(qū)。
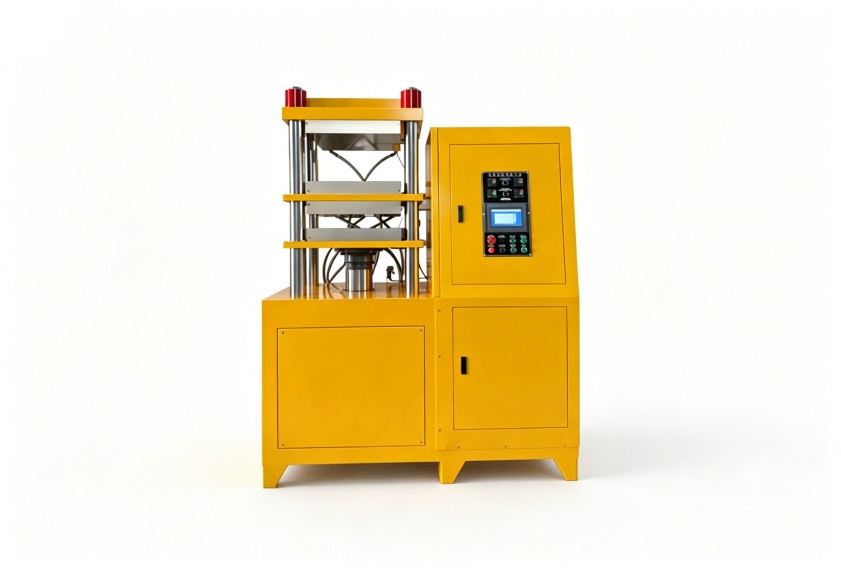
動作時序:合模壓力與溫度保持的配合關(guān)系
溫度均勻性不只是加熱系統(tǒng)的問題,還與設(shè)備動作時序相關(guān)。合模后熱板與模具貼合是否緊密,影響熱量傳遞效率;若合模壓力不足或不均,局部接觸不良區(qū)域會形成“熱點盲區(qū)”。同時,排氣動作次數(shù)和停留時間也會改變模具表面溫度分布。排查時觀察整個硫化周期內(nèi)各階段溫度波動情況,而不只看升溫末端的穩(wěn)態(tài)溫度,能更準確判斷問題所在。
橡膠密封件硫化工藝中,硫化機溫度均勻性直接影響產(chǎn)品合格率和模具壽命。從加熱方式、熱板結(jié)構(gòu)、溫控邏輯到動作時序,逐項排查才能找到真正瓶頸。對現(xiàn)有設(shè)備進行溫度分布測試,是投入改造前的必要步驟;新購設(shè)備則建議將熱板溫差、溫控精度等技術(shù)參數(shù)寫入訂貨要求。利拿實業(yè)可根據(jù)您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。