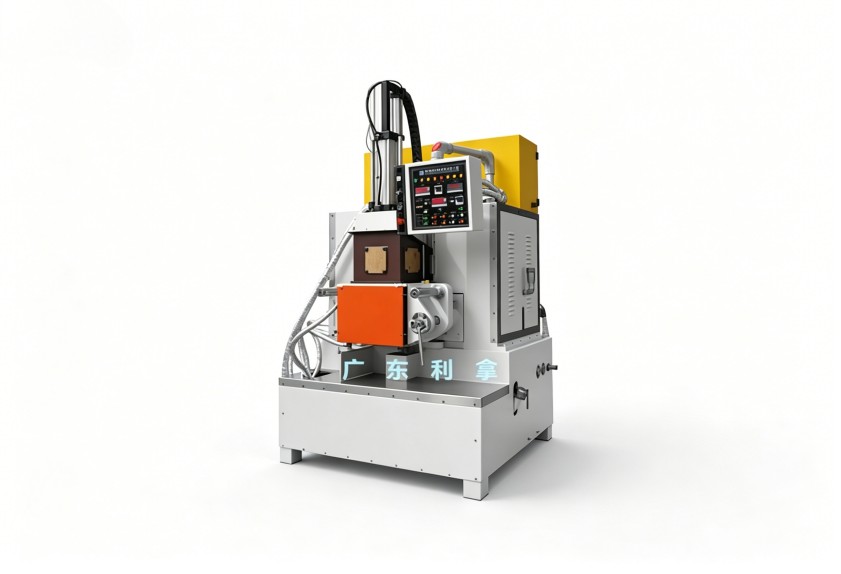
陶瓷粉末混煉總出現硬塊?問題可能出在密煉機填充系數上
金屬密煉機填充系數設不準,陶瓷粉體混煉為什么不穩定?
陶瓷粉末與粘合劑在密煉機中混煉時,批次差異大,轉子電流總是不穩定,問題往往出在金屬密煉機填充系數設得不對。這個參數沒有固定的答案,需要結合物料特性和設備結構來估算。很多現場人員習慣直接按橡塑混煉經驗裝料,忽略了金屬、陶瓷粉體堆積密度低、壓實前后體積差異大的特征,導致剪切力無法均勻作用到物料。下面按粉體特性、容積估算和設備配置三個方向,把填充系數調準的方法拆開講。
先理解填充系數影響的是剪切效果,不是簡單的“裝多裝少”
密煉機的混煉效果來自轉子與混煉室之間的剪切、拉伸和折疊。裝料過少,物料在轉子上打滑,轉子空耗能量;裝料過多,上部料團只能跟著轉子整體推移,粉體與粘合劑無法被反復折疊。對金屬、陶瓷這類高硬度粉體而言,剪切不足還會讓局部溫度異常升高,加劇粘合劑降解。填充系數必須讓物料剛好填滿轉子工作區,既留出翻轉空間,又保證每次通過間隙時承受足夠的剪切力。
設定前先做兩個估算,再決定投料量
第一步,按混煉配方分別查出粉體和粘合劑的密度,換算出混合料壓實后的密度。第二步,用目標批次重量除以壓實密度,得到實際體積,再與密煉機混煉室的有效容積比較,得出初始填充系數。需要注意,設備說明書上的容積是幾何容積,襯板、轉子形狀、卸料門結構都會影響有效空間,不能直接套用。建議先按低于常規容積的料量試煉一鍋,觀察轉子電流曲線和排料狀態,再逐步調整到穩定區間。
想判斷金屬密煉機填充系數是否合適,不要只看混煉時間
填充系數調到位時,轉子電流曲線應相對平穩,沒有明顯的尖峰或持續低谷;排料溫度每批差異較小,粉體團塊松散,截面看不到白點或粘合劑聚集。若電流持續偏高,說明裝料偏多;若電流忽高忽低且排料溫度偏低,說明裝料偏少,物料沒有充分剪切。時間參數不要單獨調整,因為相同的混煉時間下,填充系數不同,物料累計承受的剪切能量并不相同。
設備配置也要配合粉體工況
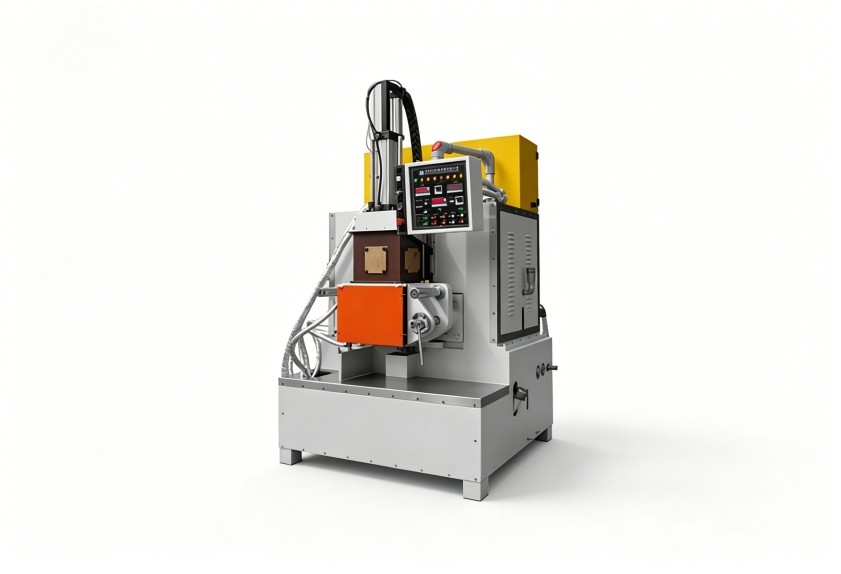
金屬、陶瓷粉末磨蝕性強,對密煉機轉子、混煉室襯板、卸料門的耐磨要求比普通橡膠混煉更高。同時,粉體混煉的溫控精度會影響粘合劑黏度,設備需要配置響應更快的溫度調節系統。利拿實業在設計密煉機時,可依據物料特性和填充系數要求,調整有效容積、轉子構型及溫控單元,避免按標準機型硬套。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。