

壓延機冷卻不均導致密封件尺寸波動?先查溫控與流道
橡膠密封件出片異常,先從壓延機冷卻系統查起
密封件壓延出片出現焦燒、厚度波動或表面氣泡時,多數人先調配方或改輥距,卻忽略了壓延機冷卻系統這一環節。針對橡膠密封件壓延場景,本文從溫控精度、流道設計和運行能耗三個維度,拆解冷卻異常的典型成因,并給出可落地的排查思路與設備配置參考。
焦燒與氣泡的根因,常在冷卻水溫控制
密封件膠料中硫化劑和軟化劑比例較高,對輥面溫度極其敏感。冷卻水溫不穩定或流量不足時,輥筒表面熱量無法及時帶走,膠料在輥隙間反復受熱,輕則出片厚度波動,重則表面焦燒、產生氣泡。
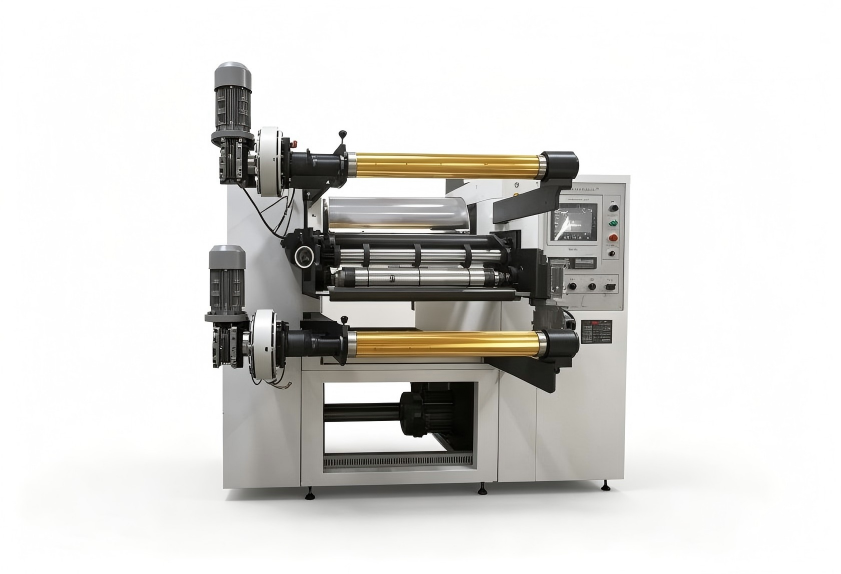
排查時可先確認冷卻水入口溫度是否恒定,再看各輥筒流量分配是否均衡。壓延機冷卻系統的溫控閥如果響應偏慢,即使水溫達標,輥面溫度仍可能出現滯后波動。老舊設備若缺乏獨立溫控,可考慮加裝分區控流組件,降低異常發生率。
流道設計與溫控精度,是設備配置的分水嶺
壓延機冷卻系統的配置水平,直接決定出片質量的上限。流道布局決定換熱效率,溫控閥件決定響應速度。流道存在死角或彎頭過多時,靠近輥端位置的膠料冷卻效果會明顯差于中部,出片均勻性自然難以保證。
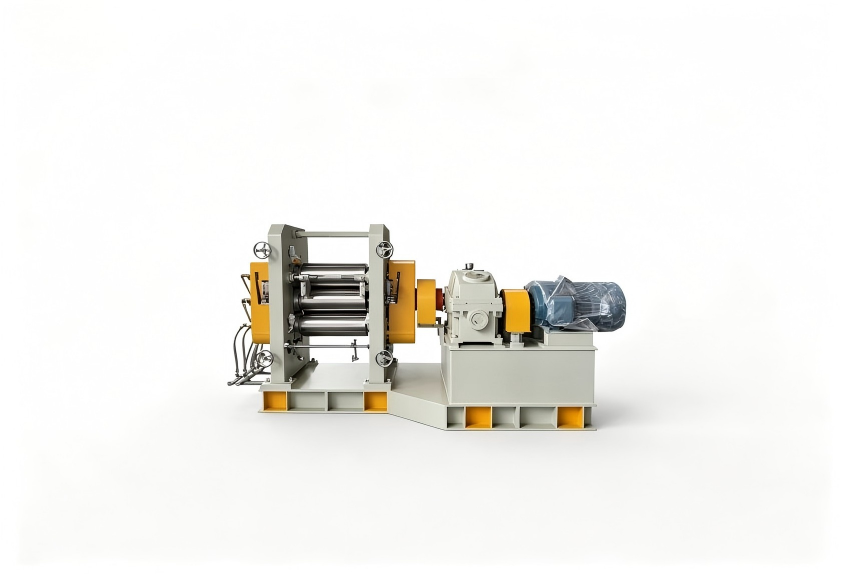
設備配置上需重點確認三項:
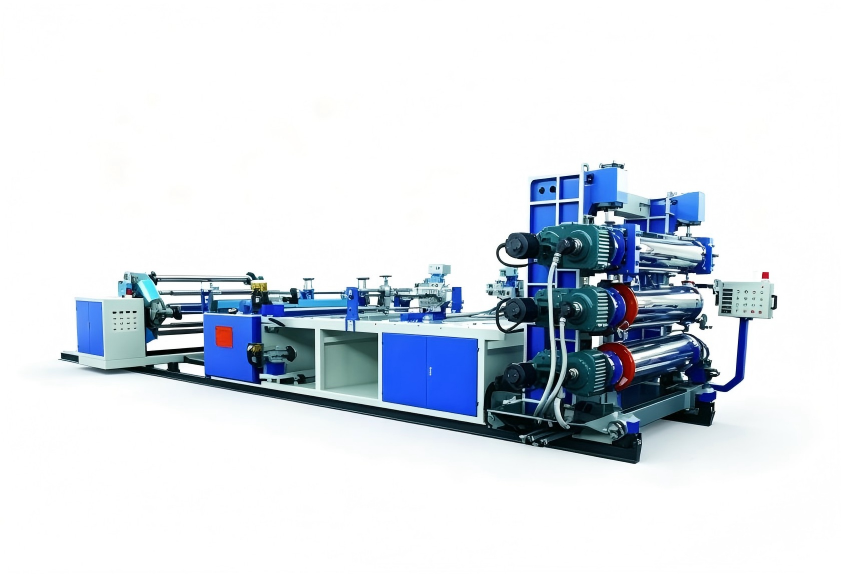
- 輥筒內流道形式(夾套式或鉆孔式)與有效換熱面積是否匹配制品厚度;
- 溫控閥的調節精度與響應時間能否適應配方切換節奏;
- 冷卻水循環泵的揚程與流量是否滿足多輥同步冷卻需求。
能耗與維護:冷卻系統長期運行的隱藏成本
冷卻系統在壓延機組能耗中占比較高。水泵長期高負載、溫控閥頻繁啟停,都會推高電耗;水垢積累則讓換熱效率逐年下降,同一設定溫度下實際冷卻能力隨之衰減。
運維上建議定期清理流道水垢與過濾網,記錄冷卻水進出溫差作為基線數據,同時關注水泵運行電流的異常波動。能耗異常往往比厚度偏差更早暴露冷卻系統隱患,值得納入日常點檢范圍。
選型與改造前,先確認三個問題
針對密封件壓延工況,評估壓延機冷卻系統的改造或新設備選型時,先確認三個問題:輥筒換熱能力能否覆蓋最厚制品的冷卻需求;溫控系統能否在快速切換膠料配方時保持穩定;冷卻水循環是否具備獨立回路以避免相互干擾。將具體工況參數整理后提交設備方,比單純對比設備報價更有參考意義。
利拿實業可根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。
