

密封件膠料混煉不均?廣東開煉機先校準這三個工藝參數(shù)
密封件膠料混煉不均?先把開煉機這三個工藝參數(shù)捋清楚
橡膠密封件制品出現(xiàn)硬度波動或氣孔時,許多廠家先調(diào)硫化參數(shù)、換模具排氣方案,問題卻反復出現(xiàn)。實際上,混煉階段的開煉機工藝參數(shù)往往更早埋下隱患。廣東開煉機在現(xiàn)場使用中,輥溫波動、薄通安排和裝膠量這三項設置失準,會讓后段工序難以穩(wěn)定成型。本文圍繞這三個環(huán)節(jié),梳理從現(xiàn)象到參數(shù)的排查順序,幫助您降低批間波動帶來的廢品壓力。
輥溫與輥距,先確認是否同步匹配
開煉機混煉時,輥溫直接決定膠料的黏度和焦燒窗口。輥距收得過小,膠料通過輥縫時剪切熱上升明顯;若溫控響應偏慢,熱量來不及帶走,局部溫度就可能突破密封件膠料的焦燒臨界點。排查步驟可分為兩步:
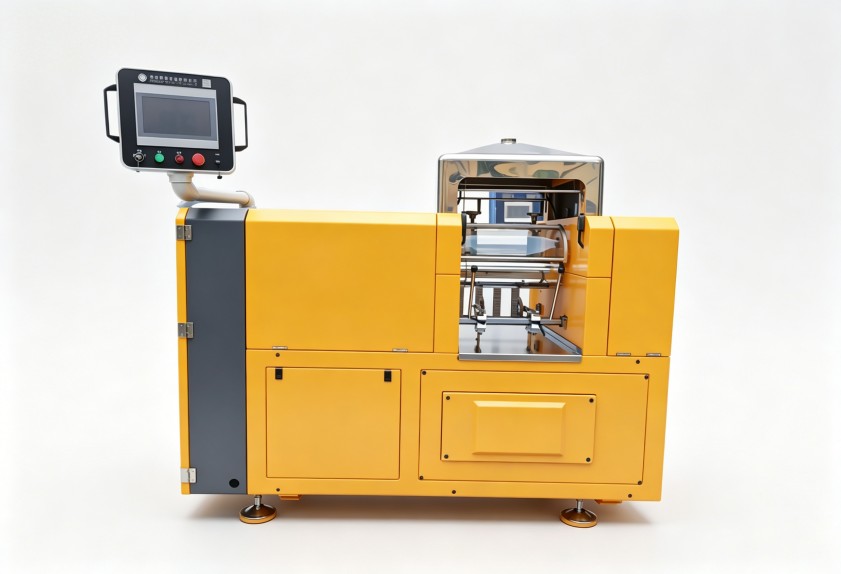
- 先記錄連續(xù)幾批的輥溫曲線,觀察溫度波動幅度;
- 再手動調(diào)整輥距,對比膠料包輥和斷面狀態(tài)的變化。
多數(shù)混煉不均的問題,在這個環(huán)節(jié)就能找到直接線索。
薄通次數(shù)和散熱節(jié)奏要一起評估
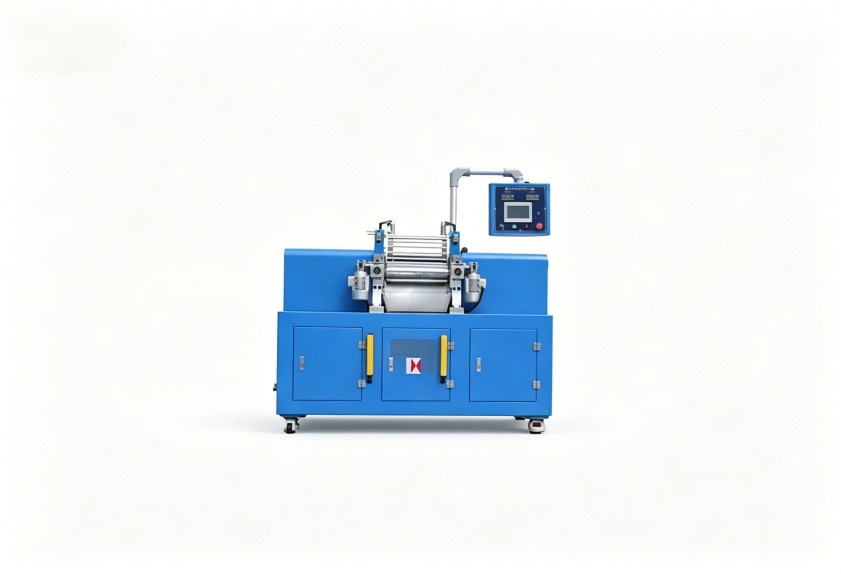
薄通是改善炭黑或填料分散的常用手段,但次數(shù)并非越多越好。高硬度密封件膠料對過煉比較敏感,過度薄通會讓門尼黏度明顯下降,最終制品尺寸穩(wěn)定性變差。合理的做法是結(jié)合配方設定薄通上限,并保證每遍之間留有足夠的輥面散熱時間。如果設備缺少冷卻水流量監(jiān)測,操作員可以通過觸摸輥面溫度、觀察膠片表面是否發(fā)亮來判斷散熱是否及時,再決定下一遍薄通的間隔。
裝膠量超載,升溫問題容易被低估
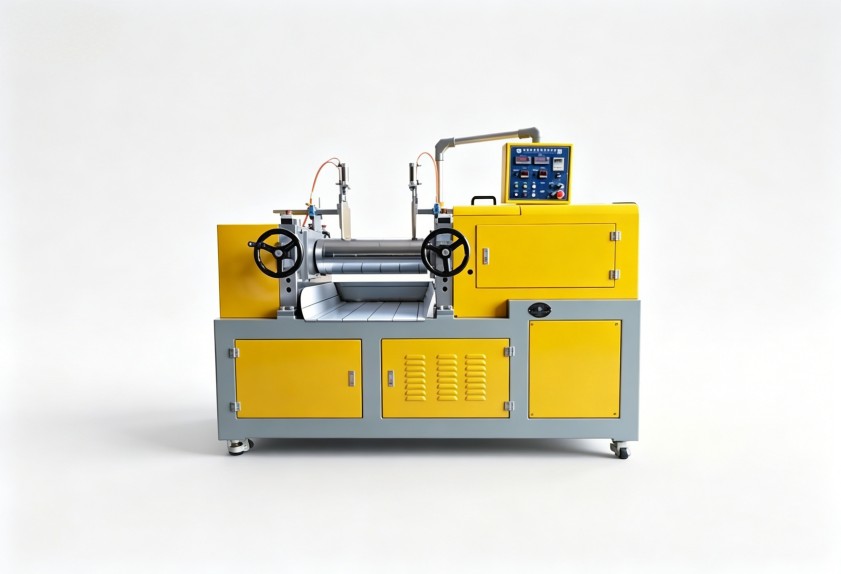
裝膠量超過設備建議范圍后,膠料翻攪行程變短,貼輥面散熱的時間減少。廣東開煉機在處理高硬度密封件膠料時,容量設置不當對升溫的影響尤為明顯。這種影響的隱蔽之處在于,短時間觀察可能沒有異常,連續(xù)生產(chǎn)到后段,才在電流表和溫控記錄上看到偏差。調(diào)整裝膠量時,建議同步觀察主電機電流的變化幅度,如果單位時間內(nèi)的電流波動隨批次推移逐步加大,就有必要把裝膠量回調(diào)到設備建議區(qū)間再評估效果。
工藝校準若頻繁失效,再回看設備配置
如果三項參數(shù)都做了調(diào)整,混煉質(zhì)量仍不穩(wěn)定,說明問題可能出在設備本身的溫控能力上。同樣是開煉機,輥筒內(nèi)部流道結(jié)構(gòu)、溫控介質(zhì)流量不同,實際工藝曲線的保持能力會有差別。利拿實業(yè)在開煉機方案上可結(jié)合膠料特性配置溫控系統(tǒng),并支持非標定制設計,減少工藝參數(shù)在連續(xù)生產(chǎn)中的漂移。對廣東開煉機用戶來說,設備配置與工藝需求匹配,比單獨追求某個部件規(guī)格更有意義。
如需獲取針對性的設備選型建議與工藝優(yōu)化方向,可聯(lián)系利拿實業(yè)技術團隊。
