

電線電纜料冷喂料擠出機提產,螺桿轉速要按膠料熱歷史來定
電線電纜料冷喂料擠出機螺桿轉速一高就出晶點?先查這幾處
產線要提產,很多線纜廠第一反應是調高轉速。結果膠溫迅速爬升、濾網后壓力波動,料面上出現晶點甚至焦燒顆粒,廢料率跟著上漲。問題往往不是轉速本身太高,而是把轉速當成了獨立的產量旋鈕——冷喂料擠出機的螺桿轉速設定,實際與膠料在機筒內的剪切生熱、停留時間、溫度窗口是深度綁定的。這篇文章就從剪切生熱、溫度邊界和聯動控制三個方向,幫您梳理轉速調整時最容易被忽略的環節。
轉速升高后,膠料溫度為什么總是先“報警”
冷喂料擠出機與熱喂料的一個重要區別在于:膠料進入機筒時溫度更低,剪切生熱在溫升中占比更大。螺桿轉速每提一檔,膠料在螺棱與機筒壁之間受到的剪切頻率同步增加,內部摩擦熱快速累積。如果機筒各段溫控來不及把熱量帶走,局部熱點就出現了。電線電纜料里的絕緣料和護套料對熱歷史又比較敏感,長期超出溫度窗口,輕則擠出表面粗糙,重則出現預交聯顆粒。因此,冷喂料擠出機螺桿轉速的可調上限,不是由設備機械承受力決定,而是由膠料的耐熱窗口決定。
判斷轉速是否合適,重點觀察四類信號
轉速設定是否越界,不需要等到拆螺桿時才發現。正常生產時,以下四類信號能提前反映問題:
- 出膠溫度是否穩定:連續記錄測溫點曲線,若隨著轉速提升溫度呈持續上揚趨勢,說明剪切熱已大于溫控能力
- 機頭壓力波動幅度:壓力波動加大,往往提示均化段塑化不充分,轉速與螺桿構型不匹配
- 制品表面狀態:出現晶點、魚眼或焦燒顆粒,是膠料熱分解的直接信號
- 單位產量電耗:轉速高了產量未必同步提升,電耗卻會明顯增加,反映的是無效剪切過多
通過這組信號判斷當前工況邊界,比盲目參照設備銘牌上的機械數據更接近實際。
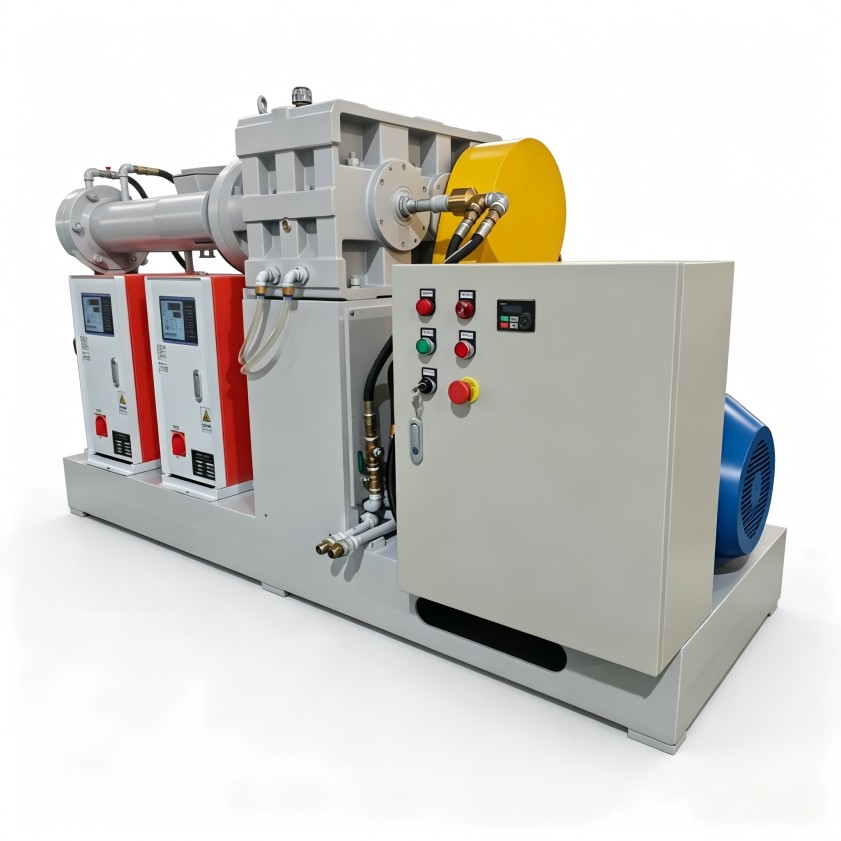
電線電纜料的轉速選擇,不能只看設備銘牌
不同線纜料對剪切的敏感程度差異很大。普通護套料的溫度窗口寬一些,轉速余量相對充足;而絕緣料、半導電屏蔽料以及低煙無鹵料中往往含有較多填料或敏感染色體系,熱累積一旦偏快,晶點和變色問題就會集中暴露。所以冷喂料擠出機螺桿轉速的設定邏輯應當根據配方熱歷史來倒推:先確定膠料允許的最高停留溫度和對應的剪切敏感度,再反推轉速區間,最后校驗機筒溫控能否維持這個區間。脫離具體物性談一個通用轉速范圍,對生產沒有實際意義。
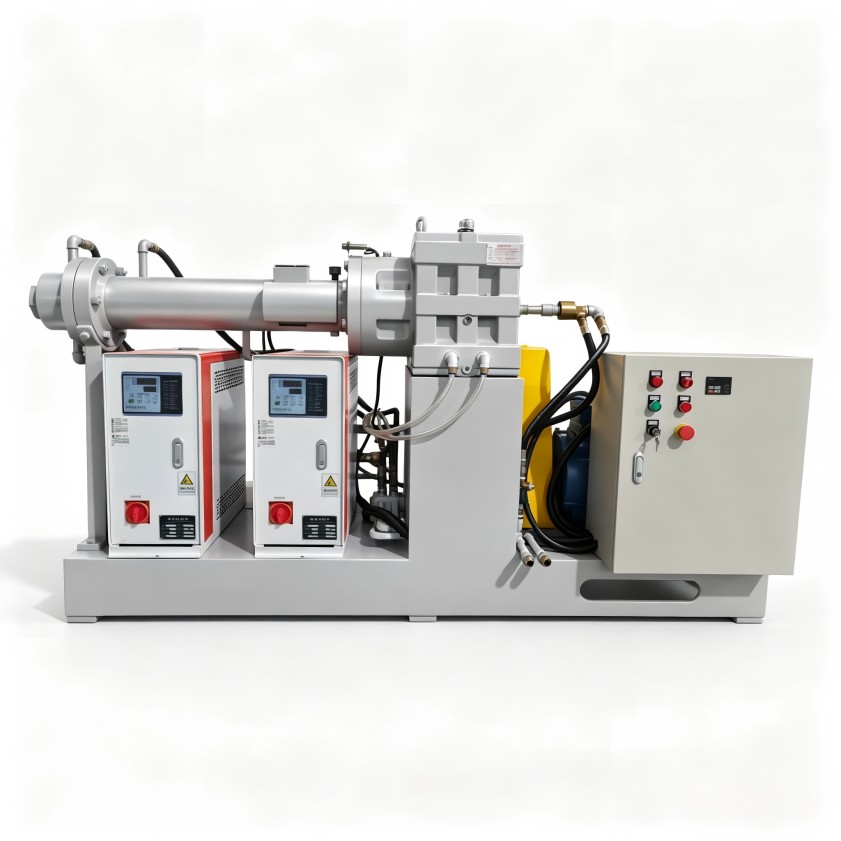
調整轉速的同時,哪些聯動參數需要一起校核
轉速調整從來不是單點操作,相關聯的參數必須同步評估:
- 喂料段冷卻水溫度:轉速提高后喂料段若溫度偏高,膠料提前軟化,輸送效率反而下降
- 螺桿轉速與喂料轉速的匹配關系:供料不穩時強制提產,容易造成機頭壓力周期性波動
- 濾網與模頭背壓:背壓過高時膠料回流增加,剪切熱進一步放大
- 溫控系統的響應速率:冷卻介質流量能否跟上熱量變化,決定了溫度曲線是否平緩
如果現有設備在這些聯動環節上基礎較弱,單純提高轉速往往得不償失。具備整機研發能力與工藝配套經驗的設備廠家,如利拿實業,通常會在擠出機溫控精度和螺桿構型搭配上提供更符合實際工況的設計。在規劃新線或改造舊機時,可以將冷喂料擠出機的轉速使用范圍、溫度穩定性和自動化聯動水平納入同一份評估清單,并配合實際物料試機確認。轉速設定沒有放之四海皆準的數字,只有與膠料特性、溫控邊界和設備狀態匹配后,才可能實現既提產量又穩質量的平衡。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。

