

硫化機(jī)質(zhì)量不只看鋼板厚不厚,溫度場和保壓能力才是關(guān)鍵
硫化機(jī)質(zhì)量穩(wěn)不穩(wěn),重在溫度場均勻性與壓力保持能力
電線電纜料車間最頭疼的,往往不是配方調(diào)整速度,而是同一批膠料在硫化機(jī)上做出來,絕緣層交聯(lián)度忽高忽低,批次之間性能對不上。多數(shù)企業(yè)先懷疑配方或來料,忽略了設(shè)備本身:熱板溫度場偏離設(shè)定值、保壓階段壓力緩慢下滑,都會讓工藝參數(shù)失真。討論利拿硫化機(jī)質(zhì)量,不能只比機(jī)架厚度和噸位,還要圍繞溫度均勻性、保壓性能、溫控重復(fù)性做系統(tǒng)驗收。下文按這三個方向展開,并給出現(xiàn)場可用的測試方法。
交聯(lián)度忽高忽低,先測熱板溫度場
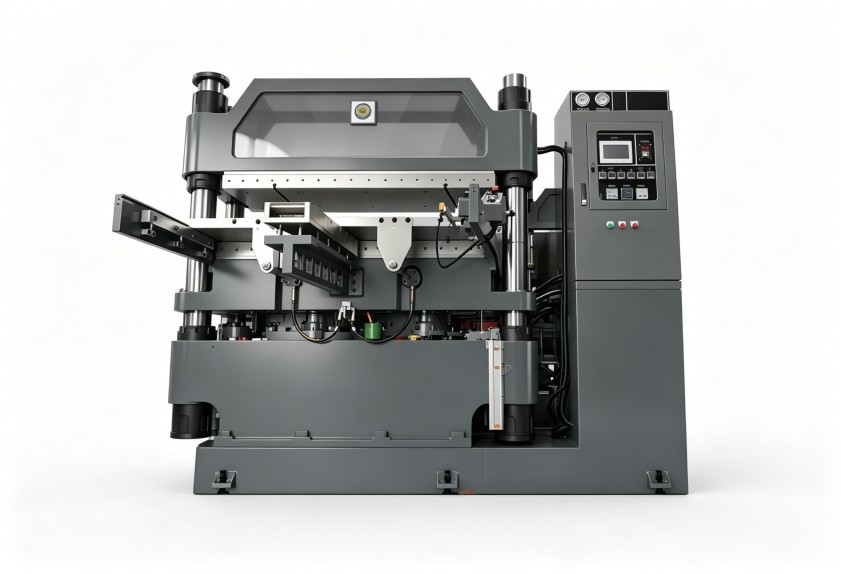
交聯(lián)度由硫化溫度和受熱時間共同決定。熱板如果存在局部低溫區(qū),同一模具內(nèi)不同位置的膠料受熱不同,制品交聯(lián)程度就會出現(xiàn)偏差。線纜料對交聯(lián)一致性要求高,邊緣與中心溫差過大,后續(xù)測得的合格數(shù)據(jù)也不代表整批穩(wěn)定。驗機(jī)時可用多點測溫儀在熱板表面布置測點,分別記錄空載和負(fù)載狀態(tài)下的溫度分布。重點關(guān)注升溫末段和恒溫階段的溫差,溫差越小,工藝窗口越寬。
保壓階段壓力下滑,密實度會“露餡”
保壓能力決定膠料在硫化過程中能否維持足夠的成型壓力。液壓系統(tǒng)內(nèi)泄漏、密封件老化,會讓壓力在保壓階段緩慢下降,制品內(nèi)部產(chǎn)生氣孔,密度和電性能隨之劣化。只看壓力表瞬時讀數(shù)說明不了問題,要拉出整個保壓曲線,觀察壓力下降趨勢是否平緩。測試方法并不復(fù)雜:設(shè)定工作壓力后穩(wěn)壓一段時間,記錄壓力降幅,再連續(xù)運(yùn)行數(shù)次,對比每次的衰減曲線。重復(fù)性越差,設(shè)備隱患越大。
溫控重復(fù)性,決定設(shè)備能否復(fù)現(xiàn)每一次工藝
質(zhì)量穩(wěn)定的設(shè)備,應(yīng)該讓每一次硫化過程盡量接近上一次。部分機(jī)臺升溫速度很快,但連續(xù)批次間溫度曲線并不一致,恒溫段波動范圍大,產(chǎn)品一致性自然難以保證。驗收時除了關(guān)注單次溫控精度,還要導(dǎo)出多批次溫度記錄,比較升溫時間、恒溫段波動幅度和批次間偏差。操作界面若能完整保存歷史曲線,工藝追溯也會方便很多。聊到利拿硫化機(jī)質(zhì)量時,這個維度常被忽略,實際影響卻很大。
現(xiàn)場驗收建議,四步判斷設(shè)備水平
以上三個維度可以轉(zhuǎn)化為四步現(xiàn)場測試:
- 熱板測溫:空載、負(fù)載各測一次,記錄多點溫度分布,重點比較中心和邊緣的溫差。
- 保壓測試:設(shè)定常用工作壓力,觀察保壓曲線,連續(xù)三次確認(rèn)壓力下降的重復(fù)性。
- 試模驗證:使用實際線纜料配方制作試件,檢測交聯(lián)度、密度和厚度分布,直接反映設(shè)備狀態(tài)。
- 數(shù)據(jù)留痕:查看溫控記錄和報警日志是否完整,確認(rèn)設(shè)備能支撐后續(xù)質(zhì)量追溯。
如果前段混煉分散不均,膠料批次波動也會在硫化階段被放大。利拿實業(yè)在密煉、開煉等混煉成型設(shè)備方面有多年積累,可從混煉源頭穩(wěn)定來料條件,與硫化工序形成更順暢的工藝銜接。
如需結(jié)合您的具體膠種配方、產(chǎn)能要求和生產(chǎn)工況評估方案,可與利拿實業(yè)技術(shù)團(tuán)隊進(jìn)一步溝通。
