

電纜料擠出過濾壓力頻報警?先查這三處溫度設定
電纜料擠出過濾壓力頻繁報警,問題不一定出在濾網
PVC、XLPE 電纜料在擠出工序中,過濾壓力偏高甚至頻繁報警,是很多生產管理者頭疼的事。濾網換得勤、開停機次數多,產量和品質都會受影響。多數人第一反應是換更細的濾網,或者懷疑物料里有雜質。但換完網后壓力恢復正常,過幾個小時又慢慢漲上來,這往往不是濾網的問題,而是擠出機前面幾個工藝環節已經出現了偏差。
本文不討論換網器的結構差異,只聚焦被反復忽略的三個技術截面:機身溫度區間的設定邏輯、螺桿均化段的實際輸送能力、以及熔體溫度與過濾網之間的匹配關系。讀完您能獲得一套自檢過濾壓力異常的分析思路,減少無效停機。
機身溫度設定,比濾網目數更值得排查
過濾壓力不是一個獨立指標,它是螺桿輸送能力與機頭阻力博弈的結果。當濾網目數沒變、物料批次也沒變,壓力卻逐步爬升時,首先要核對機身各段溫度是否還在合理窗口內。
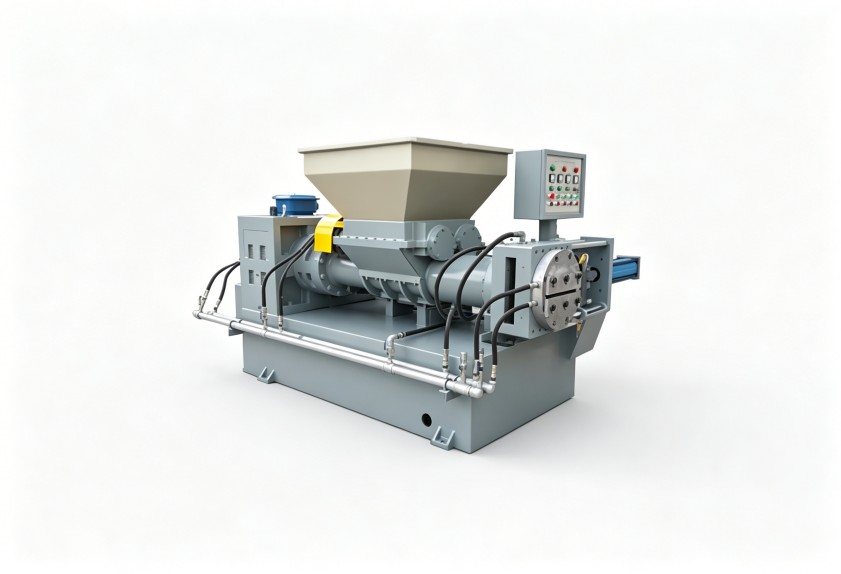
電纜料配方中往往含有較高比例的填料和增塑劑,對溫度敏感。比如 PVC 電纜料,機身中段溫度設定偏低,物料塑化不充分,熔體黏度偏高,到達機頭時流動阻力自然加大,過濾壓力就會比平時高出不少。常見誤區是為省電把中段溫度調低,結果過濾壓力反而升高,整體能耗并不劃算。
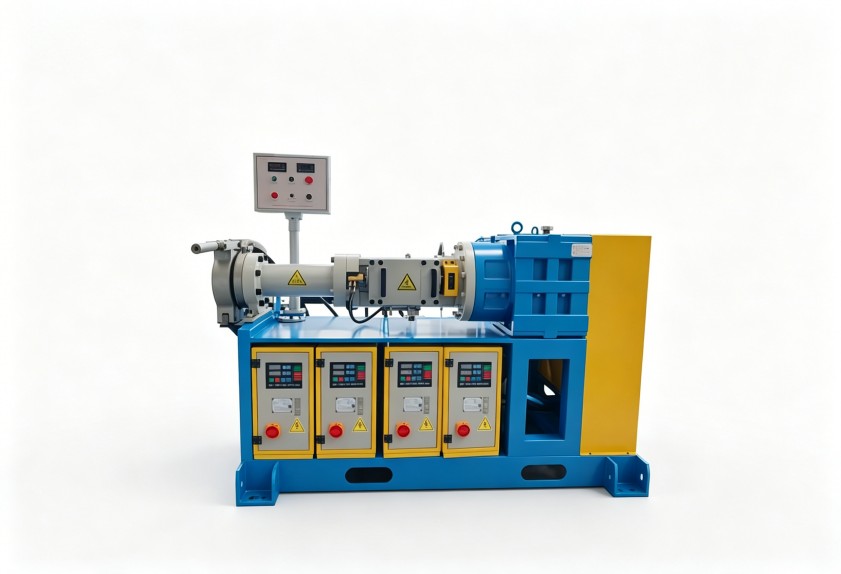
利拿實業在調試電纜料擠出生產線時,會先根據配方軟化點與剪切生熱特征做溫度窗口測算,再結合螺桿轉速匹配機身溫度分布。溫度設定不是一個固定值,它與螺桿結構、轉速和濾網目數三者聯動。
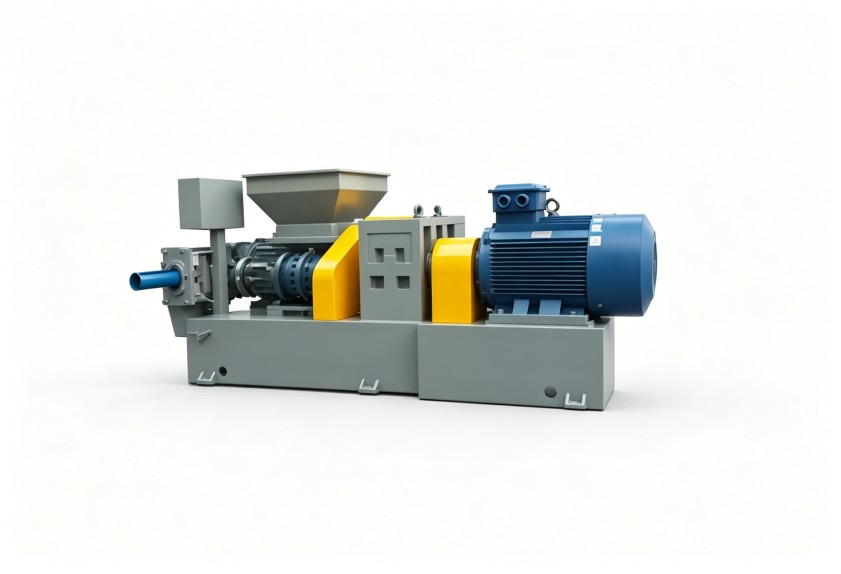
螺桿均化段長度不夠,壓力波動會反復發生
過濾壓力如果呈現周期性波動,而不是穩定偏高,問題往往在螺桿均化段。均化段太短,熔體壓力波動得不到有效緩沖,疊加濾網阻力后就表現為過濾壓力忽高忽低。這種情況換濾網只能暫時改善。
判斷是否屬于均化段能力不足,可以做一個簡單驗證:將螺桿轉速降低 20%-30%,觀察壓力波動幅度是否明顯收窄。如果收窄明顯,說明輸送穩定性不夠,單靠調整溫度參數已經很難從根本上解決。
針對這類工況,建議在設備選型或改造階段優先考慮長徑比合適的螺桿構型,或在均化段配置更合理的螺紋導程。這不是一個簡單的零件替換,需要結合物料特性和產量要求做整體計算。利拿實業配備的 70 多項自主專利技術中,包含針對高填充電纜料工況的螺桿優化設計,可提供從螺桿構型到溫控系統的協同方案。
熔體溫度與濾網阻力不匹配的兩種表現
熔體實際溫度高于儀表顯示溫度,過濾壓力偏高但波動平緩。這很可能是熱電偶插入深度不足或測溫點位置不合理,測得的是機筒溫度而非熔體真實溫度。熔體實際溫度偏高,黏度下降,壓力本應降低,但如果溫度高到一定程度引發低分子助劑析出,反而會加速濾網堵塞。
另一種表現是熔體溫度偏低,壓力升高且主機電流同步上升。這種情況說明剪切熱不足,需要提高螺桿轉速或調整溫度設定,而不是盲目加大濾網目數。
排查熔體溫度準確性,建議對比機頭壓力傳感器讀數與主機電流變化趨勢。兩組數據同步升高,說明是真實的阻力上升;壓力升高但電流平穩,則優先檢查溫度傳感器信號是否漂移。
從過濾壓力異常到整體方案的評估路徑
過濾壓力不是孤立參數,它與擠出溫度、螺桿構型、過濾面積和配方特性四者互相制約。如果您的產線經常出現過濾壓力偏高、濾網使用壽命短的問題,建議先記錄壓力波動周期、對應的機身溫度分布和主機電流數據,再判斷是參數校準問題還是硬件配置問題。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
