

壓延機對比只看輥筒寬度?電纜料產線更該關注這三處配合
壓延機對比別只比輥筒:電纜料產線的溫控與速比匹配更值得看
電纜料生產中,薄膜厚度不均勻、表面色差、內部氣孔,往往不是壓延機單機的問題,而是上游混煉與壓延參數沒有形成有效配合。不少廠家在壓延機對比時,習慣把輥筒直徑、生產線長度當作首要指標,卻忽略了真正影響制品質量的工藝銜接。本文從溫控精度、速比設定、時間周期三個角度展開,幫助您建立一套更貼近實際生產的選型思路。
壓延機對比的前提:先明確產線配套,再看單機參數
壓延機無法獨立決定最終品質。電纜料的塑化程度、過濾效果和溫度均勻性,在密煉與擠出階段就已奠定。如果上游混煉不均勻,壓延環節再穩定也難以修正。因此,壓延機對比的第一步,不是翻參數表,而是梳理現有產線中密煉機、擠出機與壓延機之間的物料狀態銜接——尤其是來料溫度、批次一致性這兩項,往往比輥筒尺寸更影響成品合格率。
溫控精度:影響厚度一致性的關鍵差異
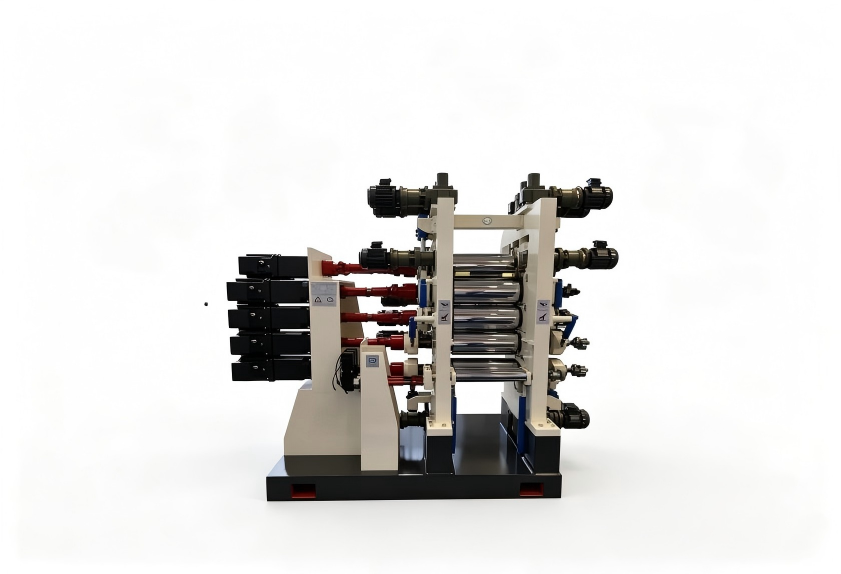
電纜料對溫度敏感,輥筒表面溫差直接反映在薄膜厚度波動上。不同廠家在溫控系統上的投入差異很大,實際對比時需要關注三點:
- 輥筒內部流道設計是否支持分區溫控,還是僅做整體加熱;
- 溫控閥響應速度能否跟上連續生產中的負荷波動;
- 測溫點位置是否貼近輥面,還是安裝在回油管路上。
只比較溫控范配偶數值意義有限,更值得追問的是:在連續生產一小時后,輥面溫度能否穩定在設定值附近。這決定了批量產品的均勻度,也是壓延機對比中容易被忽略的隱性成本來源。
速比與時間:決定表面質量與產能平衡
輥筒速比影響物料在輥隙間的剪切與延展效果。速比過小,物料貼合不充分,容易出現表面起皺;速比過大,則可能因過度剪切導致局部過熱,影響絕緣性能。同時,壓延時間與產線節拍必須匹配:時間過短,物料應力來不及釋放,收縮率偏大;時間過長,則拖慢整體效率。
建議在實際對比中,要求設備供應商提供針對電纜料膠種的速比調節范圍與推薦區間,而不是只看設備理論產能。能夠根據配方特性靈活調整速比區間,往往比單純追求高轉速更能保障制品穩定性。
常見誤區:拿橡膠配方思路套用電纜料產線
有廠家在壓延機對比時,直接參考輪胎制造或密封件行業的配置。但電纜料對厚度公差、電氣性能和外觀一致性的要求更為嚴格,對溫控均勻性和物料潔凈度更加敏感。橡膠配方中常見的高溫短時操作習慣,未必適合電纜料。偏離材料特性的選型思路,容易導致設備入場后反復調試,仍然難以穩定量產。
采購建議:帶著物料狀態與工藝目標去談配置
壓延機對比的落腳點,應當回歸到具體物料和制品要求。建議在詢價前準備好三項信息:目標膠種的配方特性、現有密煉工序的排料溫度與批次波動情況、以及成品厚度的公差要求。讓設備供應商圍繞這些前提說明配置邏輯,而不是反過來讓您去適應設備的通用參數。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
