

金屬密煉機(jī)溫度曲線忽高忽低?先弄懂混煉升溫邏輯
金屬密煉機(jī)溫度曲線為什么總在密封件混煉時出問題
橡膠密封件對混煉均勻性和焦燒窗口的要求比普通制品更苛刻。溫度曲線如果忽高忽低,輕則門尼黏度波動,重則直接出現(xiàn)早期硫化顆粒。很多廠家把問題歸咎于配方,但反復(fù)調(diào)整促進(jìn)劑后發(fā)現(xiàn),根源其實在密煉機(jī)自身的熱歷史控制上。
溫度曲線不是顯示值,而是混煉做功的結(jié)果
金屬密煉機(jī)腔體內(nèi)的溫度,本質(zhì)上由三件事決定:轉(zhuǎn)子剪切產(chǎn)生的摩擦熱、膠料與金屬壁面的傳熱效率,以及冷卻系統(tǒng)的帶走熱量。溫度曲線出現(xiàn)陡升,往往是轉(zhuǎn)子棱頂間隙偏小或填充系數(shù)過高,導(dǎo)致剪切熱在短時間內(nèi)集中釋放;曲線平臺期波動,則要檢查冷卻水流量和入水溫度是否穩(wěn)定。
轉(zhuǎn)子轉(zhuǎn)速與溫度升速的關(guān)系
轉(zhuǎn)速越高,剪切熱越大,但膠料溫度升速并不完全線性。設(shè)計配方時,若膠料中炭黑或白炭黑填充量較高,升溫斜率會明顯變陡。這時候不能只盯著密煉機(jī)噸位,還要關(guān)注轉(zhuǎn)子構(gòu)型對分散均勻性的影響。
密封件膠料的溫度敏感區(qū)間
大多數(shù)密封件用膠料的焦燒敏感區(qū)在105℃至125℃之間。溫度曲線穿越這個區(qū)間時,如果上升速率過快,膠料局部可能出現(xiàn)微交聯(lián),后續(xù)硫化時就會產(chǎn)生流痕或表面缺陷。反之,溫度升得太慢,混煉時間拉長,能耗增加,生產(chǎn)效率也隨之下降。
冷卻效率是曲線平緩的底層保障
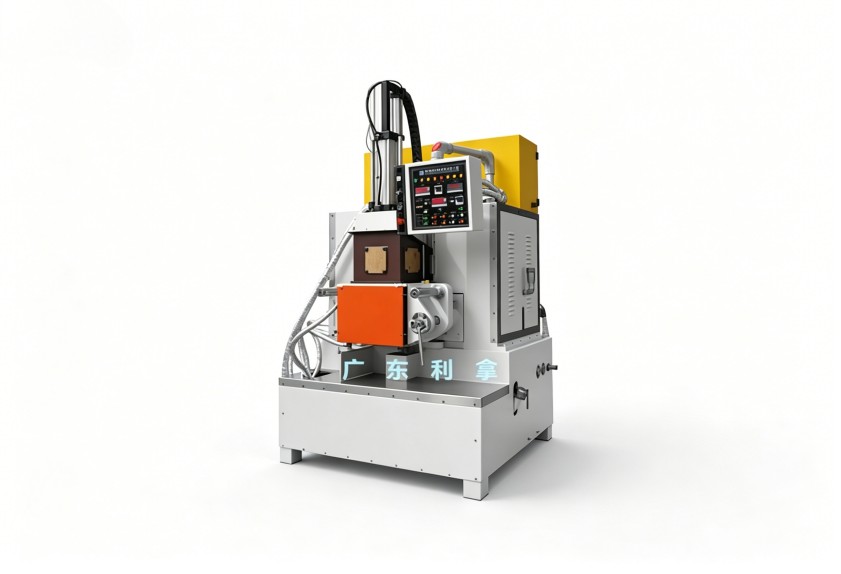
金屬密煉機(jī)的冷卻通道設(shè)計、轉(zhuǎn)子內(nèi)腔冷卻面積、卸料門溫度分布,三者共同決定排膠溫度的穩(wěn)定性。設(shè)備使用五六年之后,冷卻水道內(nèi)壁的水垢會顯著降低換熱效率,這屬于機(jī)械老化問題,不是單純調(diào)工藝參數(shù)能解決的。定期檢測冷卻系統(tǒng)的實際換熱能力,比盲目延長混煉周期更有效。
溫度曲線異常時先從設(shè)備側(cè)排查,再談?wù){(diào)工藝
遇到溫度曲線波動,建議按照以下順序逐項排查,避免反復(fù)試錯。
| 排查順序 | 檢查項目 | 判斷依據(jù) |
|---------|---------|---------|
| 第一步 | 冷卻水進(jìn)回水溫差 | 溫差過小說明流量不足或水道堵塞 |
| 第二步 | 轉(zhuǎn)子密封與潤滑狀態(tài) | 密封摩擦生熱會額外抬高局部溫度 |
| 第三步 | 卸料門閉合密封間隙 | 間隙過大會導(dǎo)致熱量從門縫逸散 |
| 第四步 | 溫控儀表與實際膠溫的對應(yīng)關(guān)系 | 校準(zhǔn)偏差會誤導(dǎo)整個工藝判斷 |
同一種膠料,不同批次溫度曲線不一致怎么辦
這通常是混煉批次間的填充系數(shù)偏差造成的。投料稱量誤差雖然不大,但會直接影響密煉室內(nèi)的有效容積利用率,進(jìn)而改變轉(zhuǎn)子負(fù)載和剪切生熱。建議記錄每批次的溫度曲線,并和投料重量做對應(yīng)分析,往往能發(fā)現(xiàn)規(guī)律。
溫度曲線管理的落點在于批次重現(xiàn)性
對密封件生產(chǎn)而言,單批次混煉質(zhì)量合格還不夠,關(guān)鍵是每批次的溫度曲線都能穩(wěn)定復(fù)現(xiàn)。金屬密煉機(jī)的溫控精度如果只能做到正負(fù)五度,做普通橡膠制品尚可,面對氯丁膠或三元乙丙膠這類對溫度敏感的膠種,批次間差異會被下游硫化工藝放大。現(xiàn)階段選擇設(shè)備時,把溫控精度和冷卻系統(tǒng)效率作為核心考察項,比單純比較密煉室容積更有實際意義。利拿實業(yè)在橡塑混煉設(shè)備領(lǐng)域有多年技術(shù)積累,可將設(shè)備配置與具體膠種特性結(jié)合,提供溫控方案層面的支持。
如需結(jié)合您的具體膠種配方、產(chǎn)能要求和生產(chǎn)工況評估方案,可與利拿實業(yè)技術(shù)團(tuán)隊進(jìn)一步溝通。
