

輪胎簾布壓延厚度波動大?先看輥筒溫度和速比設定
簾布壓延厚度波動,問題可能出在壓延機的工藝寬容度
輪胎生產中,簾布壓延厚度不均會直接導致動平衡超差、胎體強度波動,后續工序只能被動降等。很多廠家把責任歸咎于膠料門尼波動,但設備本身的溫控精度與速比設定,往往是更隱蔽的變量。本文從工藝參數和部件性能入手,梳理選型時應重點考察的三個維度,供設備更新或新線規劃時參考。
輥筒溫度:表面測溫與介質控溫是兩回事
簾布壓延要求輥筒表面溫度橫向誤差控制在極小范圍,但不少設備控溫顯示的是導熱油進出口溫度,并非輥面真實溫度。若輥筒內部流道設計不合理,輥面中部與兩端溫差偏大,膠料流動性就不一致,厚度自然難以穩定。考察設備時,務必確認測溫方式。
速比設定:剪切狀態決定膠料貼合質量
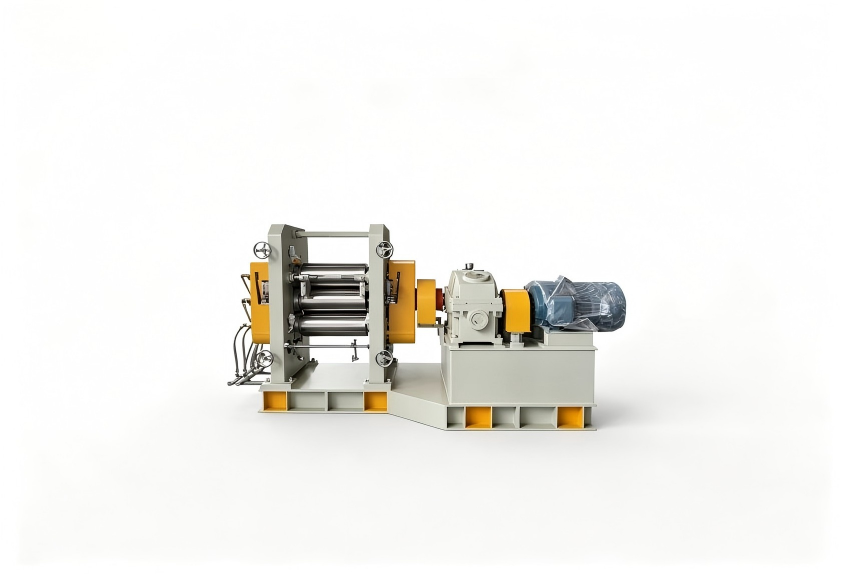
速比即輥筒線速度之比,直接影響膠料在輥隙中的剪切生熱和延展狀態。速比過大容易導致簾布打褶或膠料焦燒;過小則膠料滲透不足,易產生氣泡。工藝上需要根據簾線密度、膠料門尼和壓延速度反向確認設備的能力邊界——即設備允許多大范圍的速比調節且保持同步精度。
輥筒剛性:橫向厚度波動的物理底線
即使溫控和速比都理想,輥筒在負載下產生的撓曲變形仍會使簾布中部偏厚、兩邊偏薄。要判斷設備能否應對寬幅簾布,不能只看輥筒直徑,還要看輥面長度與輥體結構的比例,以及是否配置了軸交叉或預彎曲補償機構。這些細節決定設備的長期工藝穩定性。
不同壓延機在工藝參數上的差異
不同廠家生產的壓延機,在同等標稱規格下,實際工藝寬容度差異顯著。例如:
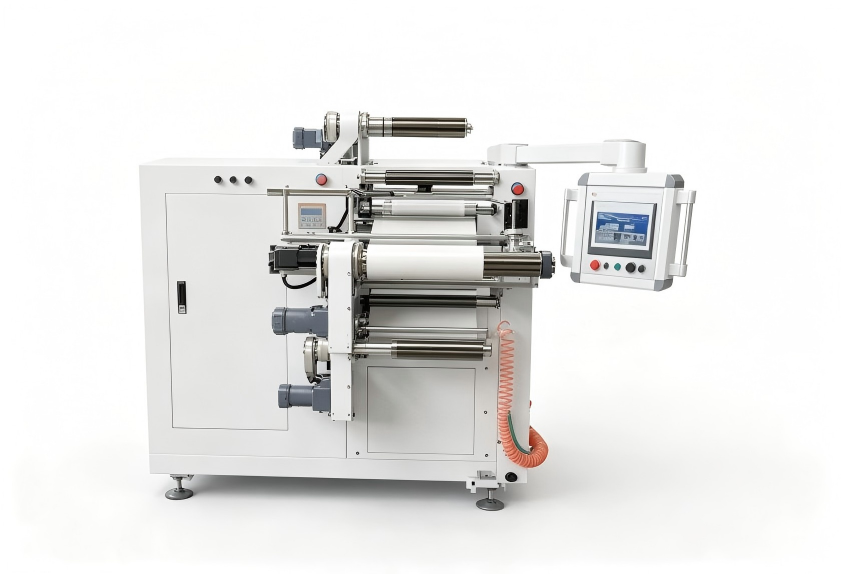
- 溫控系統:輥面測溫點的數量與位置,是否支持分區補償。
- 速比機構:傳動齒輪精度與潤滑方式,是否支持無級調速且低速穩定。
- 機架剛性:牌坊結構設計與加工精度,是否預留抗撓曲補償接口。
這些因素共同決定設備吸收膠料波動、維持設定參數的能力。單純對比輥筒尺寸容易忽略生產中的真實表現。
設備選型的評估重點
輪胎廠評估壓延機是長期投資,應回歸工藝要求,結合具體膠種和簾布結構,關注設備在溫控精度、速比范圍和剛性儲備上的真實水平。建議要求設備供應商提供同一規格下的流道設計細節,并論證其在類似工況中的表現;必要時制定試機驗證方案,用實際簾布壓延數據而不是樣本參數來作判斷。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
