

高玻纖復合材料擠出不均?選擠出機生產廠家前先看配置
高玻纖復合材料分散不均,如何判斷擠出機生產廠家的設備配置是否到位
玻纖增強聚丙烯、尼龍等復合材料在擠出加工時,表面浮纖、分散點差、扭矩波動是常見的質量投訴。很多生產單位的第一反應是調工藝——降螺桿轉速、升料溫、換潤滑體系,但往往治標不治本。問題可能出在設備本身:螺桿構型是否匹配高玻纖體系的剪切需求,材質是否耐受玻纖磨損,溫控是否足夠精準。本文從設備配置的三個直接相關環節展開,幫您在排查異常或評估新的擠出機生產線時,把注意力放在真正影響質量的硬件基礎上。
浮纖和分散不均勻,先看螺桿組合是否匹配
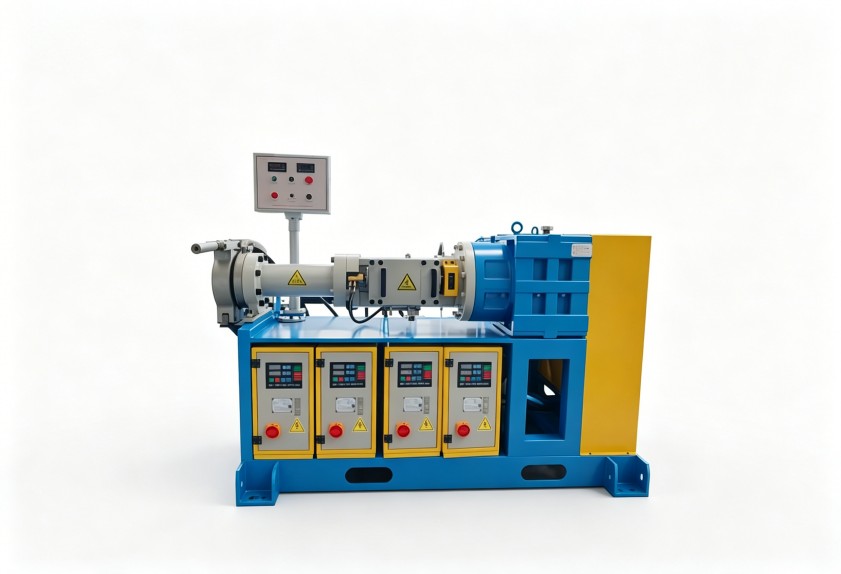
玻纖增強料的分散質量,很大程度上取決于螺桿剪切區的強度與分布均勻性。螺紋元件如果偏重輸送而剪切不足,玻纖束無法有效打散;剪切過猛,玻纖長度被切斷,力學性能反而下降。合適的做法是根據玻纖含量與基體粘度,調整捏合塊角度和數量,讓剪切逐步釋放。這一點對雙螺桿擠出機尤為關鍵。一個成熟的擠出機生產廠家,會把螺桿構型作為選型溝通的第一項內容,而不是等設備投產后讓客戶自行摸索。好的設計會讓玻纖在熔體中均勻分散,同時保留足夠的纖維長度,這是分散質量的根基。
玻纖磨損和局部過熱,材質與溫控要同步考慮
高玻纖配方對螺桿和機筒的磨損比普通填充料明顯更重。材質等級不足,幾個月后螺紋棱變鈍,分散效果隨之衰減;同時,玻纖摩擦生熱集中,若溫控響應偏慢,容易引起基體降解或燒焦。這兩類問題靠后期調整收效有限。因此,評估設備時,應重點向擠出機生產廠家確認螺桿材質類型、機筒襯套硬度、溫控精度和冷卻通路布置方式。這些細節直接關系到設備在高磨損、高熱量工況下的連續運行能力。若只停留在電機功率和加工直徑的對比,難以判斷產線能否長期穩定。
把生產異常帶入選型溝通,比對比常規參數更有用
不少采購習慣先比較產量、電機功率等常規指標,但高玻纖復合材料這類工況工藝窗口窄,對設備細節更敏感。如果現場已出現浮纖或分散波動,最好將具體配方、玻纖含量、現有螺桿構型及使用中的問題一并提供給設備方的技術人員,讓配置方案圍繞實際問題展開。玻纖含量提高后,所需的螺桿剪切強度和溫控響應會明顯不同,設備配置也需要同步調整,而不是簡單調轉速去適應。把現場異常講清楚,設備廠家給出的方案才更有針對性。
選型后還要考慮廠家的持續響應能力
設備配置再合理,投產后仍可能遇到原料批次波動、產量調整等新情況。廠家的工藝支持水平和耐磨耗件配套能力,直接影響產線穩定和更換配件的速度。特別是玻纖增強材料對螺桿和機筒的損耗比普通塑料明顯,備件供應和維修周期需要提前約定。這一點容易被價格對比掩蓋,但對于玻纖增強類材料的生產,設備磨損是持續性的,后期響應能力需要提前確認。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
