陶瓷粉末壓延能耗降不下來?先把輥筒維護和操作規范捋清楚
陶瓷粉末壓延機械能耗高?先查輥面維護與操作規范
陶瓷粉末在壓延工序中,輥溫波動或間隙設定稍有偏差,膜片就會出現局部開裂、薄厚不均,后道燒結時的收縮率跟著失控。不少廠家把問題歸結為設備精度,反復校準輥筒,卻忽略了輥面狀態和操作習慣才是主要干擾源。本文從輥面維護、能耗管理和人員操作三個維度展開,幫助您定位壓延機械生產管理中的薄弱環節,減少廢品損耗,降低單噸加工成本。
陶瓷粉末壓延,難點不只在于“壓得薄”
陶瓷粉末的壓延成型,材料本身沒有橡膠那樣的彈性回復能力,粉體剛性大,對輥面狀態和溫度波動非常敏感。輥面溫度分布不均,粉料容易粘輥或裂邊;填充系數偏高,生坯內部容易出現應力集中,后續強度不穩定。壓延機械的輥筒間隙、速比和溫控精度,是三個基礎控制量,但每次換料后是否重新標定間隙,往往比參數本身更容易被忽視,直接決定首件合格率。
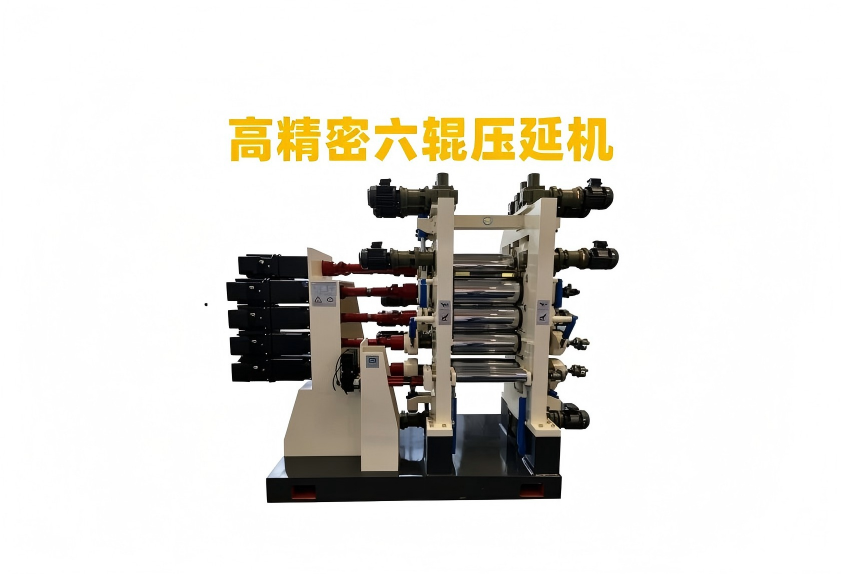
輥面磨損如何影響壓延質量?
輥面磨損大致分三類:磨粒磨損、疲勞磨損和劃傷損傷。陶瓷粉末中細顆粒硬度高,在刮刀壓力偏大的情況下,輥面容易形成類似橘皮的紋理,壓出的膜片表面粗糙度隨之上升。單純的目視檢查有時不夠,還要結合壓延制品表面的光澤度來判斷。管理上建議做到三點:定期核對刮刀壓力,清理輥面殘留物,記錄輥面鍍層厚度變化。磨損超差再重新磨削,停機損失和重新磨合成本會更高。
能耗從哪兒降?先看加熱和待機管理
陶瓷粉末壓延對輥溫穩定性要求高,加熱系統在能耗中的占比明顯。常見浪費來自非生產時段過度保溫、保溫層老化、升溫缺乏計劃性。對應的改善路徑也相對明確:根據生產排程設置預熱時間,定期檢查保溫層完整性,在待機狀態下降低加熱功率。設備配置上,變頻驅動和分區溫控能減少空轉與局部過沖,這些選配項在整機方案中都可以按需組合。把能耗拆到管理動作上,往往不需要換整機就能見到效果。
操作人員培訓,是被低估的投入
同樣的壓延機械,不同班次操作出來的品質可能差異明顯。換料時的間隙調整、輥溫補償、尾料清理,這些動作如果缺少統一標準,廢品率就會跟著人員狀態波動。建立簡單的現場規范比增加自動檢測更見效,比如開機前的輥面檢查清單、換料后的間隙標定記錄、異常溫度處置流程。讓操作工理解每個動作背后的原因,比單純要求“按規程做”更有助于減少偏差。
從設備選型到現場管理,應該通盤考慮
壓延設備的運行效果,不完全取決于單機精度,還跟前面的混煉狀態、后面的牽引收卷等環節有關。按陶瓷粉末的特性選用合適的輥面材質與溫控方式,比單純追求更高配置指標更務實。在選型階段明確物料走向、班次負荷和維護空間,現場管理才會順手。設備廠家如果能提供從密煉、開煉到壓延成型的整線思路,對后續穩定生產會更有利。
利拿實業可根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。