

高分子混煉總出僵塊?大型開煉機的溫度與剪切該怎么調
輥溫與剪切配合不當,高分子混煉的隱形瓶頸
高分子復合材料混煉,最常見的問題不是設備不轉,而是混煉后的膠料出現(xiàn)局部僵塊、交聯(lián)不均,或者粉料團聚無法打開。多數(shù)現(xiàn)場第一反應是延長混煉時間,但時間拉長往往加劇材料熱歷程,得不償失。事實上,輥溫與剪切的配合關系,才是決定分散效果的核心變量。本文就從這兩個角度切入,談談大型開煉機在復合型材料混煉中的調機邏輯。
輥溫控制:不只影響粘度,更決定分散下限
開煉機混煉高分子材料時,輥筒表面溫度直接決定熔體粘度。溫度偏低,剪切力雖然更大,但材料難以包輥,分散效率反而下降;溫度偏高,材料變軟,剪切傳遞衰減,團聚體不容易被拉開。常見誤區(qū)是只盯著輥筒表面溫度,忽略了輥筒內部冷卻水流量的穩(wěn)定性。大型開煉機通常配有溫控系統(tǒng),但若水路存在局部滯留,輥面溫度就會呈現(xiàn)周期波動,材料受熱歷史不均,最終表現(xiàn)在混煉膠的均一性上。
現(xiàn)場調整時,應根據(jù)膠料軟化點和剪切敏感性,設定前后輥溫差,并觀察包輥狀態(tài)來反推溫度是否合適。這個迭代過程,比照搬工藝參數(shù)更貼合實際。
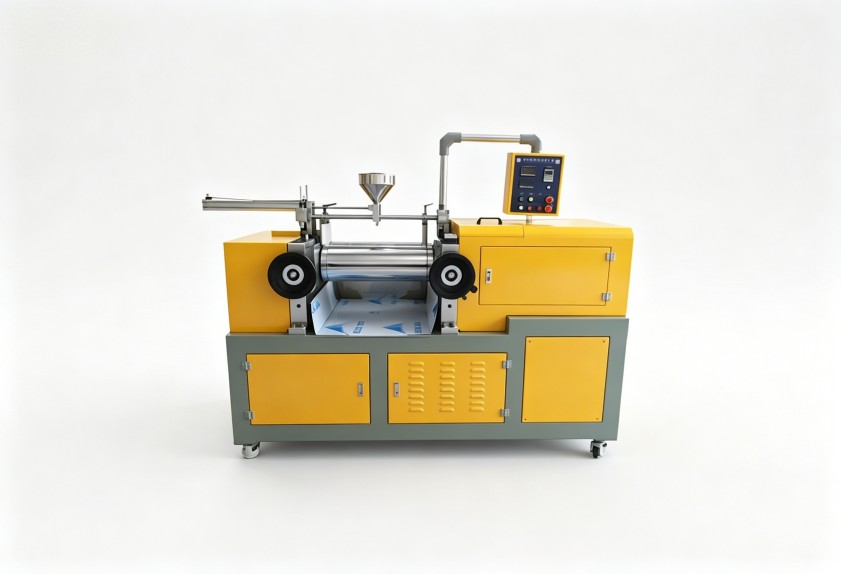
剪切效率:輥距與轉速比的協(xié)同
高分子復合材料的分散,很大程度上依賴輥隙間產生的剪切應變。很多人以為把輥距調窄就能提高剪切力,但沒有考慮轉速比是否與之匹配。輥距過窄,加上轉速差偏大,局部溫升會非常快,容易引起材料降解或早期交聯(lián)。反之,輥距偏寬,即使轉速比正常,剪切作用也顯得“溫柔”,難以打破粉體團聚。
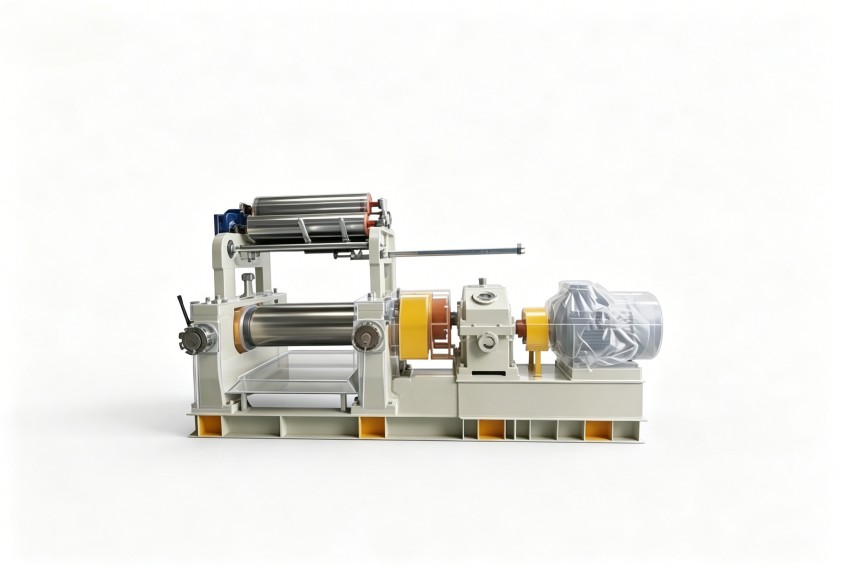
合理的做法是:將輥距分階段收緊,并同步調整堆積膠量,讓材料在輥隙前保持適度的翻攪狀態(tài)。大型開煉機慣量較大,調整輥距后的響應有延遲,操作上應小幅多次,而非一步到位。
薄通是判斷混煉效果的實用標尺
判斷混煉是否到位,不必依賴精密儀器,薄通就是一個直觀手段。取少量混煉膠,打薄通后在光源下觀察。若表面仍有細微顆粒感,說明分散不均勻;若出現(xiàn)局部透明或發(fā)黏,則提示溫度控制可能偏高了。將這一觀察結果反饋到下一次輥溫和輥距的設定上,能顯著減少調機時間的浪費。
值得注意的是,不同高分子體系的剪切敏感性差異很大,填料粒徑、表面處理方式都會影響開煉工藝窗口。因此,任何設備調整都應基于具體配方來驗證。
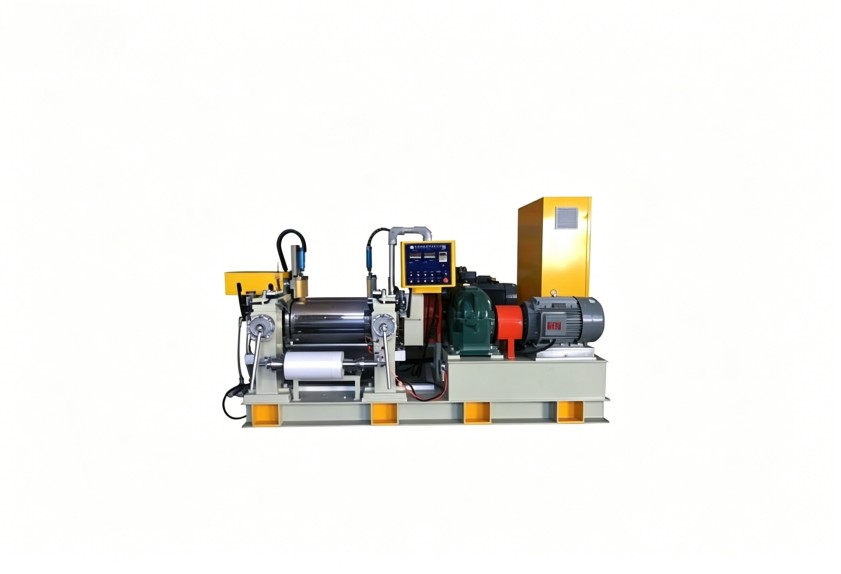
設備配置:為溫度與剪切留出調節(jié)余地
如果經常處理高填充或高粘度體系,選擇大型開煉機時,應重點關注輥筒內腔流道設計和溫控系統(tǒng)的響應靈敏度。部分機型支持分段冷卻,有助于降低輥面溫差。此外,傳動系統(tǒng)的低速扭矩輸出也很關鍵,直接關系到薄通操作時是否會出現(xiàn)卡頓或過載。利拿實業(yè)在溫控系統(tǒng)與混煉工藝方面有多年積累,可提供針對性支持。
混煉車間的穩(wěn)定運行,依賴操作者對設備的理解和合理的調機節(jié)奏。與其頻繁更換配方,不如先摸透輥溫與剪切的配合規(guī)律。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業(yè)技術團隊進一步溝通。
