

新能源材料擠出溫度波動大?先看均溫段與螺桿剪切配置
溫度波動如何悄悄拉低新能源材料擠出品質
做正極材料、固態電解質膜或高性能復合材料時,大型擠出機的溫度如果穩不住,后果往往要等整卷膜或整批顆粒下線才暴露——性能離散、外觀不均、甚至直接報廢。更棘手的是,很多產線把這筆賬記在配方頭上,反復調工藝,卻始終沒懷疑過設備本身的溫控與剪切設計。
溫度穩不住,根源通常不在加熱器,而在熱歷程控制邏輯與螺桿剪切效率的匹配度。下面從三個工藝參數維度拆解,幫您建立一套自己的判斷方法。
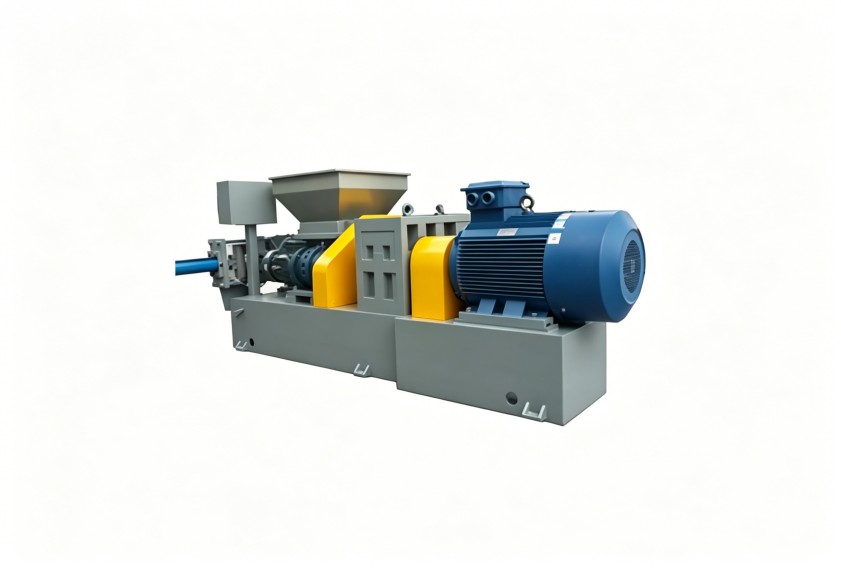
熱歷程控制:別只看表顯溫度
很多產線只盯著機筒設定溫度,卻忽略了物料在螺桿內實際經歷的熱歷程。新能源材料對剪切敏感,溫升除了來自外加熱,更多來自螺桿旋轉產生的剪切熱。如果設備沒有把剪切熱納入溫控模型,表顯穩定不代表物料溫度穩定。
- 加料段溫度是否隨螺桿轉速聯動補償
- 均溫段是否有足夠的停留時間讓熱量擴散
- 不同區域的測溫點是否能真實反映熔體溫度
如果這幾個環節存在盲區,物料就會在局部過熱與未充分塑化之間反復橫跳。
螺桿剪切配置與溫控精度的匹配
大型擠出機的螺桿構型決定了剪切強度,也決定了熱量產生的速率。出現溫度波動時,首先要判斷是剪切過強導致的摩擦過熱,還是長徑比不足導致的均化不夠。
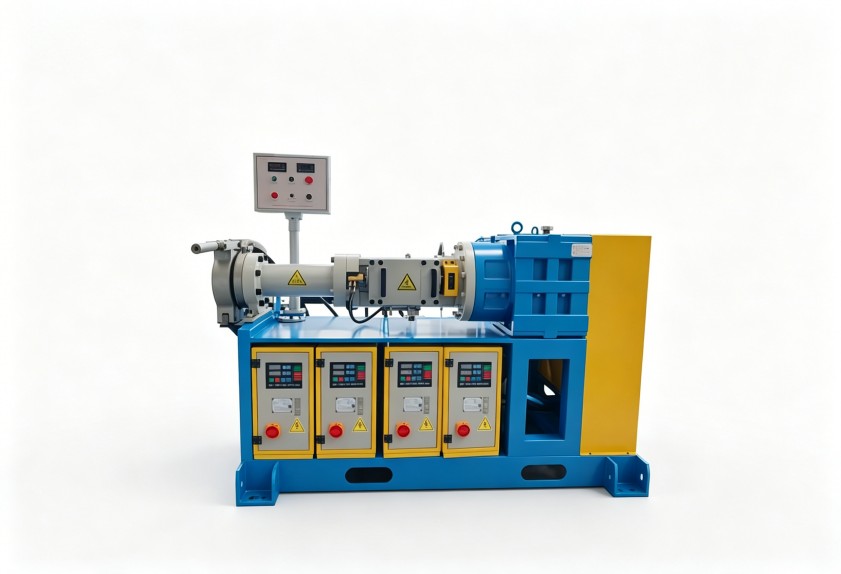
產線常見的誤區,是希望通過降低轉速來控制溫升,結果產能掉了,物料在機筒內停留時間拉長,反而加劇了熱降解風險。正確的調整思路,是根據物料特性匹配螺桿元件排布,讓剪切力分布更平緩,再配合分區溫控縮小溫度帶寬度。
在線監測解決的是“滯后”問題
新能源材料對溫度均勻性的要求,往往比通用塑料高出幾個等級。只靠末端熱電偶反饋,發現波動時異常料已經走完整個流程。更合理的方式,是在關鍵位置設置多點測溫,讓操作人員能看到熔體溫度沿螺桿方向的漸變曲線,而不是只看一個終端數值。
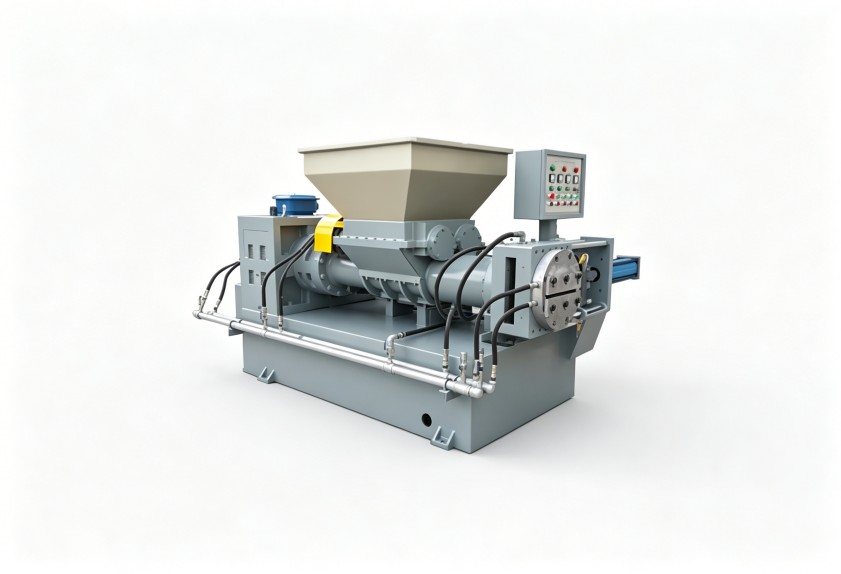
有了這條曲線,操作人員才能準確判斷問題是出在加料段打滑、壓縮段過剪切,還是均溫段停留不足。這也是評估一套大型擠出機工藝成熟度時,容易被忽視但值得重點考察的細節。
選型時從工藝參數反推設備配置
挑選設備時,不妨放棄先看產能表的習慣,改成先梳理自己的物料特性和工藝窗口:
- 物料對剪切敏感還是對溫度敏感
- 允許的溫度波動范圍是多少
- 是否需要惰性氣氛保護或特殊排氣設計
- 現有產線操作人員的調機經驗集中在哪個層面
帶著這組答案去看設備的螺桿長徑比、轉速范圍、溫控分區數和監測點布局,會比單純比較品牌和價格更接近真實需求。每一條產線的物料配方、產能要求和工況條件都不相同,照搬既有方案往往難以達到預期效果。如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
