

密封條尺寸忽大忽小?冷喂料擠出機的工藝參數排查思路
冷喂料擠出機做密封條尺寸不穩?先查喂料、溫控和壓力
密封條這類制品斷面小、公差窗口窄,生產中最怕遇到尺寸忽大忽小、表面起泡或出現焦燒點。很多廠家遇到這類異常,第一反應是換膠牌號或者反復調整機頭壓力,折騰半天,問題卻還在。當設備機械狀態正常時,波動源頭往往在冷喂料工藝的幾個參數上。本文從喂料穩定性、溫控精度和壓力波動三個維度出發,幫您理清排查順序,減少試錯成本。
先確認波動來自膠料還是設備
密封條尺寸波動,原因可能來自膠料批次,也可能來自設備本身。比較快的確認方式,是記錄同一配方下不同批次的硬度與門尼粘度,排除膠料因素后,再回頭看擠出機的喂料環節。冷喂料擠出機直接吃冷膠條,喂料段的工作狀態對擠出量的平穩性影響比熱喂料更敏感,排查時值得優先關注。
喂料輥與螺桿轉速不同步,擠出量就會時快時慢
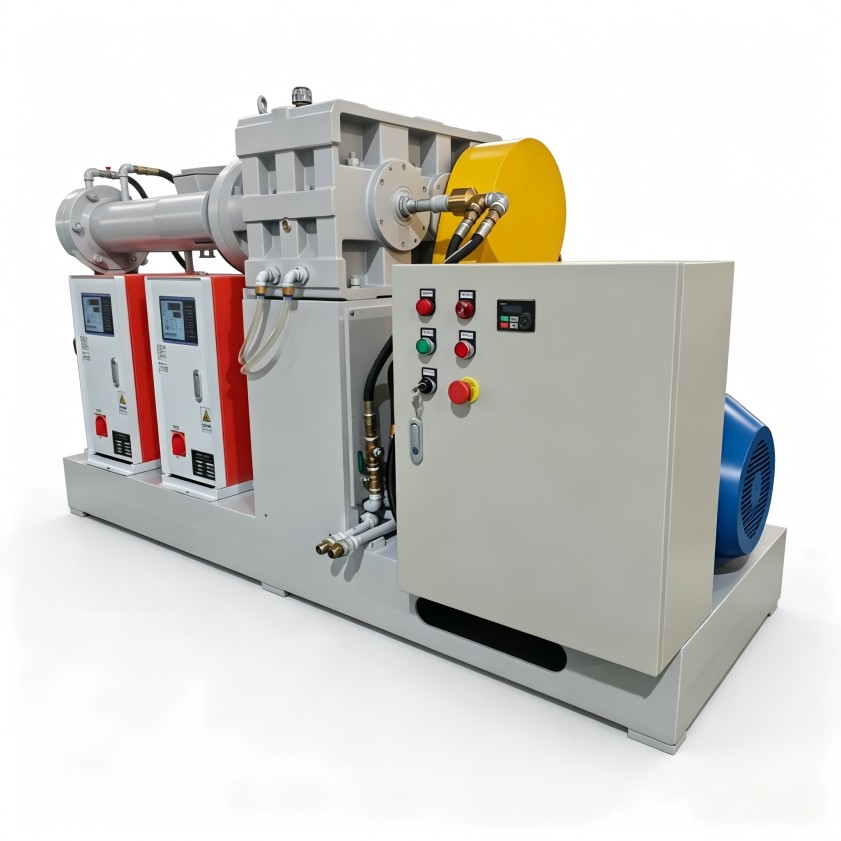
冷喂料工藝中,膠條進入喂料口后,靠喂料輥的剪切和輸送作用被拉入螺槽。喂料輥轉速與螺桿轉速一旦不匹配,膠條就會打滑或者堆料,擠出量隨之波動,直接反映為密封條截面尺寸不穩定。排查時留意喂料口是否有規律性停頓,同時連續稱量單位時間出膠量,波動超過一定范圍就要調整喂料輥與螺桿的速比。像利拿冷喂料擠出機密封條設備,在喂料段會采用針對硬膠和軟膠區別設計的輥面結構,來減少這類打滑現象。

機筒溫度不穩定,壓力波動就會反映在斷面上
密封條膠料對溫度比較敏感。機筒溫度偏高,膠料在機筒內提前熟化,機頭位置容易出現焦燒痕跡;溫度偏低,膠料塑化不均勻,斷面粗糙、致密性差。比設定值更重要的是熱穩定性:各段溫度波動越小,機頭壓力波動就越小,密封條斷面尺寸越一致。評估利拿冷喂料擠出機密封條設備時,可以重點看它的溫控系統是否支持分區獨立調節,以及溫度反饋速度是否跟得上螺桿轉速的變化。
把經驗固化成參數,波動才能長期受控
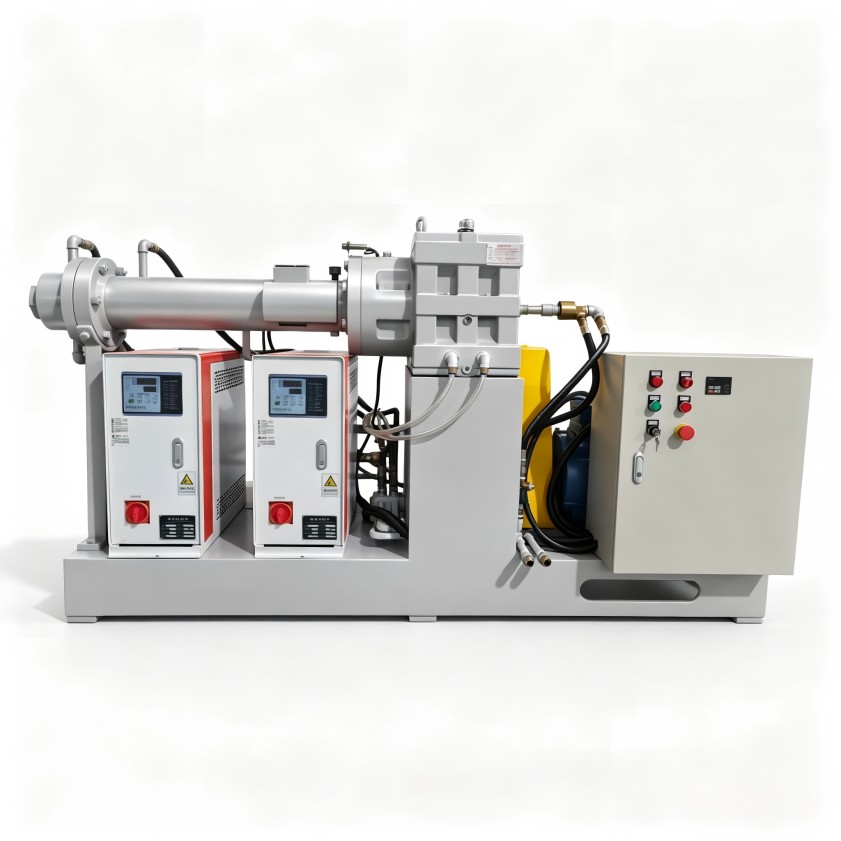
同一臺設備做出不同品質的密封條,不少差異來自人工調節的隨意性。操作工憑手感調機,換一個班次,參數就變了。更穩妥的做法,是將喂料輥轉速、螺桿轉速、各段溫度、機頭壓力等參數固化到控制程序里,對應不同膠種保存為獨立配方,生產時一鍵調用。從長期運行看,利拿冷喂料擠出機密封條設備的價值,更多體現在把工藝經驗轉化為穩定的設備動作,幫助密封條廠家降低對人工經驗的依賴。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
