

硫化機溫度均勻性差?先查加熱板和熱媒循環設計
硫化機溫度均勻性差,制品欠硫過硫反復出現?先從這三處查起
平板硫化機熱板表面溫度不均勻,最直接的表現是同模制品不同位置硬度、拉伸強度和回彈不一致。輪胎制造和橡膠密封件生產中,這種情況往往被歸咎于膠料配方波動,但事實上,相當比例的溫度偏差問題出在設備側:加熱管排布不合理、熱媒循環不暢或溫控邏輯響應滯后。下面從三個維度逐一排查。
加熱結構:熱板溫度場的先天基礎
熱板內部加熱管的間距和功率密度直接決定溫度分布。若加熱管集中在進熱端,遠離熱源的位置溫度明顯偏低,模壓區域越大,溫差越突出。常見誤區是一味提高設定溫度來補償低溫區,結果高溫區過硫、低溫區欠硫,廢品率不降反升。
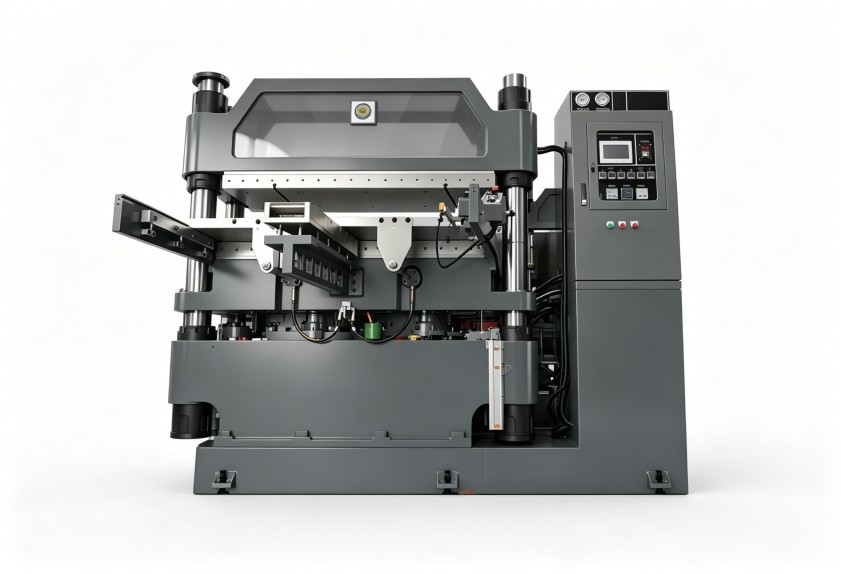
對大型平板硫化機而言,加熱管分區布置與熱板材質同樣關鍵。鑄鐵熱板導熱均勻性優于普通鋼板,但升溫和降溫響應偏慢;鋁板升溫快,保溫性能又相對弱。選擇哪一種熱板,需要結合硫化溫度上限、升溫速率要求和模具厚度綜合判斷。
熱媒循環與溫控響應:看不見的溫度流失
溫度均勻性不僅取決于加熱能力,還受熱媒流動路徑影響。導熱油或蒸汽在熱板內部若存在死區、短路,對應區域的溫度就會持續偏低。
溫控系統的調節邏輯同樣重要。僅靠熱板中心一個測溫點反饋,邊緣溫度與中心溫度可能出現較大偏差。多點測溫配合分區PID調節,能有效減小這種差異。在執行層面,還需要關注溫控閥或加熱元件的響應速度——響應滯后越長,溫度過沖和波動越明顯。
工藝管理:模具與操作細節不容忽視
即使設備保溫性能良好,模具上下模溫差、裝模時間過長同樣會造成制品溫度不均勻。
- 模具厚度差異大時,熱量向厚壁部位傳導更多,薄壁部位容易過熱。
- 操作員合模速度不一致,膠料在熱板間的停留時間不同,硫化程度自然不同。
- 熱板表面氧化皮和殘留膠垢會形成局部隔熱層,降低傳熱效率。
建議將熱板表面溫度檢測納入日常點檢內容,使用多點測溫儀定期校驗,并規范裝模節奏。
溫度均勻性改善思路與選型建議
排查以上三個環節后,多數硫化機溫度均勻性偏差可以獲得明顯改善。若是老舊設備,可優先改造加熱管分區控制和測溫點布局;若是新設備選型,則需要關注熱板材質、加熱管功率密度、熱媒循環路徑和溫控系統響應速度。
利拿實業在橡塑混煉成型設備領域有多年技術積累,熟悉輪胎、橡膠密封件等下游行業對溫控一致性的普遍要求。如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
