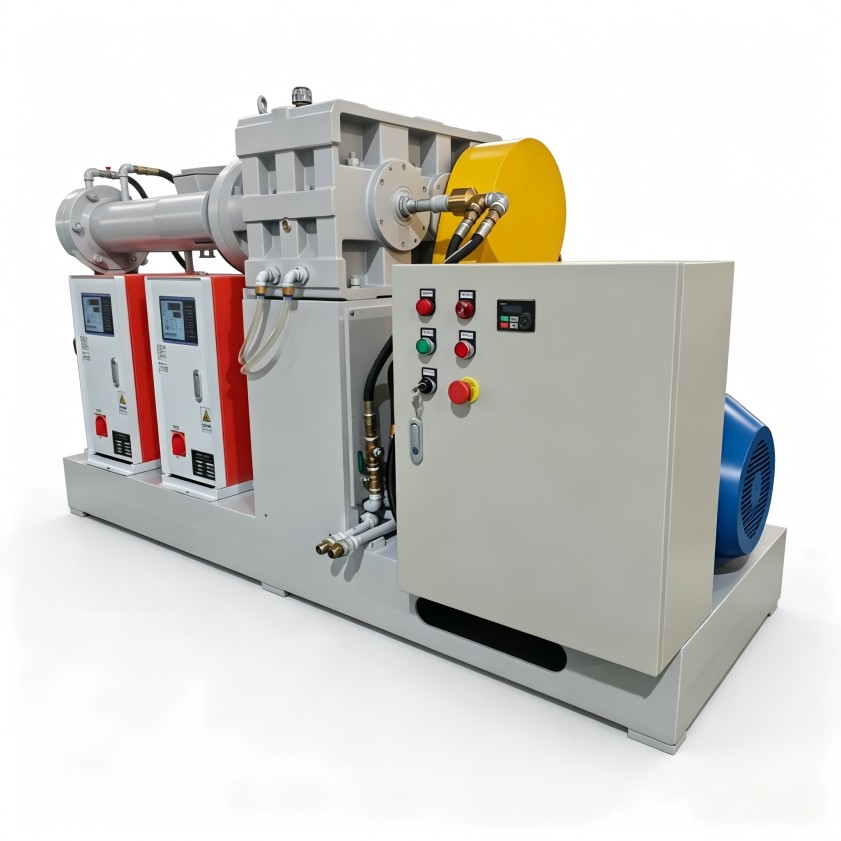
電線電纜料冷喂料擠出溫差大?先查溫控精度與螺桿剪切
冷喂料擠出機(jī)溫度控制與電纜料生產(chǎn)穩(wěn)定性
電線電纜料生產(chǎn)中,冷喂料擠出機(jī)的溫度波動(dòng)往往比設(shè)備故障更讓工藝人員頭疼:機(jī)筒設(shè)定溫度與實(shí)際熔體溫度偏差過大,輕則影響塑化均勻性,重則導(dǎo)致絕緣層外觀缺陷甚至焦燒。不少廠家的第一反應(yīng)是反復(fù)調(diào)整溫控表的PID參數(shù),卻忽略了溫控系統(tǒng)與螺桿剪切工況的相互制約。這篇文章從溫控精度、冷卻回路響應(yīng)和螺桿轉(zhuǎn)速匹配三個(gè)角度,梳理溫度控制的關(guān)鍵脈絡(luò),幫您定位溫差來源并找到對應(yīng)調(diào)整方向。
溫度控制的對象,不是表顯溫度而是熔體溫度
冷喂料擠出機(jī)溫度控制的復(fù)雜性,在電纜料生產(chǎn)中會(huì)被放大。電纜料的配方通常同時(shí)包含聚合物基體、增塑劑、阻燃劑、交聯(lián)劑等多種組分,每一種原料允許的溫度窗口都不同。機(jī)筒各段設(shè)定溫度只是工藝起點(diǎn),膠料在螺桿段經(jīng)歷剪切生熱與摩擦升溫后,實(shí)際熔體溫度可能明顯高于表顯數(shù)值。如果只盯著溫控表面板,很難抓住問題的真正來源。
加熱與冷卻的配合,決定溫度穩(wěn)定性
冷喂料擠出機(jī)運(yùn)行時(shí),機(jī)筒不同區(qū)段需要交替執(zhí)行加熱或冷卻,本質(zhì)上是一個(gè)動(dòng)態(tài)平衡過程。設(shè)備間的性能差異,往往體現(xiàn)在幾個(gè)維度:
- 冷卻回路的響應(yīng)速度:能否盡快帶走多余熱量;
- 各段溫度的獨(dú)立性:機(jī)筒分區(qū)之間是否會(huì)相互干擾;
- 測溫點(diǎn)的位置合理性:測點(diǎn)是否能夠代表該段的真實(shí)工況。
填充系數(shù)和停留時(shí)間同樣影響溫控表現(xiàn)。喂料量偏大時(shí),膠料在機(jī)筒內(nèi)停留時(shí)間延長,摩擦熱積累明顯;如果只調(diào)溫控參數(shù)而不調(diào)整喂料量,溫度波動(dòng)很難消失。

電纜料配方不同,溫度控制的側(cè)重點(diǎn)也不同
PVC護(hù)套料對剪切升溫相對耐受,但高溫下增塑劑揮發(fā)會(huì)加劇;XLPE絕緣料一旦過熱,可能引發(fā)早期交聯(lián),直接損害絕緣性能;低煙無鹵料熔體粘度高,摩擦生熱更集中,對冷卻能力的要求更高。螺桿轉(zhuǎn)速提高會(huì)讓剪切熱快速上升,原本穩(wěn)定的溫控區(qū)間隨即被打破;降速生產(chǎn)又會(huì)減少摩擦熱,可能需要加熱補(bǔ)償。工藝人員掌握這套聯(lián)動(dòng)關(guān)系,才能跳出單一的溫度設(shè)定去尋找變量。
改善溫度控制,不只在儀表層面做文章
回到設(shè)備選型與調(diào)試,改善溫度控制的方向不應(yīng)停留在更換溫度傳感器或加大加熱功率。更值得關(guān)注的是溫控系統(tǒng)與擠出工況是否真正配套:機(jī)筒分區(qū)能否獨(dú)立調(diào)節(jié)、冷卻水流量能否自動(dòng)跟隨負(fù)載變化、螺桿構(gòu)型是否適合當(dāng)前膠料的剪切特性。這些層面的匹配程度,直接決定了生產(chǎn)過程的長期穩(wěn)定性。利拿實(shí)業(yè)在橡塑混煉設(shè)備的溫控系統(tǒng)匹配上具備多年經(jīng)驗(yàn),可結(jié)合電纜料企業(yè)具體的配方與產(chǎn)能需求,提供非標(biāo)定制化的設(shè)備方案。冷喂料擠出機(jī)溫度控制的系統(tǒng)性優(yōu)化,最終要回歸到“設(shè)備適應(yīng)工藝,工藝圍繞產(chǎn)品”這一邏輯上。
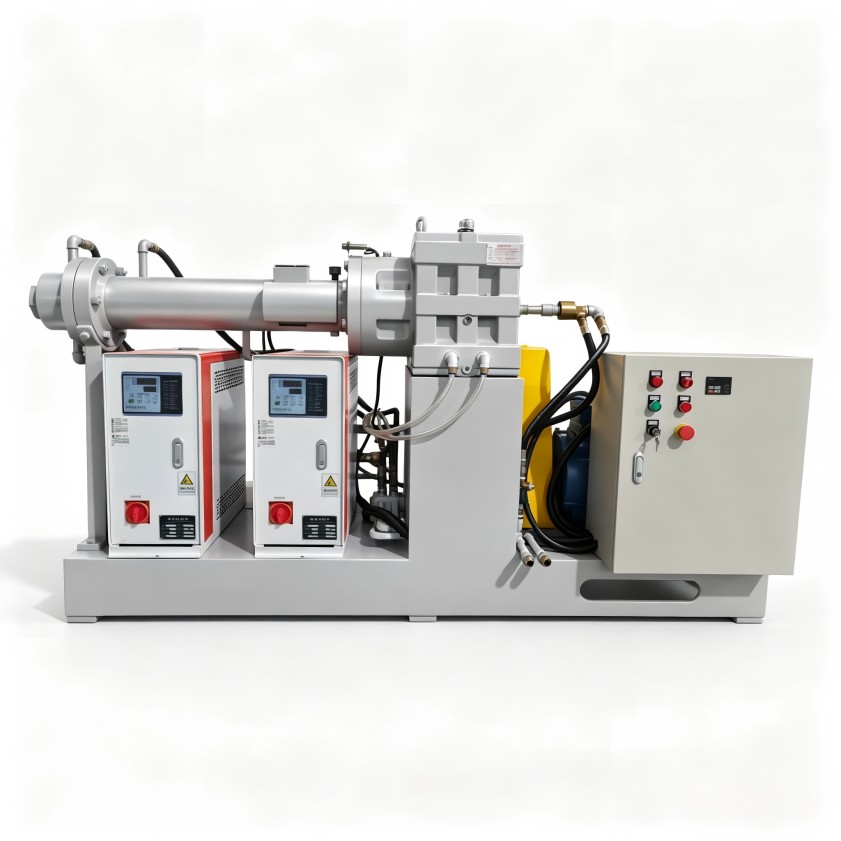
如需結(jié)合您的具體膠種配方、產(chǎn)能要求和生產(chǎn)工況評估方案,可與利拿實(shí)業(yè)技術(shù)團(tuán)隊(duì)進(jìn)一步溝通。