

開煉機溫度控不住?可能是定制時忽略了這個細節
定制開煉機應對新能源材料溫控難題的三個工藝要點
新能源材料在混煉時對溫度極其敏感——溫度稍高,材料特性衰減;溫度偏低,各組元又難以均勻分散。更麻煩的是,這類物料往往粘輥嚴重、剪切生熱快,通用開煉機很難兼顧“分散效果”與“溫度穩定”這對矛盾。不少廠家把問題歸咎于操作工經驗不足,但反復調試后發現,根源其實在于設備定制的方向不對。
溫控不是加個傳感器就能解決
很多人在定制開煉機時只關注輥筒直徑和電機功率,對溫控系統的理解停留在“有顯示、能報警”的層面。實際上,新能源材料混煉的溫控是一個閉環,涉及輥筒內部流道設計、導熱介質流量、輥面溫度分布均勻性三個層面。
例如,部分定制方案為了節約成本,采用單進單出的輥筒內部結構,導致輥面兩端與中間存在明顯溫差。物料在中間區域已經達到工藝上限,而兩端還在“欠溫”狀態。這種溫差問題無法通過延長混煉時間來解決,反而會加劇批次之間的波動。
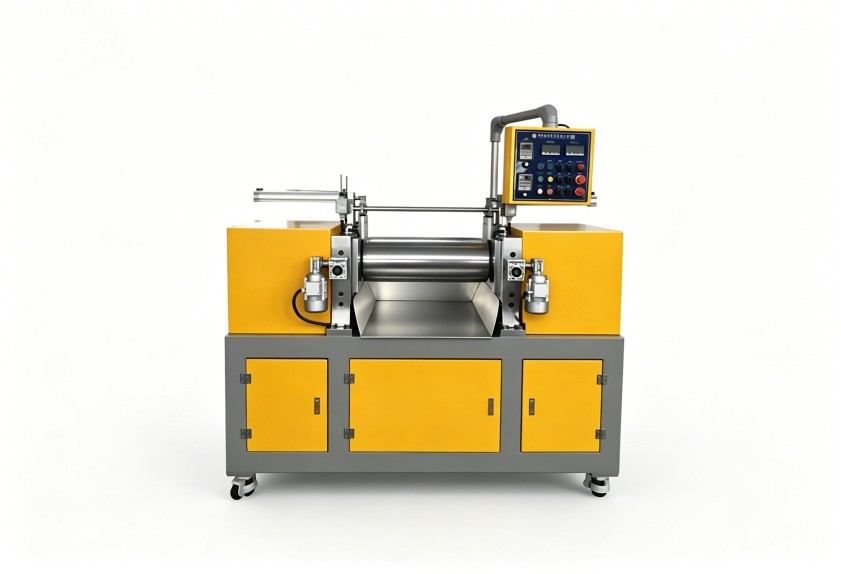
輥筒內部流道與溫控精度直接相關
判斷一套定制開煉機的溫控設計是否合理,建議直接看輥筒內部結構:
- 流道分布是否覆蓋整個輥面有效工作區
- 介質流向與物料剪切方向是否形成合理梯度
- 回油溫度檢測點與實際輥面溫度之間的修正邏輯
還需要關注溫控單元的控制精度是±3℃還是±1℃。對于新能源材料而言,±3℃的波動很可能直接反映在最終產品的電性能一致性上。若無法確定自己的物料屬于哪一檔,選擇更高精度的配置比后期改造劃算得多。
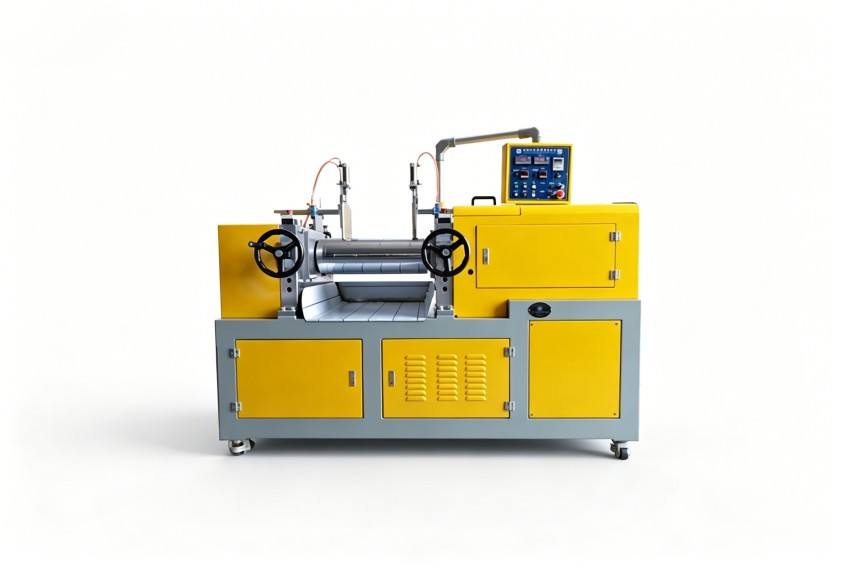
不同混煉階段對開煉機定制的要求不同
新能源材料的混煉通常不是單段完成,不同階段對開煉機的訴求差異很大。
粉料混合段關注的是剪切分散能力,輥筒速比和輥面花紋是核心。塑化段則需要溫升速率與剪切力之間的平衡,這對輥距調節的靈敏度提出更高要求。出片段則要看輥溫恒定能力和卷取速度的匹配度。
一個常見誤區是希望“一機打天下”,在定制時要求兼顧所有可能性,結果每個工況都只能勉強運行。更好的做法是,在與設備廠家溝通時明確自己的主要工藝段,讓設計方案做針對性側重,不必追求“大而全”。
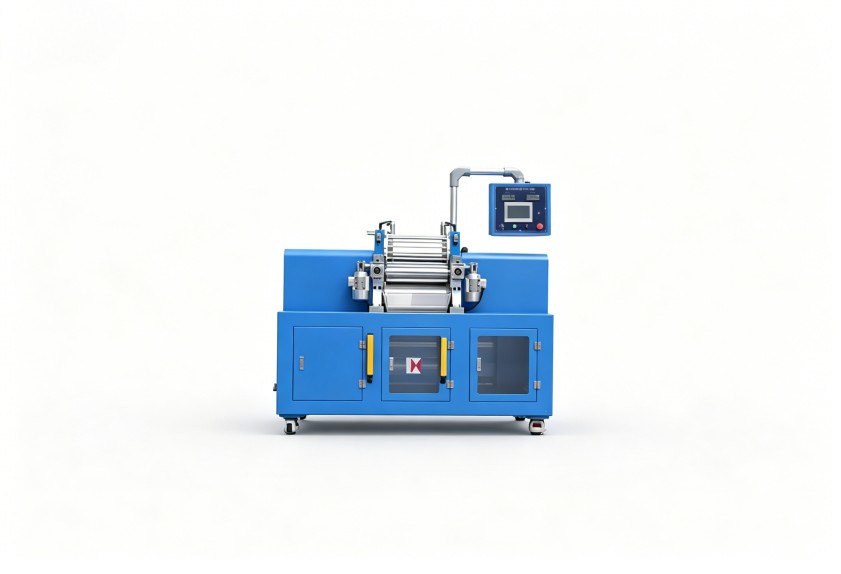
定制開煉機前先整理自己的工藝邊界
要把需求描述清楚,建議在詢價前先梳理三個數據:物料對溫度的上下限要求、單批次混煉時長、以及填充系數的可能變動范圍。有了這三個參數,設備廠家才能判斷哪些配置必須加強,哪些功能可以簡化。
以利拿實業的經驗來看,大量定制討論往往是從客戶提供一份“溫度敏感曲線”開始的。只有把邊界條件擺清楚,定制方案才有意義,否則只是在標準機型上做外觀改動而已。
操作習慣也會影響定制效果
同樣的開煉機,不同班組操作出來的品質可能差異顯著。這不一定是不按規程操作,更常見的是加料順序和翻料節奏與溫控邏輯不匹配。
定制方案中,可以考慮增加輥溫超限自動報警,或者將操作步驟提示集成到控制界面——這些“軟配置”對穩定生產同樣重要。部分廠家在定制時把預算全花在硬件上,忽略了人機交互層面的適配,結果設備性能再高也發揮不出來。
定制開煉機的本質,是將設備結構與你真實的工藝邊界對齊,而不是簡單羅列高配置。 先想清楚自己的物料特性、溫控需求、操作習慣,再討論具體的結構設計,方向對了,后續的調試周期會大幅縮短。利拿實業可根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。
