

橡膠密封件混煉分散不均?嚙合機定制參數適配可穩成品合格率
橡膠密封件混煉異常?利拿嚙合機定制需匹配三類工藝參數
橡膠密封件對膠料均勻度、致密性要求較高,若混煉環節出現配合劑分散不均、氣泡殘留,硫化后的成品易出現密封承壓不足、老化過快等問題,直接拉高返工率。不少工廠遇到這類問題只會反復調整配方,忽略了嚙合機參數與膠料特性不匹配的影響。下文結合密封件常用膠料的混煉特性,拆解三類核心工藝參數的調整邏輯,也可為設備定制選型提供參考。
填充系數要匹配膠料門尼粘度與轉子結構
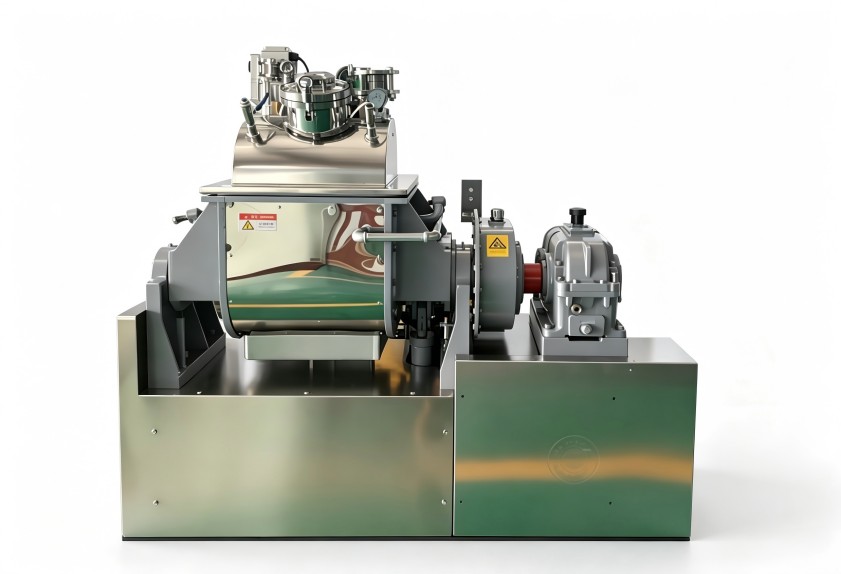
嚙合機的填充系數沒有通用標準值,需根據密封件常用膠料的門尼粘度、配合劑添加比例,搭配轉子嚙合結構、間隙大小共同確定。填充系數過高,膠料缺少足夠翻動空間,配合劑易團聚,還容易裹入空氣;填充系數過低則膠料無法持續受剪,易出現打滑空轉,分散效果大打折扣。做利拿嚙合機定制時,可提前整理常用膠種的粘度范圍、配方占比,方便預先匹配合適的填充系數區間。
混煉時長不能只參考固定設定值
密封件膠料通常添加炭黑、增塑劑、硫化劑等多種組分,不同組分的吃粉速度、分散難度差異較大,若全程采用固定時長混煉,要么部分組分未完全分散,要么因混煉過久導致膠料早期硫化,降低成品性能。調整時長不能僅參考設備預設程序,要結合上頂栓電流波動、混煉室溫升曲線判斷吃粉狀態,粉料完全混入后再保持適當剪切時長即可。
溫控精度影響膠料致密性與氣泡殘留
橡膠密封件用膠料對溫度波動較為敏感,混煉溫度過高會使膠料提前軟化,轉子剪切力下降,還可能出現焦燒風險;溫度過低則膠料流動性差,配合劑難以分散,混煉時裹入的空氣無法順利排出,最終在成品內部形成氣泡。除額定控溫范圍外,溫控回路的溫度均勻性、響應速度是更值得關注的指標。
參數適配需結合實際工況前置調整
不少工廠采購標準設備后反復調試仍達不到理想效果,本質是設備默認參數邏輯與自身膠種特性、產能需求、現場工況不匹配。利拿嚙合機定制會提前梳理生產全鏈路條件,將參數適配邏輯融入設備配置階段,減少后期調試成本。除三類核心參數外,上頂栓壓力、轉子轉速、加料順序也會影響混煉效果,調整時不要單一改動某一項,需聯動調試。生產品類多、膠種切換頻繁的工廠,可在定制階段配置參數預設功能,降低換產損耗。
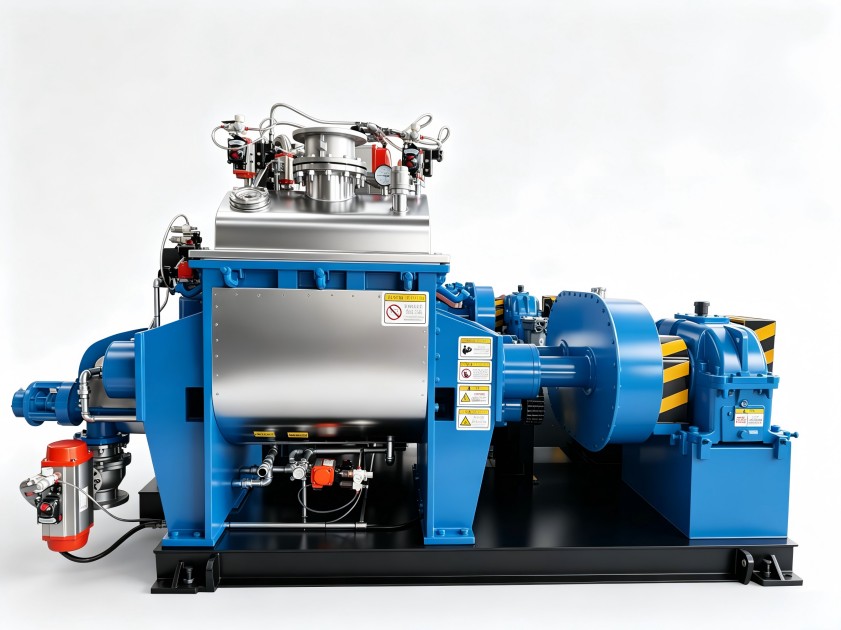
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
