

江蘇開煉機加工橡膠密封件氣泡多?工藝參數調整與選型思路
江蘇開煉機加工橡膠密封件氣泡頻發?工藝參數調整邏輯梳理
橡膠密封件對斷面尺寸公差、表面致密性要求較高,開煉工序一旦頻繁出現氣泡、厚薄不均問題,后續硫化后廢品率會明顯上升,還可能因批量返工耽誤下游訂單交付。很多現場操作人員遇到異常第一反應只調輥距,反復折騰多次仍找不到根源,反而浪費原料和工時。下文結合開煉核心工藝參數,梳理異常排查的先后邏輯,也可作為采購設備時的配置判斷依據。
輥溫偏差為什么會引發密封件氣泡與厚度差
開煉依靠兩個相對轉動的輥筒擠壓剪切膠料,讓配合劑均勻分散。輥溫過高,膠料易變軟發黏、包輥不穩,還可能裹挾空氣形成氣泡;輥溫過低,膠料剪切生熱不足、分散不均,壓出片材彈性不一致,冷卻后易出現厚度偏差。丁腈橡膠、三元乙丙等密封件常用膠料的溫控要求差異明顯,若設備溫控精度不足,參數調整容錯空間會很小。
輥距調整不能只看最終壓片尺寸
很多操作人員習慣直接把輥距調到成品需要的厚度,忽略了破膠、混煉、壓片不同階段的輥距梯度。破膠階段需要較小輥距保證剪切力,讓大塊膠料充分破碎;混煉階段要適當放大輥距,保證配合劑有足夠的混入空間,避免粉料飛揚;最后壓片階段再逐步收窄到目標尺寸。如果跳過梯度直接調至最終厚度,不僅配合劑分散不均,膠料內部的空氣也無法逐步排出,即使暫時看不到氣泡,硫化后也可能顯現缺陷。
加料節奏與填充量對混煉穩定性的影響
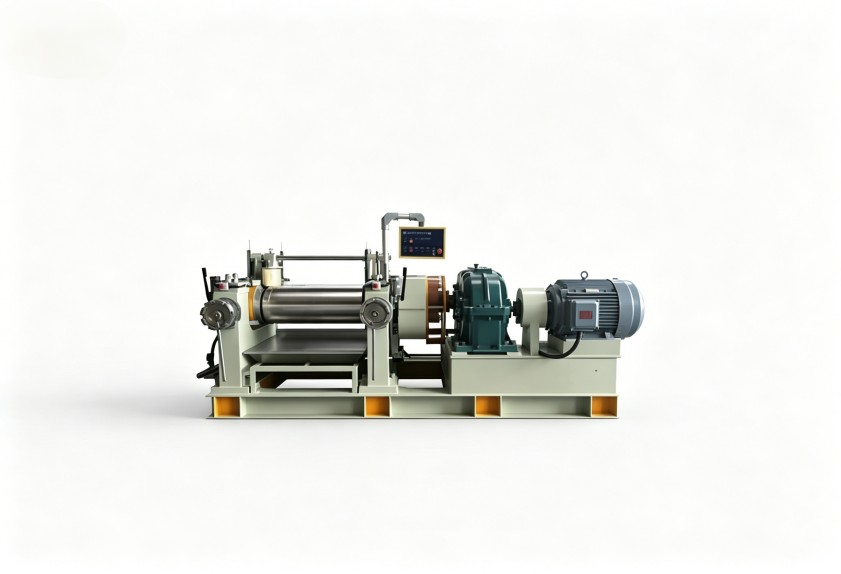
不少使用江蘇開煉機的加工廠容易忽略加料環節的影響,填充量與投料節奏偏差,會直接干擾混煉穩定性。設備加工容量需與輥筒規格匹配,單次加料過多,膠料得不到充分剪切,不僅分散效果差,還易堆積裹入空氣;加料過少則設備空轉占比高、單位能耗上升,膠料停留輥面過久還可能出現焦燒風險。添加配合劑需沿輥筒工作面均勻投料,避免單側投料導致輥筒受力不均,長期會影響輥筒精度,進一步放大厚度公差。
參數異常排查后的設備適配判斷思路
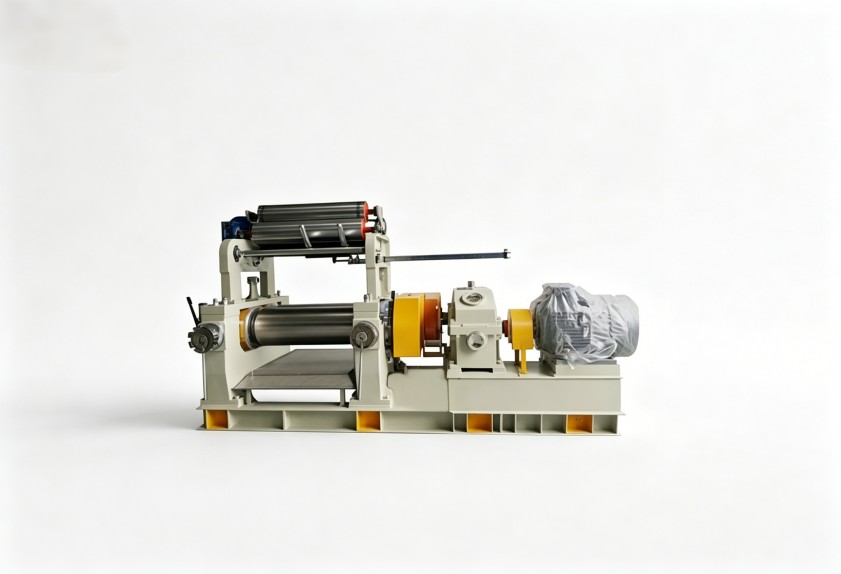
如果按照輥溫、輥距、加料量的邏輯逐一調整后,氣泡、厚度差問題仍反復出現,就要考慮設備配置是否適配橡膠密封件生產要求,輥筒耐磨性、溫控精度、輥隙均勻度等,都會直接影響參數落地穩定性。
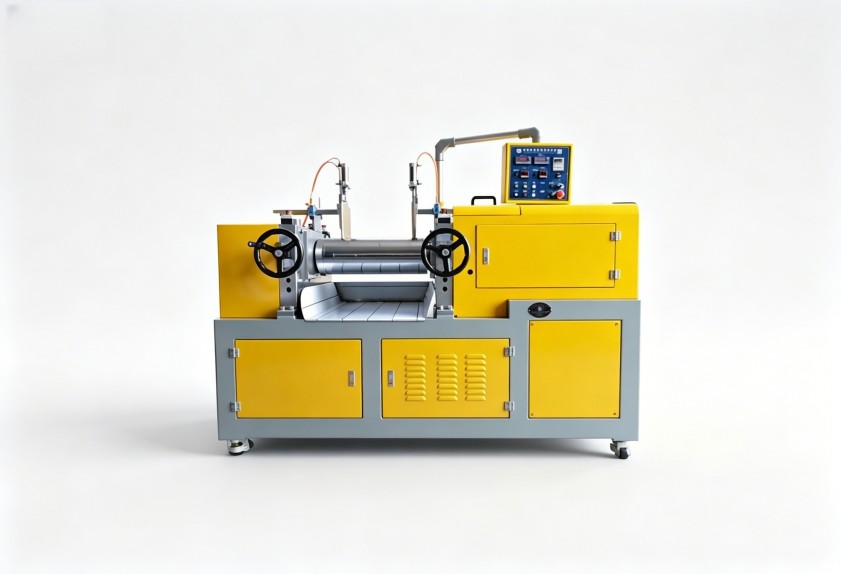
選型江蘇開煉機時,可提前同步常用膠種、產能要求、公差標準,優先確認供應商的對應膠料工藝適配經驗,減少上線調試成本。利拿實業可結合不同密封件膠種的工藝要求,匹配對應輥筒、溫控配置的設備。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
