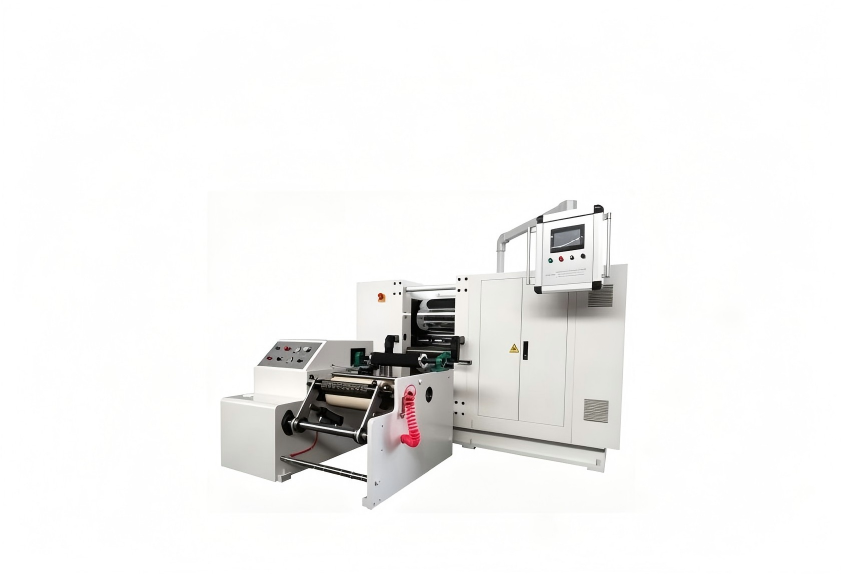
金屬板材壓延厚度忽厚忽薄?先排查輥筒配置與溫控系統
金屬板材壓延厚度不穩?從輥筒與溫控排查精度問題
做金屬板材壓延的工廠,頭疼的往往不是速度,而是厚度忽厚忽薄:同一卷板材頭尾偏差超標,下游沖壓、裁切全受影響,嚴重時整批報廢。遇到這類問題,不少車間第一反應是調壓力、換原料,折騰幾輪卻收效甚微。其實問題多半不在操作,而在設備配置本身。本文從輥筒結構、溫控系統、工藝參數三個維度,梳理壓延精度波動的常見成因,幫您少走彎路。
壓延機在金屬板材加工中的應用,核心是"輥縫決定精度"
壓延的基本原理并不復雜:金屬板材從一對或多對相向旋轉的輥筒之間通過,在輥壓作用下發生塑性變形,厚度減薄、表面趨于平整。無論是板材精整、箔材減薄,還是新能源電池極片輥壓,最終精度都取決于輥縫是否穩定。輥縫哪怕波動幾絲,板材厚度就會跟著跑偏。所以排查精度問題,第一步永遠要回到輥筒。
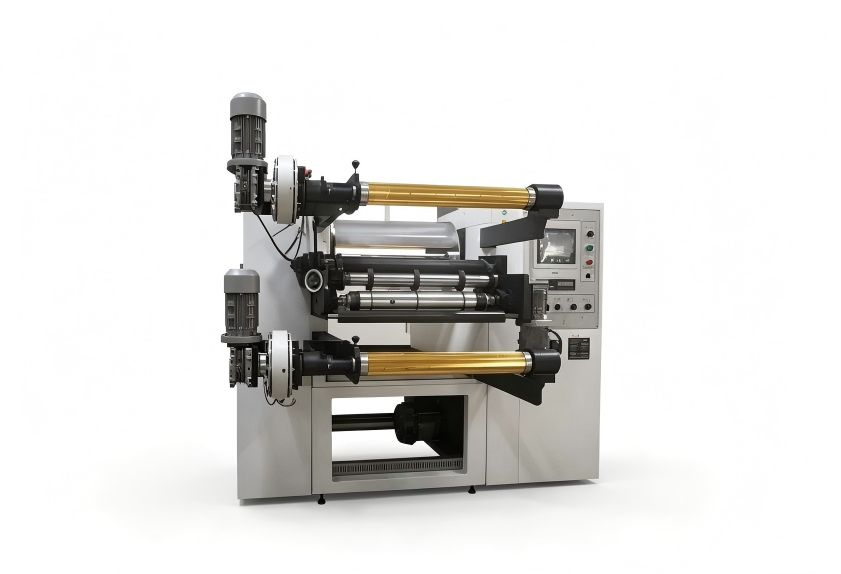
厚度忽厚忽薄,先查輥筒配置
輥筒是壓延精度的第一道關口,建議按三個方向排查:
- 幾何精度:輥面圓度、圓柱度和表面粗糙度是否達標。輥面的磨損、劃傷會直接"復印"到板面上,形成周期性缺陷。
- 撓度補償:輥筒受壓后會產生微小彎曲,導致板材中間厚、兩邊薄(或相反),需要依靠中高磨削或預彎機構來補償。
- 軸承間隙:軸承磨損、游隙過大,會讓輥縫隨轉速周期性變化,表現為有規律的厚度波動。
溫控是被低估的精度變量
不少人認為壓延機在金屬板材加工中的應用以冷壓為主,溫度無關緊要。實際上,輥面溫度波動會改變輥筒的熱膨脹量,進而改變輥縫;溫度還直接影響板材的流動應力與回彈量。在溫壓工藝中,輥面溫度不均更會造成板材橫向性能差異。一套響應快、分區控溫精確的輥筒溫控系統,往往比單純加大壓力更能穩住精度。
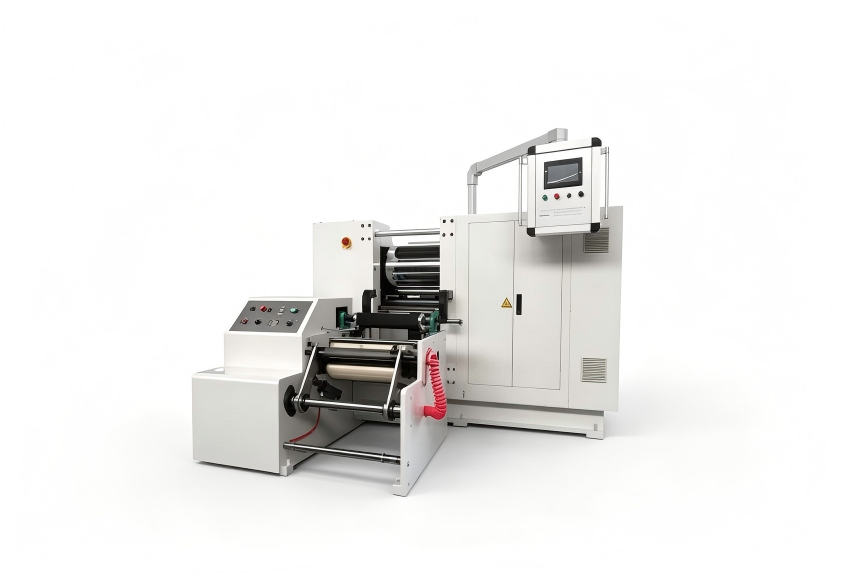
速度、壓力、張力要協同調節
單點調參是另一個常見誤區。壓延速度變化后,材料變形熱和摩擦狀態都會跟著變,原來的壓力與輥縫設定未必繼續適用;前后張力則直接影響板材的延伸率。每更換一次材料牌號或厚度規格,三者都應作為整體重新匹配,而不是只擰某一個旋鈕。
從金屬到橡塑,精度控制的邏輯是相通的
壓延機在金屬板材加工中的應用邏輯,在橡塑領域同樣成立:橡膠壓片、塑料薄膜、新能源材料覆膜,對輥筒精度與溫控的要求一脈相承。利拿實業深耕橡塑成型設備15年以上,擁有70多項自主專利,在開煉機等輥筒類設備的輥面加工與溫控設計上積累了成熟經驗,可為有混煉、壓延成型需求的企業提供設備層面的技術支持。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。