

橡膠密封件廠選壓延機供應商,先盯住輥筒溫控與厚度公差
考察壓延機供應商,密封件廠先驗證輥筒溫控與厚度公差
對橡膠密封件廠來說,壓延出片的厚度波動從來不是小問題:同一張膠片左右相差零點幾毫米,到了模壓工序就會表現為缺膠、飛邊、尺寸超差,廢品率和清模頻次一起上升。不少采購篩選壓延機供應商時習慣先比價格、比交期,把精度驗證留到投產之后,等發現問題往往已過退換窗口。下面從輥筒溫控、厚度公差、售后支持三個維度,談談考察時該看什么、怎么驗。
先明確前提:密封件膠料的壓延工況特殊在哪
密封件廠的壓延工況和輪胎、薄膜行業差別明顯:常用膠料填充量高、門尼粘度跨度大,且批量小、品種多、換料頻繁;出片厚度又直接決定模壓前的備料精度,膠料偏硬時輥筒負載大,偏軟時容易粘輥。一臺"通用型"壓延機未必適配,考察供應商的第一步,就是讓對方說清設備針對這類工況做了哪些設計。
輥面溫控不均,整批膠片都會"帶病"下線
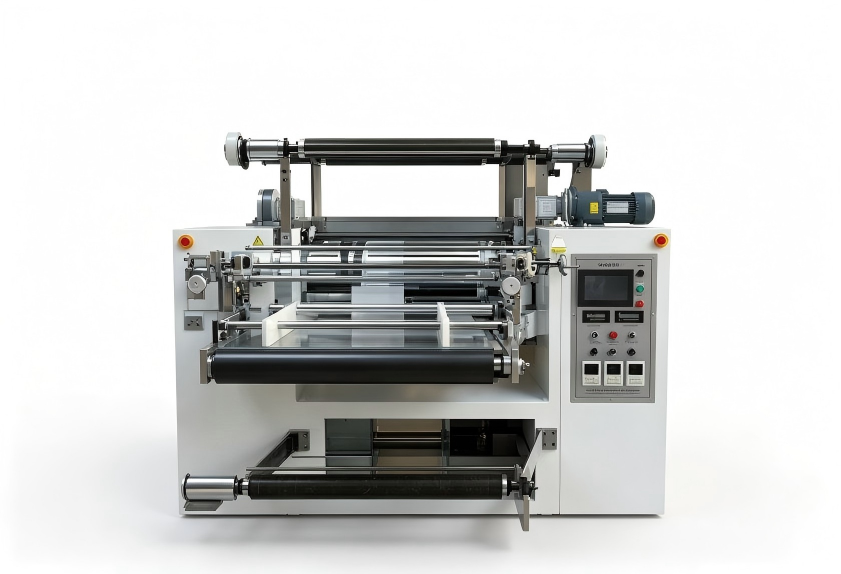
壓延靠輥筒對膠料反復剪切、拉伸完成塑化出片。輥面溫度一旦不均,膠料塑化程度就不一致,厚度隨之波動,還可能埋下局部過硫或夾生的隱患。考察時建議問清三件事:溫控分幾區、輥面溫度偏差范圍、升降溫響應速度。多品種小批量工廠尤其要關注最后一點——換膠種時每次多等半小時溫度穩定,產能就被悄悄吃掉了。
厚度公差別只聽宣傳,這樣驗證才算數
輥筒加工精度、撓度補償方式(中高度、軸交叉等)和軸承間隙,共同決定出片厚度公差,口頭承諾參考價值不大。靠譜的驗證路徑有兩條:
- 帶自己的膠料到廠試機,沿片材橫向左、中、右至少取三點測厚,連續取樣看波動范圍;
- 索取相近工況的試機報告,重點看連續運行幾小時后的數據,而非開機初期那十分鐘的漂亮數據。
愿意把試機流程安排清楚的壓延機供應商,通常對自家設備精度更有底氣。
售后響應速度直接決定停機成本
壓延機停線影響的不只是當班產量,還有模壓工序的排產,而密封件訂單交期普遍偏緊,設備廠家的備件與現場支持能力不亞于設備本身。以利拿實業為例,其全球本地化售后服務網絡可保障響應時效,配合15年以上的橡塑設備研發經驗,還能結合膠種特性協助優化工藝參數。這類軟能力比價時很難量化,卻會在長期使用中持續兌現價值。
簽合同前的一份核對清單
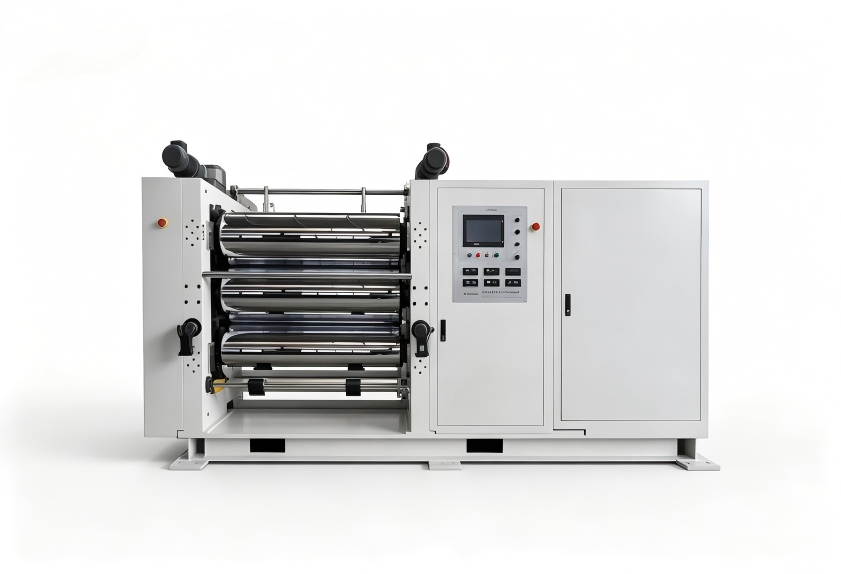
把上述維度落到紙面,就是一份核對清單:
- 工況匹配:對方是否了解你的膠種、填充量和出片厚度范圍;
- 溫控能力:分區方案與輥面溫差范圍能否書面確認;
- 精度驗證:是否支持帶料試機并提供連續運行數據;
- 售后條款:響應時效、備件供應、培訓內容是否寫進合同;
- 擴展空間:后續增產或換膠種時,設備是否留有調整余地。
清單的價值不在打勾,而在把"感覺這家不錯"變成可對比、可追溯的依據。幾家供應商填進同一張表,誰答得具體、誰在打太極,一目了然。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
