

改性料分散不均、色差反復?先檢查密煉機轉子的嚙合方式
塑料改性總分散不好?從嚙合機轉子和工藝參數查起
一批色母粒做出來,制品上色不均、表面爬色點,客戶整批退貨;換成玻纖增強改性料,拉伸強度忽高忽低,下游不敢用。碰到這類問題,很多工廠的第一反應是調配方、換助劑,或懷疑投料操作出錯,折騰幾輪問題依舊。其實分散質量的根源往往不在配方,而在混煉設備本身。下面從轉子嚙合方式、填充系數和溫控三個維度,梳理嚙合機做塑料改性時影響分散的關鍵點,幫您先定位問題,再談選型。
嚙合型轉子的分散力從哪來
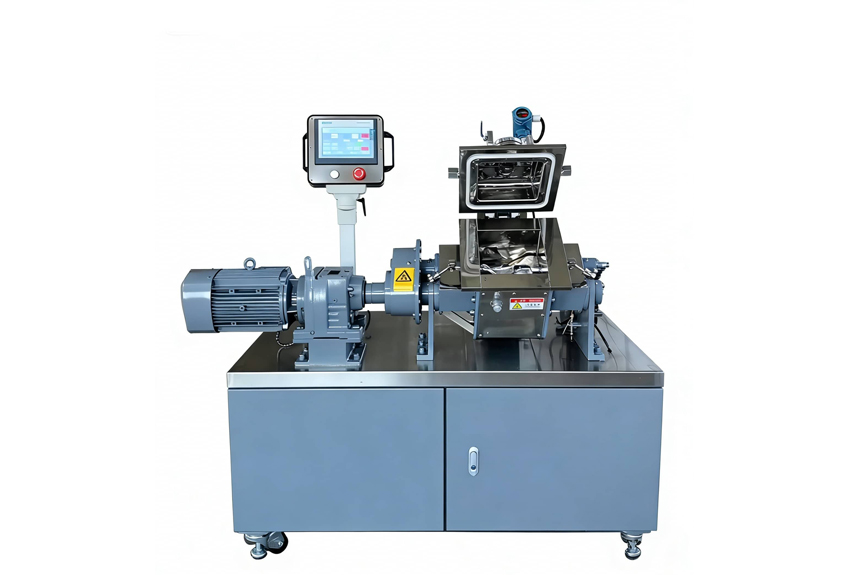
密煉機轉子主要有兩種配合方式:切向型和嚙合型。切向型轉子各自獨立旋轉,剪切主要發生在轉子棱峰與混煉室壁之間,兩轉子之間的物料交換有限。嚙合型轉子的螺旋棱相互咬合,轉動時物料被強制擠過兩轉子間的嚙合間隙,經歷多次分割、匯合與擠壓,分散混合和分布混合同時進行。
對改性生產來說,這個差別很實際:顏料團聚體、鈦白粉、碳酸鈣這類粉體,需要足夠的剪切才能打開并均勻分散到熔體中,嚙合間隙提供的反復擠壓正是打開團聚體的主要力量。這也是一些改性廠在切向設備上反復調配方收效不大,改用嚙合機做塑料改性后分散穩定性明顯改善的原因。
轉子之外,三個參數決定上限
填充系數
裝料太少,物料在混煉室里打滑,剪切不足;裝料太滿,物料沒有循環翻動的空間,容易形成死角。合適的填充系數要結合物料堆積密度、粉體比例和熔體流動性確定,并非固定數字。換配方、換填料種類時,這一參數需要重新驗證。
溫控精度
塑料改性對溫度很敏感。溫度偏低,樹脂塑化不充分,粉體潤濕包覆不好;溫度偏高,物料易降解變色,部分助劑提前分解失效。溫控系統能否分區控制、快速響應,直接決定批與批之間的穩定性。對色母粒這類色差敏感的產品,溫控漂移往往就是色差波動的源頭。
轉速與混煉時間的匹配
提高轉速能強化剪切,但物料升溫也快;延長混煉時間有利于分散均勻,卻可能帶來過熱降解。高填充色母粒需要足夠的剪切時間把顏料打散,玻纖增強料則要控制剪切強度,避免纖維被打碎。參數沒有通用答案,要按物料特性匹配。
同樣做改性,不同物料對設備的要求不一樣
同樣是用嚙合機做塑料改性,物料不同,設備配置的側重點也不一樣:
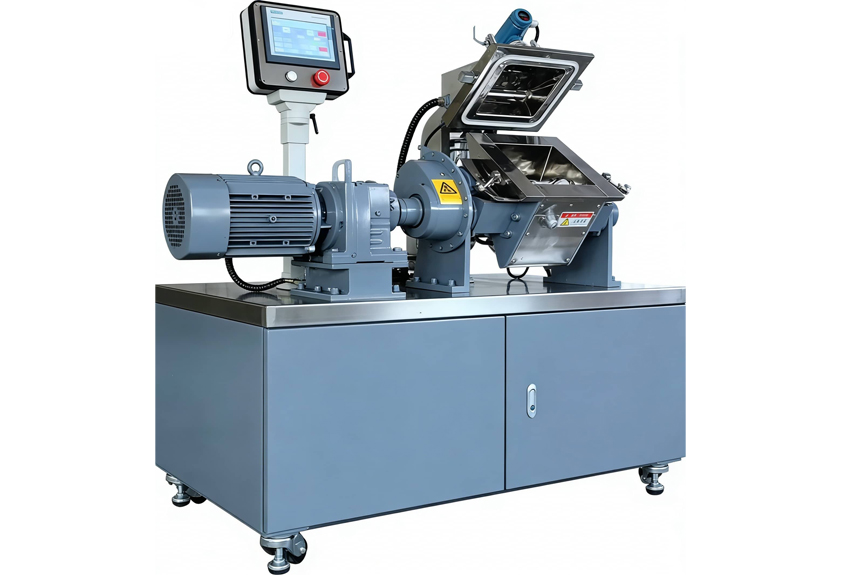
- 色母粒與高填充改性:分散優先。粉體磨蝕性強,轉子與混煉室的耐磨處理要跟得上,否則嚙合間隙越磨越大,剪切力持續衰減,分散效果逐月下滑。
- 玻纖增強改性:剪切要夠用但不能過猛,轉子棱型與轉速設計需在分散效果和纖維長度保持之間取得平衡。
- 電纜料與淺色制品料:對清潔度要求高,設備要便于清理、減少殘料,避免換色換料時的交叉污染。
選型時建議先問清楚的幾個問題
一是轉子形式能否按物料定制。棱數、螺旋角、嚙合間隙應可調可選,而不是只有標準件。二是溫控方式與精度,加熱冷卻的響應速度要匹配您的工藝窗口。三是耐磨材質與密封形式,關系到長期分散穩定性和維護成本。四是能否帶料試機,用真實配方驗證分散效果,比看參數表更可靠。
利拿實業支持全流程非標定制,轉子結構、容積配置和溫控方案均可按具體改性工藝設計,并依托全球本地化售后服務網絡提供安裝調試與工藝支持。
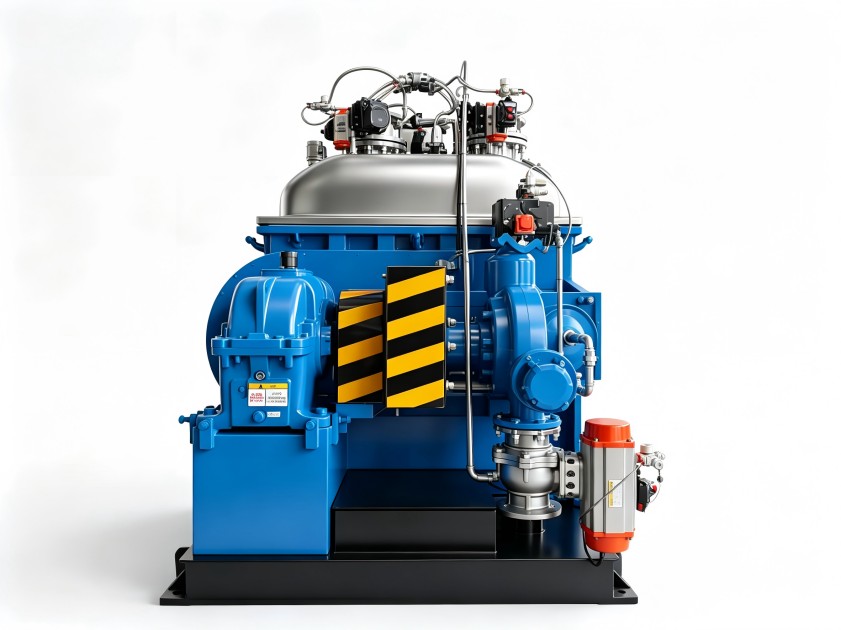
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
