粉末喂料批次忽稠忽稀?金屬密煉機溫度控制先查這三個環節
金屬密煉機溫度控制不穩?粉末喂料批次波動先從溫控查起
做金屬、陶瓷粉末喂料的工廠,多半遇到過這種情況:同一套配方,上一鍋粘度正常,下一鍋就偏稠或偏稀,注射時欠注、飛邊輪流出現,脫脂后還伴隨開裂變形。很多人的第一反應是調粘結劑比例、換原料批次,折騰幾輪問題依舊反復。這類批次波動的根源,往往不在配方,而在金屬密煉機溫度控制的穩定性——面板上設定溫度正常,不代表每鍋物料經歷的溫度歷程一致。下面從測溫點、冷卻響應、控溫策略三個維度梳理排查思路,幫你查清"溫度到底有沒有失控"。
溫度一波動,喂料性能為什么跟著變
粉末喂料由金屬或陶瓷粉末與粘結劑體系混煉而成,粘結劑的軟化熔融、對粉末的潤濕包裹都依賴溫度。混煉溫度偏低,粘結劑塑化不充分,粉末包裹不勻,喂料粘度升高、流動性變差;溫度偏高或局部過熱,粘結劑中的低分子組分可能揮發甚至降解,喂料變稀,脫脂階段更容易出缺陷。更隱蔽的是批次間的溫度歷程差異:同一配方在兩鍋料里經歷的實際溫度不同,粘度自然忽高忽低。這就是單靠調配方解決不了反復波動的原因。
顯示溫度正常,不代表物料溫度正常
排查金屬密煉機溫度控制問題,先要分清"熱電偶測到的溫度"和"物料實際溫度"是兩回事。測溫探頭通常裝在混煉室壁或卸料門附近,反映的是測點處的壁溫;而物料在轉子剪切下會自生產生摩擦熱,中心區料溫可能明顯高于顯示值。探頭插入深度不足、元件老化響應遲緩,都會放大這種偏差。排查時可對比同一鍋料不同階段的出料溫度,復核卸料口實際料溫,確認顯示值與料溫的偏差范圍,再決定是調整設定值還是校驗、更換測溫元件。
升得上去卻降不下來,重點查冷卻回路
粉末混煉摩擦生熱明顯,溫控系統的冷卻能力往往比加熱能力更關鍵。典型異常是:設定溫度不高,混煉中后段料溫卻持續上沖,超出工藝窗口,只能提前卸料應付。問題多出在冷卻側:
- 水道結垢、堵塞,換熱效率下降
- 冷卻水流量或壓力不足,帶不走熱量
- 溫控閥響應滯后,需要降溫時開度跟不上
加熱側也別漏掉:加熱管功率衰減、接觸器老化會造成升溫慢、預熱時間長,影響節拍和第一鍋料的溫度一致性。定期檢查冷卻水壓力、進出水溫差和管路清潔度,遠比出質量事故后再處理省事。
換了粘結劑體系,控溫參數為什么不能照搬
不同粘結劑體系的軟化區間和熱敏感程度差別很大,一套溫度參數用到底,是換料后質量問題集中爆發的常見原因。有的體系溫控窗口窄,溫度沖過頭就降解;有的體系對升溫節奏有要求,適合分段設溫、逐步塑化。落到設備上,意味著溫控系統要支持分區控制——混煉室、轉子、卸料門能夠各自獨立調節加熱與冷卻,而不是整機只有一個回路。若現有設備只能單區控溫,遇到熱敏感體系,批次穩定性很難做上去。
選型時把溫控能力問到點子上
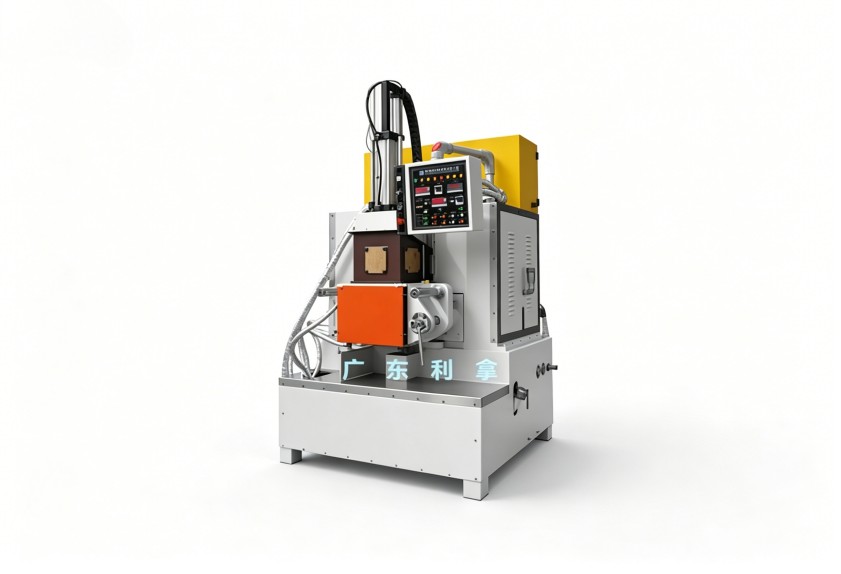
與其等出問題再補救,不如在采購或改造前就把金屬密煉機溫度控制能力談透。可以向設備方確認幾個要點:控溫精度等級、單區還是多區控溫、冷卻回路換熱能力與摩擦生熱的匹配、測溫元件的安裝位置、是否支持溫度記錄與批次追溯。利拿實業在密煉機溫控配置上積累了15年以上研發經驗和70多項自主專利,支持按粉末體系的工藝要求做分區控溫等非標定制,具體方案可結合工況評估。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。