

密封件焦邊氣泡反復(fù)?油加熱開煉機(jī)溫控這樣調(diào)
橡膠密封件焦邊氣泡反復(fù)?先看油加熱開煉機(jī)溫控配置
橡膠密封件對表面狀態(tài)、尺寸穩(wěn)定性和交聯(lián)均勻性較敏感。開煉工序一旦出現(xiàn)輥面溫差大、局部過熱或回溫慢,后續(xù)容易表現(xiàn)為焦邊、氣泡、膠片厚薄波動,修邊和廢品壓力也會隨之增加。很多工廠先調(diào)整配方,卻忽略了溫控回路、輥距操作和設(shè)備維護(hù)之間的配合。本文圍繞這些環(huán)節(jié),說明油加熱開煉機(jī)在密封件生產(chǎn)中的排查思路與選型參考。
焦邊和氣泡不一定只是硫化問題
焦邊常讓人先懷疑硫化時(shí)間,但如果膠料在開煉階段已經(jīng)經(jīng)歷局部高溫,焦燒風(fēng)險(xiǎn)會提前累積。氣泡則可能與包輥狀態(tài)、翻膠次數(shù)、輥溫穩(wěn)定性以及助劑分散不均有關(guān)。僅靠操作工“憑手感”調(diào)溫,批次一致性很難穩(wěn)定。
油溫加熱的優(yōu)勢在于溫升較平緩、輥面長區(qū)間溫度分布更易控制。不過,這并不意味著裝上油溫系統(tǒng)就能解決所有問題。油路設(shè)計(jì)、循環(huán)能力、溫控反饋位置、冷卻切換響應(yīng),都會影響實(shí)際輥溫。
從三個位置判斷溫控是否可靠
輥面溫差與測點(diǎn)位置
溫度傳感器若只反映油溫,不代表輥面真實(shí)溫度。密封件膠料通常需要較穩(wěn)定的熱履歷,測點(diǎn)應(yīng)盡量貼近實(shí)際工作區(qū)域,并配合可靠的循環(huán)結(jié)構(gòu),減少兩端與中部溫差。工藝記錄中要區(qū)分設(shè)定溫度、出油溫度和輥面實(shí)際溫度,不能只看一個顯示值。
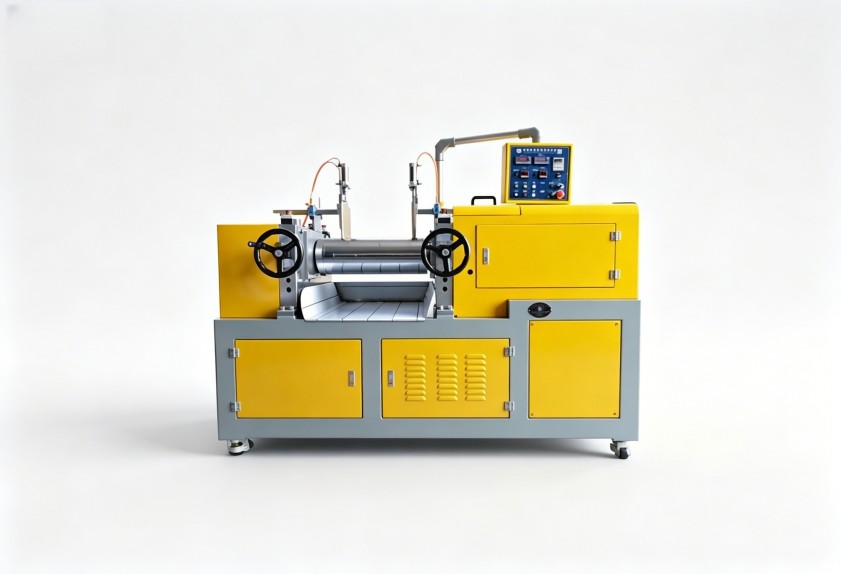
加熱與冷卻的切換節(jié)奏
煉膠過程中膠料反復(fù)剪切會帶來熱量積累。設(shè)備達(dá)到設(shè)定溫度后,如果冷卻響應(yīng)滯后,輥溫可能繼續(xù)上沖;頻繁大幅升降溫,又會造成包輥狀態(tài)變化。合理的油路控制應(yīng)讓加熱、保溫和冷卻銜接平順,減少溫度波動對膠片質(zhì)量的影響。
輥距、翻膠與溫度聯(lián)動
同一臺油加熱開煉機(jī),在不同輥距和翻膠節(jié)奏下,膠料溫升速度并不相同。薄通次數(shù)多、輥距小、堆積膠量大時(shí),剪切熱更明顯。工藝卡不應(yīng)只寫固定溫度,還要結(jié)合膠種硬度、門尼黏度、批次料量和環(huán)境溫度,設(shè)定輥距調(diào)整與翻膠頻次。
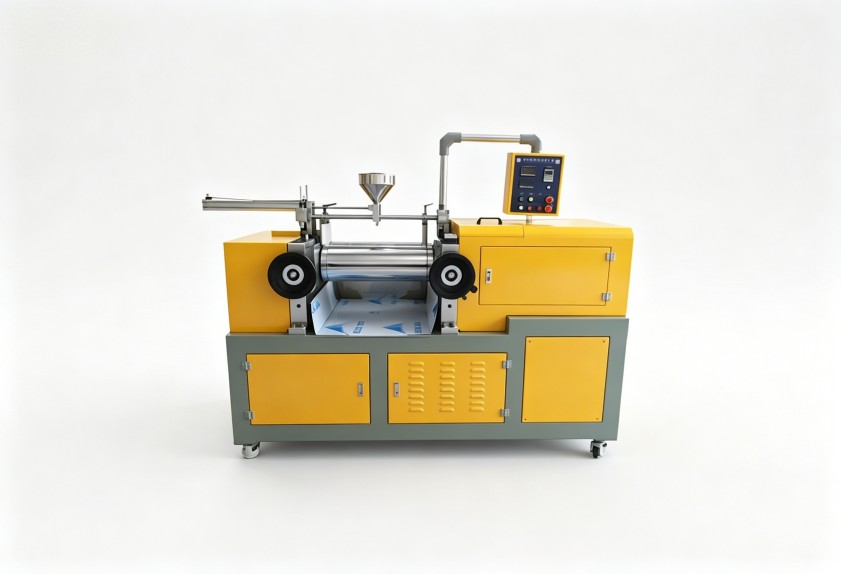
維護(hù)不到位,溫控精度會慢慢變差
密封件生產(chǎn)常使用多種配方,換料頻繁,如果油液長期不檢查、過濾器堵塞或換熱面結(jié)垢,溫控能力會逐步下降。建議把以下項(xiàng)目納入日常點(diǎn)檢:
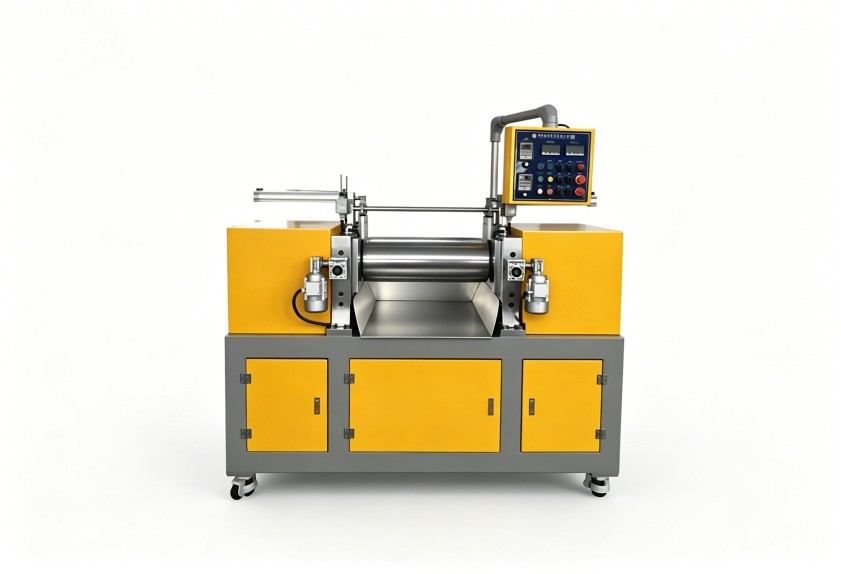
- 油溫是否能穩(wěn)定到達(dá)工藝區(qū)間,有無升溫變慢;
- 油路壓力、流量和過濾器壓差是否異常;
- 輥面兩端溫度是否出現(xiàn)明顯偏差;
- 冷卻介質(zhì)閥門和換熱部件動作是否及時(shí);
- 輥筒軸承、擋膠板和傳動部分是否存在異常溫升或異響。
這些點(diǎn)檢不需要復(fù)雜改造,卻能較早發(fā)現(xiàn)溫控漂移。對多配方、小批量密封件產(chǎn)線而言,穩(wěn)定的設(shè)備狀態(tài)比單純追求最高加熱速度更有意義。
選型時(shí)應(yīng)把工況說清楚
采購或改造這類設(shè)備時(shí),不能只詢問“輥筒多大、溫度多高”。更有效的溝通應(yīng)包括膠種類型、常用填料和油膏比例、每批投料量、目標(biāo)輥溫范圍、前后工序銜接方式,以及是否需要溫度記錄、急停防護(hù)、調(diào)距方式和自動化輔助裝置。
利拿實(shí)業(yè)可結(jié)合橡膠密封件的混煉特點(diǎn),從溫控配置、設(shè)備結(jié)構(gòu)和非標(biāo)交付范圍等方面評估方案,避免設(shè)備能力與實(shí)際工藝不匹配。對已有產(chǎn)線,也可先從溫控記錄、操作參數(shù)和維護(hù)狀態(tài)入手,判斷問題究竟出在工藝執(zhí)行還是設(shè)備配置。
如需結(jié)合您的具體膠種配方、產(chǎn)能要求和生產(chǎn)工況評估方案,可與利拿實(shí)業(yè)技術(shù)團(tuán)隊(duì)進(jìn)一步溝通。
