

二手壓延機厚度不穩?橡膠密封件產線先查溫控與輥隙
二手壓延機厚度不穩?橡膠密封件產線先查溫控與輥隙
橡膠密封件對尺寸一致性、表面完整性和硫化前半成品穩定性要求較高。產線引入二手壓延機后,如果頻繁出現厚度波動、片材跑偏、局部冷疤或紋路不均,容易造成修邊增加、廢品上升,甚至影響后段硫化節拍。不少工廠先把原因歸結為膠料門尼黏度或操作問題,卻忽略了舊設備的輥筒溫差、輥隙剛性和歷史磨損。本文從設備配置、工藝參數和維護管理三方面拆解,幫助判斷設備能否繼續使用,以及應優先整改哪些部位。
厚度偏差為什么不能只調輥距
壓延過程本質上是膠料通過兩個或多個相對旋轉輥筒時,受到剪切、擠壓和延展,形成規定厚度與寬度的半成品。橡膠密封件常用膠料可能包含不同填料、軟化劑和硫化體系,膠料溫度變化會直接影響流動性。若輥筒兩端溫差偏大,即使機械刻度相同,兩側膠料的延展行為也可能不同。
驗收二手壓延機時,不能只看空機能否轉動,應重點確認:
- 輥筒表面是否有明顯拉傷、凹坑、修補痕跡或中高度異常;
- 兩端軸瓦、軸承、調距機構是否存在松曠;
- 升溫后兩端及中部溫差是否穩定;
- 輥隙調整后能否保持,重載下是否漂移;
- 機架、軸承座和鎖緊結構是否有裂紋或焊補痕跡。
輥筒屬于長期受熱、受力部件,舊設備的磨損往往不是單次試車就能完全暴露。僅憑外觀和低價做決定,后期可能付出更多停機與維修成本。
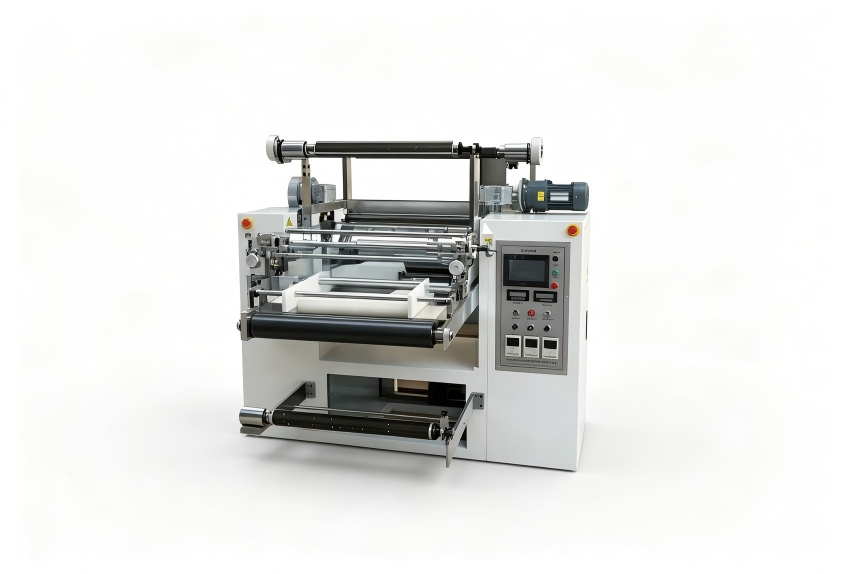
橡膠密封件場景要看哪些工藝匹配點
密封件產品通常批量、規格、膠種切換較頻繁,壓延片材既要厚度穩定,也要避免氣泡、冷斑和過度粘輥。評估舊設備時,應把自己的常用配方帶料驗證,而不是只用設備原有試車膠料。
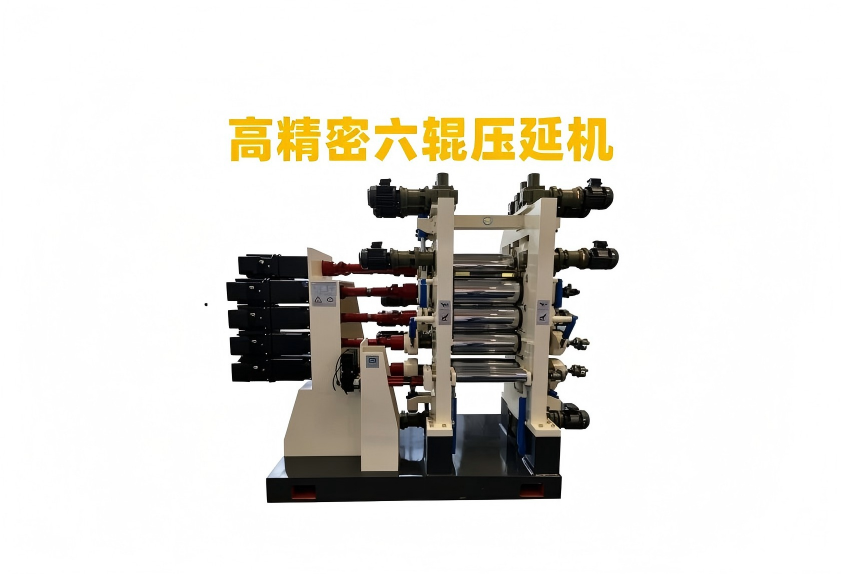
溫控能力
膠料進入輥縫前的溫度、輥筒各區域溫度和冷卻響應速度,都會影響片材表面質量。若溫控回路存在結垢、堵塞、控制閥老化,容易出現升溫慢、降溫慢或兩端不一致。檢查時應關注溫控介質管路、旋轉接頭、循環系統和溫度反饋位置,而不是只看儀表顯示。
輥隙與線速度
不同厚度、含膠率和填料體系對應的輥距、速比、引取速度不同。舊設備的調距方式如果精度不足、鎖緊不可靠,換產后就容易依賴師傅反復手動調整。對多品種密封件產線而言,穩定的輥隙反饋和順暢的速度匹配,比單純追求大輥徑更有現實意義。
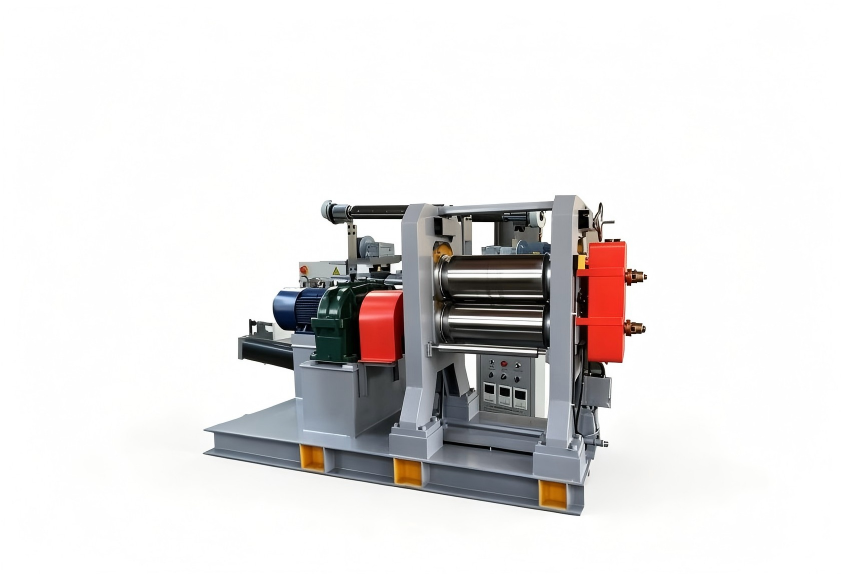
前后段銜接
壓延不是孤立設備。供膠條寬度、預熱均勻性、導開與牽引張力、冷卻收卷方式,都會改變片材受力。若二手壓延機與現有密煉、開煉、供膠及冷卻線速度不匹配,即使單機狀態尚可,也可能造成堆膠、拉薄或跑偏。
買舊設備前,維護記錄應這樣看
設備履歷比銘牌年份更能反映真實狀態。需要詢問并核對輥筒修磨記錄、軸承更換記錄、傳動箱維修情況、電氣系統改造歷史,以及安全防護和環保裝置是否完整。若資料缺失,就應把檢修重點放在受力件、潤滑系統、溫控系統和控制系統上。
生產管理上還要考慮人員培訓。舊機型的操作邏輯、調距方式、溫控響應與新設備不同,若班組只按經驗設定參數,厚度問題容易反復。建立換產點檢表,把輥溫、輥隙、速度、膠料停放時間和異常現象記錄下來,有助于區分設備問題與工藝波動。
繼續使用還是改造更新
若機架、輥筒、主傳動等基礎部件狀態良好,只是溫控、電氣、調距顯示或安全防護落后,可評估針對性改造。若輥筒磨損嚴重、軸承間隙過大、機架剛性不足,且產品又對厚度公差敏感,繼續維修的不確定性就會升高。此時應結合常用膠種、目標厚度、產能節拍和后續擴展需求重新核算,而不是只比較購置成本。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
