

密封件硫化后軟硬不一致?先看熱板溫差與膠料受熱
密封件硫化后軟硬不一致?溫控均勻性要這樣排查
橡膠密封件最怕同一模產(chǎn)品出現(xiàn)局部發(fā)軟、壓痕回彈不一致或邊緣欠硫。很多工廠第一反應(yīng)是調(diào)整硫化時間或提高設(shè)定溫度,但如果熱板各區(qū)域傳熱不一致,單純延長節(jié)拍,既增加能耗,也可能讓其他位置過硫。本文圍繞硫化機(jī)溫度均勻性,從熱板狀態(tài)、模具配合和工藝設(shè)定三個方面展開,幫助設(shè)備和工藝人員找到更穩(wěn)妥的改善方向。
溫差為什么會體現(xiàn)在密封件上
密封件通常壁厚較薄、截面形狀變化明顯,膠料在模腔內(nèi)既要完成交聯(lián)反應(yīng),也要保持尺寸穩(wěn)定。熱板、模具和膠料之間的傳熱只要存在明顯偏差,薄邊、厚角或遠(yuǎn)離測溫點的位置就可能出現(xiàn)不同硫化程度。
常見表現(xiàn)包括:
- 同一批次產(chǎn)品硬度手感不一致;
- 分型面附近有輕微粘模或缺膠;
- 壓縮回彈測試離散較大;
- 調(diào)整配方后問題反而更明顯。
這時不能只看溫控表上的設(shè)定值。顯示溫度代表某一測點狀態(tài),并不等于模腔每個位置的實際受熱條件。硫化機(jī)溫度均勻性需要結(jié)合測點分布、升溫過程和穩(wěn)定后的溫差綜合判斷。
先查熱板與溫控回路
熱板表面狀態(tài)
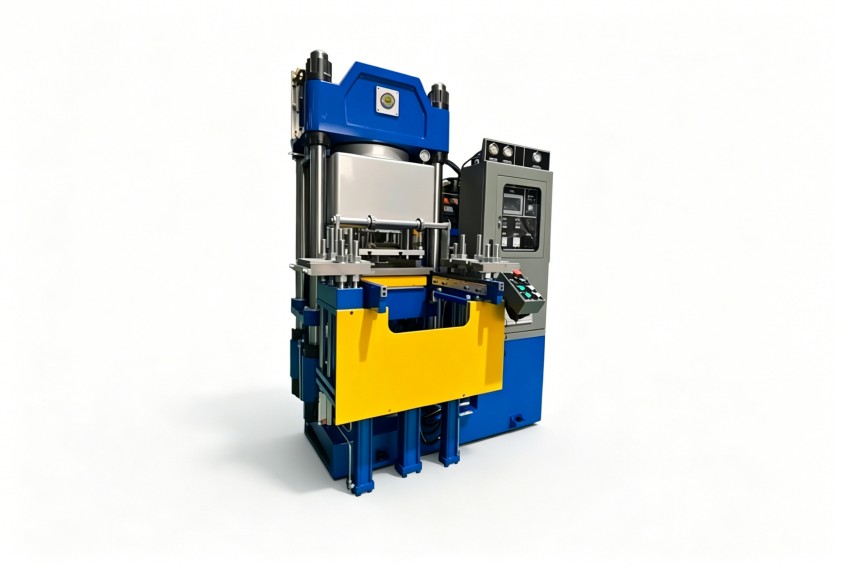
熱板長期使用后,可能出現(xiàn)局部壓痕、異物、平面度變化或熱媒通道結(jié)垢。模具貼合不緊密時,熱量傳遞會受到空氣間隙影響,溫差被進(jìn)一步放大。日常巡檢應(yīng)關(guān)注熱板清潔、表面損傷和模具支撐是否平穩(wěn)。
加熱方式與測點位置
不同加熱結(jié)構(gòu)對升溫速度和溫度穩(wěn)定度的影響不同。若測溫點靠近熱源,而模腔邊緣離熱源較遠(yuǎn),儀表顯示正常也不代表邊緣膠料受熱充分。多區(qū)域溫控、合理布置測點,有助于更早發(fā)現(xiàn)局部偏差。
升溫穩(wěn)定時間
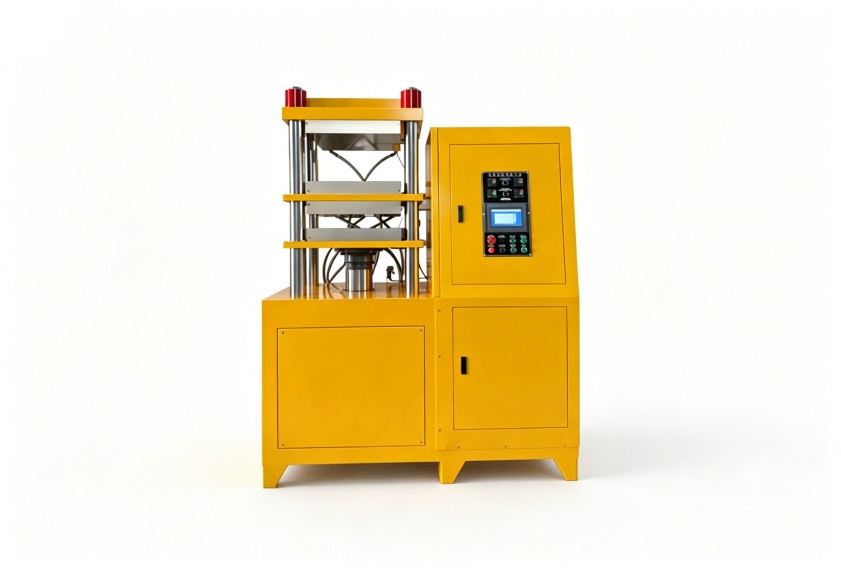
剛開機(jī)就進(jìn)入正式生產(chǎn),熱板、機(jī)架和模具尚未達(dá)到熱平衡,前幾模產(chǎn)品容易出現(xiàn)波動。對密封件這類尺寸精度要求較高的產(chǎn)品,應(yīng)給設(shè)備留出足夠的預(yù)熱穩(wěn)定時間,不要用首件試模替代熱平衡確認(rèn)。
模具、合模與工藝參數(shù)的聯(lián)動影響
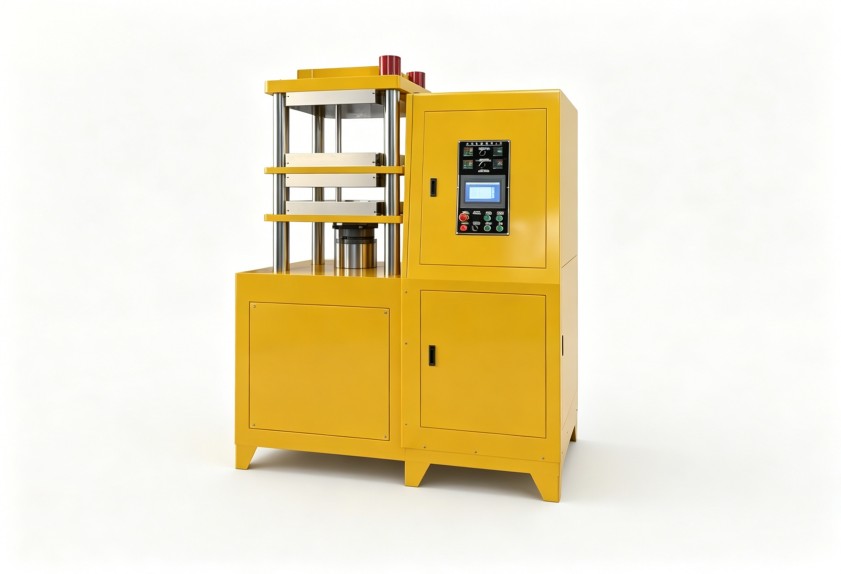
硫化機(jī)溫度均勻性不只由設(shè)備本身決定,模具結(jié)構(gòu)和合模狀態(tài)同樣關(guān)鍵。模具流膠槽、排氣槽、鑲件布局會影響膠料流動和熱量傳遞;若合模力分布不均,局部貼合面存在間隙,也會造成傳熱差異。
工藝參數(shù)方面,建議逐項核對:
- 硫化時間:不同厚度區(qū)域是否都能滿足交聯(lián)要求;
- 模具溫度:設(shè)定值與實測值是否長期偏離;
- 排氣次數(shù):排氣動作是否帶走過多熱量或造成膠料流動變化;
- 裝膠量:料坯形狀和擺放位置是否造成局部充填先后差異;
- 換模后的穩(wěn)定節(jié)拍:更換模具后是否重新確認(rèn)溫度分布。
如果只在換膠種、換顏色或季節(jié)變化后出現(xiàn)異常,還要考慮膠料門尼粘度、焦燒時間和預(yù)熱條件的變化,不能把所有問題都?xì)w結(jié)為加熱部件故障。
設(shè)備維護(hù)與選型應(yīng)關(guān)注什么
日常維護(hù)應(yīng)建立溫度點檢、熱板清潔、模具平行度檢查和溫控元件校驗記錄。僅靠操作工憑經(jīng)驗判斷,容易把偶發(fā)粘模、欠硫誤判為配方問題。
新上產(chǎn)線或更換設(shè)備時,可重點比較以下配置:
- 溫控區(qū)域劃分是否適配模具尺寸;
- 熱板結(jié)構(gòu)是否便于長期維護(hù);
- 合模機(jī)構(gòu)能否提供穩(wěn)定、均衡的壓緊狀態(tài);
- 測溫點布置是否接近實際成型區(qū)域;
- 設(shè)備是否支持針對密封件工藝的非標(biāo)調(diào)整。
利拿實業(yè)可結(jié)合橡膠密封件的膠種、截面結(jié)構(gòu)和產(chǎn)能需求,從設(shè)備配置、工藝匹配到售后維護(hù)提供整體方案,減少設(shè)備交付后反復(fù)試錯。
排查建議
發(fā)現(xiàn)產(chǎn)品軟硬不一致時,可按“實測模溫—檢查熱板與模具貼合—核對合模狀態(tài)—回看工藝參數(shù)—驗證膠料變化”的順序處理。先定位偏差發(fā)生在固定區(qū)域、固定模具還是固定班次,再決定維護(hù)溫控部件、修整模具或調(diào)整硫化節(jié)拍,避免盲目提溫延長時間。
如需結(jié)合您的具體膠種配方、產(chǎn)能要求和生產(chǎn)工況評估方案,可與利拿實業(yè)技術(shù)團(tuán)隊進(jìn)一步溝通。
