

橡膠密封件開煉機培訓:從輥溫偏差到輥距操作
橡膠密封件開煉機技術培訓:先解決輥溫、輥距與包輥異常
橡膠密封件對膠料均勻性、尺寸穩定性和批次一致性要求較高。開煉工序若頻繁出現輥溫偏差、包輥不穩、混煉不均等問題,后續硫化后容易產生硬度波動、表面缺陷或密封性能不穩定。很多車間把問題簡單歸因于配方,卻忽略了操作人員對設備狀態、工藝窗口和異常判斷的理解不足。系統的開煉機技術培訓,應圍繞具體膠料工況,把設備操作、參數控制和維護判斷結合起來。
輥溫不穩時,先看冷卻與操作節奏
開煉機輥筒溫度不是單純“調到設定值”即可。橡膠密封件常用膠料在剪切、擠壓過程中會持續生熱,如果冷卻水流通狀態、輥面溫度分布和投料節奏沒有配合好,容易出現粘輥、焦燒傾向或分散不均。
培訓中應讓操作人員掌握三類判斷:
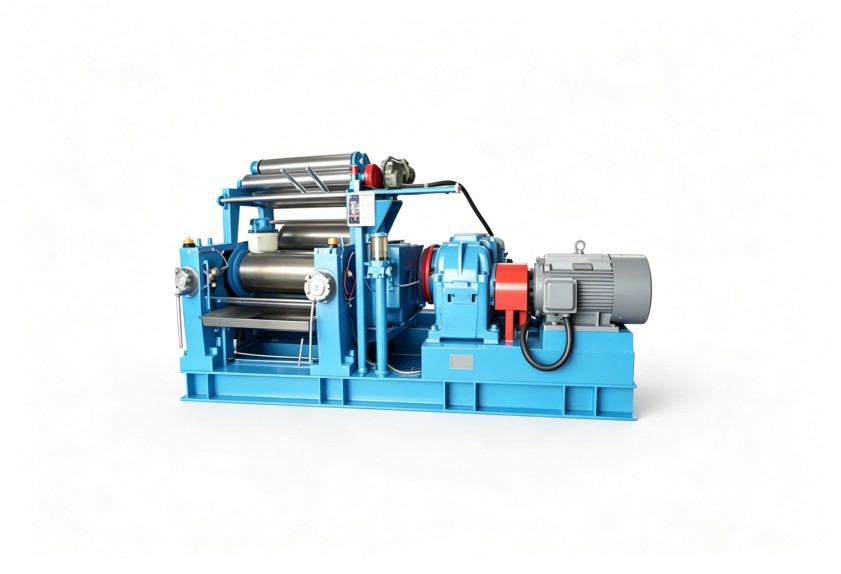
- 開機前確認溫控系統、冷卻水和輥面狀態是否正常;
- 投料后觀察膠料包輥位置、表面光澤和翻煉情況;
- 溫度接近工藝上限時,能夠通過調整操作節奏、薄通次數和冷卻配合進行處理。
這類訓練的重點不是背誦固定溫度,而是理解膠料、輥溫、剪切生熱之間的關系,避免不同班組按個人習慣操作。
輥距與翻煉動作決定混煉一致性
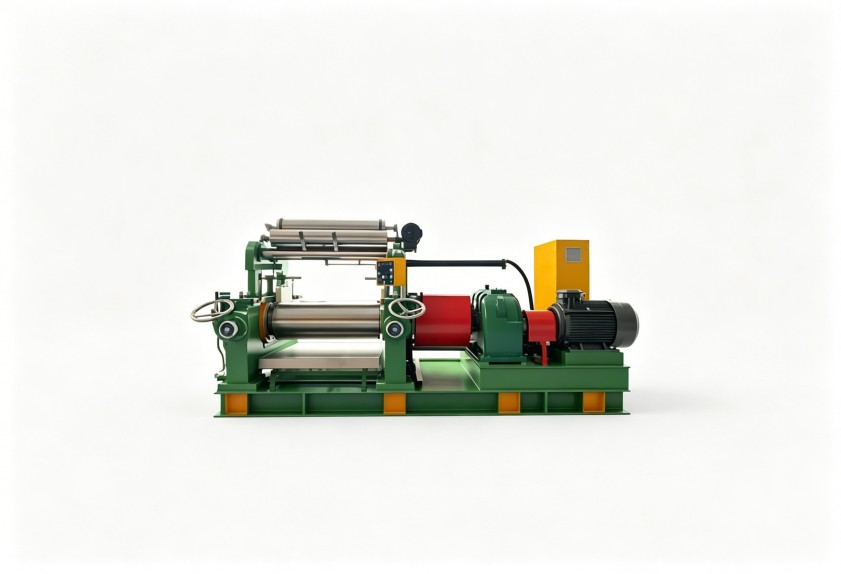
輥距控制是開煉機操作中最容易被忽視的環節。輥距過大,膠料受到的剪切不足,配合劑分散效果下降;輥距過小,又可能造成溫升過快、負荷增大,甚至影響設備穩定性。
培訓應覆蓋的操作內容
- 根據不同階段選擇合適輥距,包括粗煉、薄通、補充混煉和出片;
- 規范切刀、翻膠、打三角包或薄通的動作順序;
- 記錄每批次操作時間、輥距調整和溫控變化,減少班組差異;
- 出現脫輥、粘輥、膠片厚薄不均時,能結合膠料狀態判斷原因。
對于橡膠密封件場景,培訓不能只講設備按鈕,還要把膠料流動性、填料分散和后續成型要求聯系起來,讓操作人員知道“為什么這樣調”,而不是機械執行步驟。
日常維護培訓要前移到班前檢查
不少開煉機故障并非突然發生,而是潤滑、溫控、傳動或輥距調節異常長期積累的結果。把維護內容納入開煉機技術培訓,可以幫助一線人員更早識別異常。
班前檢查可重點關注:
- 潤滑部位油位、油路和運行聲音是否正常;
- 輥筒冷卻是否通暢,兩側溫差是否異常;
- 輥距調節、急停和安全防護裝置是否有效;
- 設備運行中是否出現異常振動、噪聲或溫升。
操作人員不需要替代維修人員,但應具備基礎判斷能力,知道哪些現象可以繼續觀察,哪些情況需要停機反饋,避免小異常演變為停機損失。
培訓落地要形成班組可執行的標準
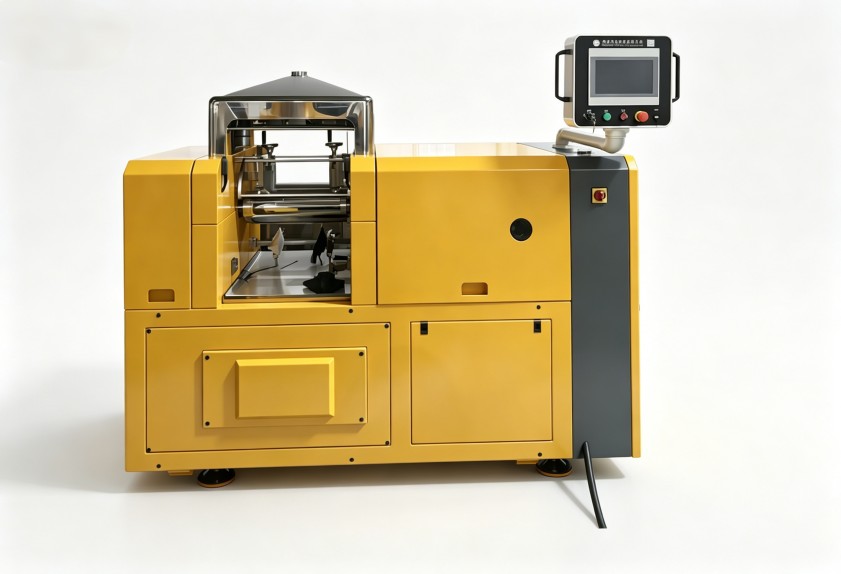
一次有效的培訓,應最終沉淀為適合現場的作業標準,而不是停留在理論講解。建議圍繞密封件膠料種類、常用配方和設備配置,建立“操作步驟—參數范圍—異常現象—處理方式”的對照清單,并通過現場演示、復訓和記錄復盤持續優化。
利拿實業在橡塑設備研發與服務過程中,可結合客戶的設備配置和生產工況,提供相應的操作培訓、維護指導與工藝優化建議,幫助班組提升標準化水平。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
