
電線電纜料排料不順?先看轉子嚙合與溫控匹配
電線電纜料出現嚙合機排料不暢,先排查轉子嚙合、溫控與填充系數
電線電纜料對混煉均勻性和排料連續性要求較高。一旦混煉后物料不能順暢排出,容易造成單批周期拉長、機頭待料、溫度持續上升,甚至影響后續擠出造粒的穩定性。不少現場會把問題簡單歸結為“物料太黏”,但排料不順往往是轉子結構、溫控狀態、填充系數和維護狀態共同作用的結果。
排料動作受哪些環節影響
嚙合型混煉設備依靠轉子之間、轉子與混煉室之間的相對運動,對膠料或塑料體系進行剪切、折疊和交換。物料在室內達到合適的塑化與分散狀態后,再通過排料機構離開混煉室。
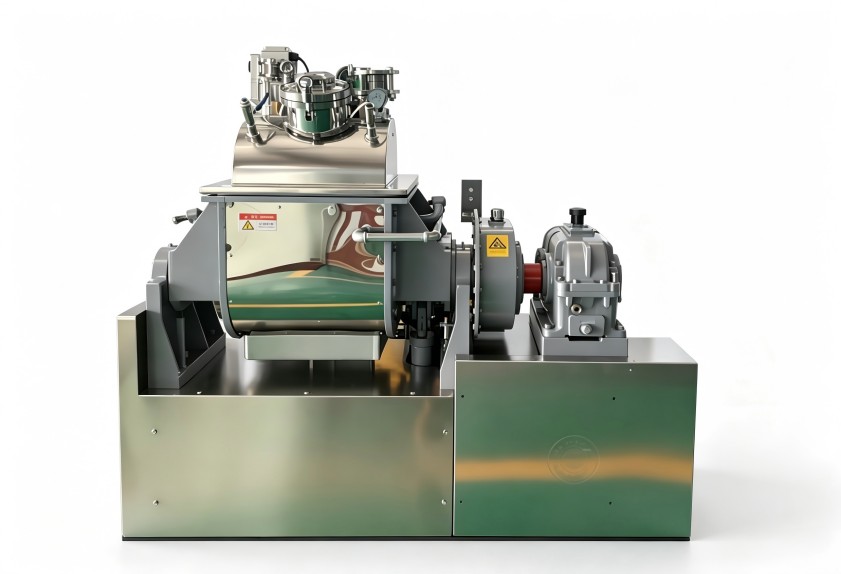
如果嚙合機排料不暢,先要區分是“物料沒有形成可流動狀態”,還是“排料機構動作受阻”。前者多與溫度、剪切、填充量有關;后者則可能涉及密封、積料、潤滑或部件磨損。只調整單一參數,容易讓問題在黏度、分散和排料之間反復轉移。
三個常見誘因
- 填充系數偏高:物料占用空間過大,轉子交換和翻轉空間不足,排料門附近容易形成堆積。
- 溫控與物料狀態不匹配:溫度偏低時物料流動性不足,溫度偏高又可能帶來黏附、過熱或批次波動。
- 轉子與排料區積料:長期清理不到位,殘留物料在邊角或密封附近積累,會改變實際通過空間。
從工藝參數入手,先做可逆調整
處理排料異常時,不建議一開始就改動設備結構。可先復核每一批的投料量、混煉時間、溫度設定和排料時機。
填充系數應結合物料形態、配方體系、轉子構型和排料方式綜合確定。投料過滿會削弱物料循環,投料過少又可能影響剪切效率和批次產能。若排料門開啟后仍有明顯滯留,可在保證混煉質量的前提下,逐步優化投料量與混煉節奏,并記錄不同批次的排料表現。
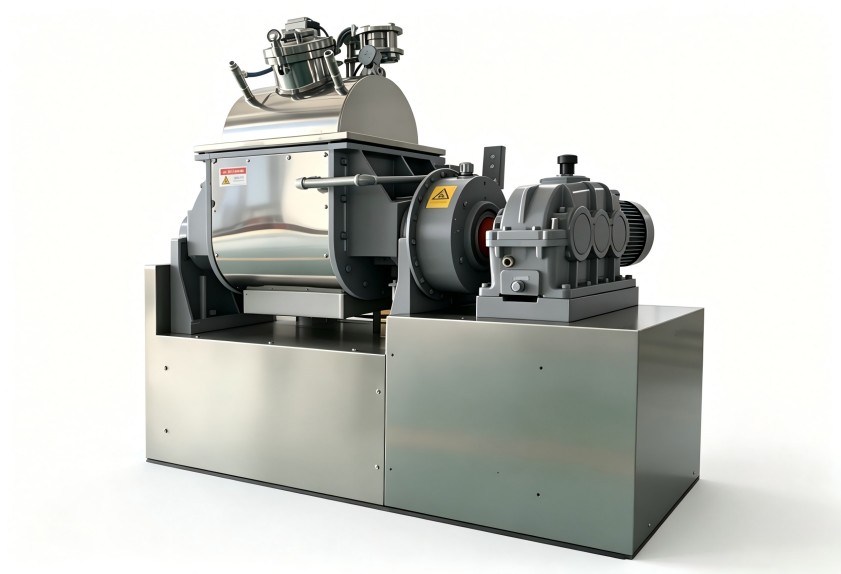
溫控方面,電線電纜料常涉及不同樹脂、助劑和填充體系。溫度設定不能只看儀表顯示,還要關注混煉室、轉子及相關溫控區域的實際均衡性。局部溫差會使物料黏度不一致,表現為同一批中部分區域已塑化、部分區域仍偏干,最終增加排料阻力。
設備配置要匹配材料特性
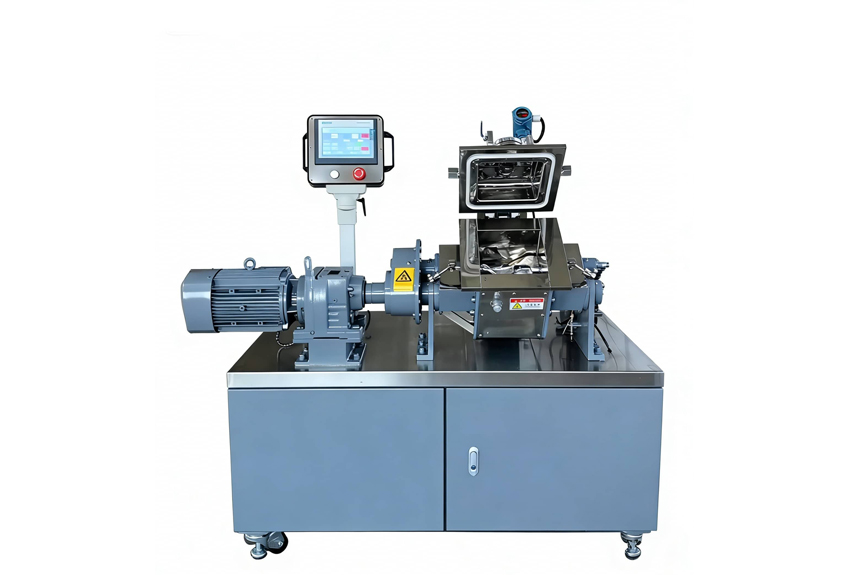
若工藝調整后仍頻繁出現排料不順,就需要回到設備配置層面判斷。轉子構型決定剪切強度、物料交換路徑和停留狀態;混煉室容積與投料量是否匹配,會直接影響填充系數;排料門結構、密封形式和清理便利性,則影響長期運行后的積料風險。
對于電線電纜料這類對溫度和均勻性較敏感的材料,設備選型不宜只關注單機產能。轉子嚙合間隙、溫控分區、排料機構可靠性以及維護可達性,都應納入評估。利拿實業在密煉機、造粒機及成套橡塑成型設備方面具備研發與定制經驗,可根據材料體系和工藝需求配置方案。
維護管理決定異常是否反復
很多排料問題并非突然發生,而是長期維護不到位后的集中表現。建議建立三項現場檢查習慣:
- 排料機構檢查:關注動作是否平穩、有無卡滯、密封區域是否異常積料。
- 溫控系統復核:定期核對設定溫度與實際溫度,避免局部冷卻或加熱不均。
- 清理與換料管理:換色、換配方或長時間停機后,應重點清理轉子、混煉室和排料門附近殘留物。
操作人員還需理解不同配方對溫度、剪切和排料時機的差異。把參數調整、清理記錄和異常現象對應起來,才能減少僅憑經驗反復試錯。
改善前先完成問題定位
面對嚙合機排料不暢,建議按“工藝參數—設備配置—維護狀態”的順序排查:先確認填充系數和溫控是否合理,再判斷轉子構型與排料結構是否適配材料,最后檢查積料、密封和機構動作。這樣既能避免盲目拆修,也能為后續設備升級或非標定制提供清晰依據。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。