
硫化機壓力表讀數漂移,橡膠密封件硫化壓力如何穩住
硫化機壓力表讀數漂移,橡膠密封件硫化壓力如何穩住
橡膠密封件尺寸小、公差嚴,硫化過程中一旦壓力顯示不穩,容易出現欠硫、飛邊增厚、合模力不足等問題,直接影響批次一致性和后工序修整成本。很多車間看到指針擺動,第一反應是更換儀表,卻忽略了油路、傳感器、工況波動和日常校驗之間的關聯。本文圍繞壓力監測、工藝參數和維護管理,幫助設備與工藝人員判斷硫化機壓力表異常來自顯示環節,還是液壓系統本身。
先分清:是儀表失真,還是壓力真的在波動
硫化機壓力表的作用不只是“看一個數字”,它反映的是合模、保壓階段液壓系統的工作狀態。判斷異常時,可先觀察兩類現象:
- 顯示變化但動作穩定:開合模、保壓聲音和制品狀態沒有明顯異常,多與儀表阻尼、連接松動、傳感器漂移或顯示模塊有關。
- 顯示變化伴隨動作異常:例如合模變慢、保壓困難、制品飛邊加重,就不能只按儀表故障處理,應進一步檢查油路泄漏、閥件響應和泵源穩定性。
如果只更換硫化機壓力表而沒有復核系統壓力,可能短期內恢復顯示,卻沒有解決密封件厚薄不均的根因。
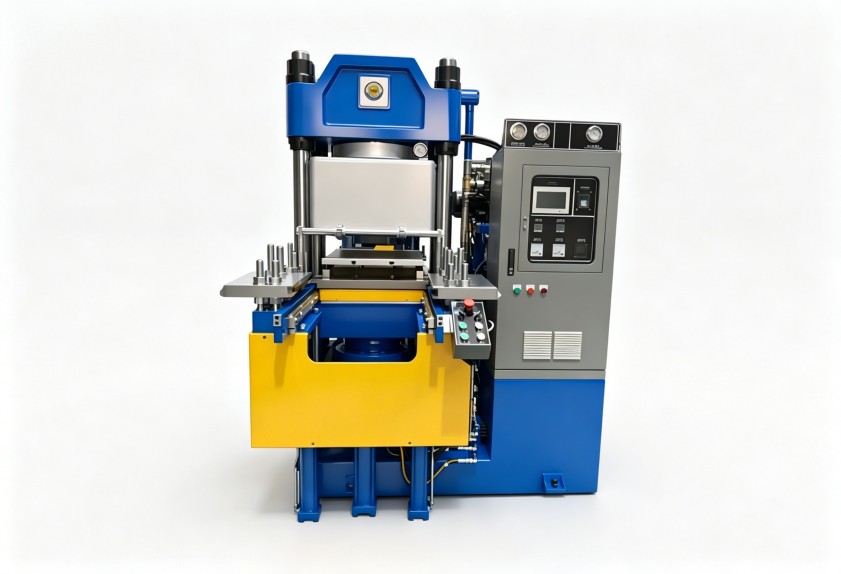
壓力參數要和密封件膠料、模具狀態匹配
橡膠密封件常用膠料硬度、流動性和硫化條件不同,對合模壓力的穩定性要求也不同。工藝設定時,不宜只參考固定壓力值,而應結合以下因素:
填充與排氣節奏
膠料投料量偏大、排氣次數不足,模腔內氣體排不凈,會讓保壓階段出現短時壓力波動。此時儀表可能顯示為峰值跳動,但根源在裝膠和排氣配合。
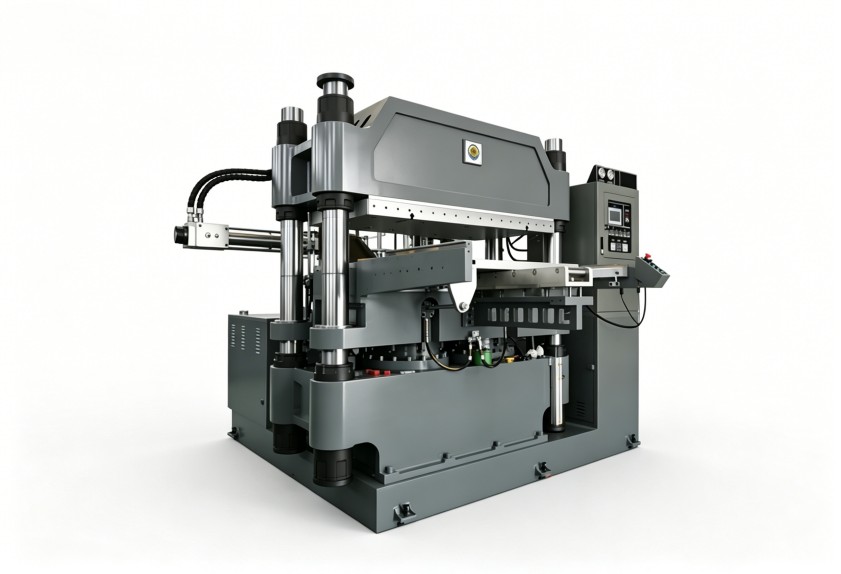
保壓時間與溫度聯動
溫度波動會影響膠料流動和硫化反應。若溫控偏差較大,即使壓力顯示正常,也可能出現局部缺膠或致密性不足。工藝人員應把壓力、溫度、時間放在同一張參數表里復核,而不是單獨盯表。
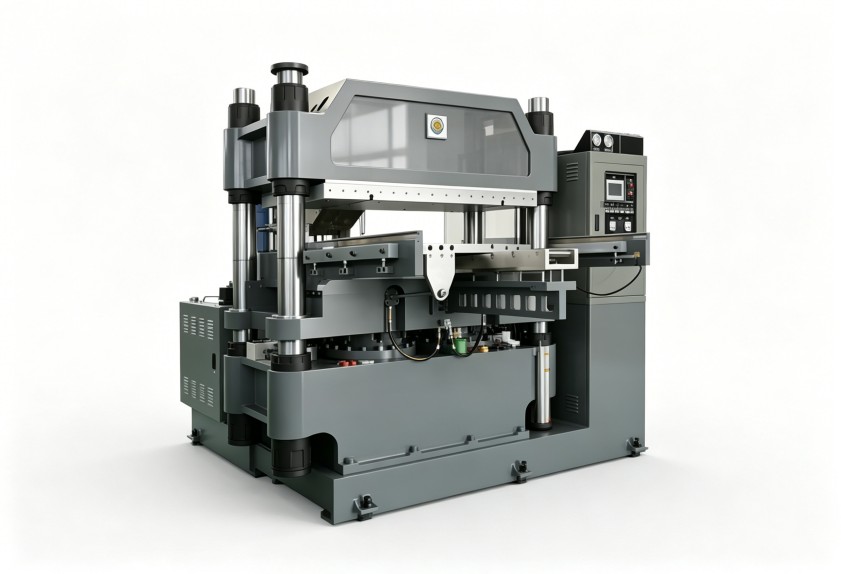
模具與油路狀態
模具分型面磨損、液壓油污染、閥件卡滯,都會增加壓力維持難度。對于多型腔密封件模具,任何一處合模受力不均,都可能放大制品之間的差異。
日常維護別等報警后才處理
壓力表屬于高頻觀察部件,但維護不應停留在“壞了再換”。建議把它納入設備點檢體系:
- 班前檢查外觀與連接:查看表盤是否滲油、接頭是否松動、顯示是否有明顯遲滯。
- 定期校驗比對:用可靠校驗方式比對顯示值與系統壓力,確認誤差是否在工藝允許范圍內。
- 保持液壓油清潔:油液污染會影響閥件和傳感器穩定性,也會間接造成讀數跳動。
- 記錄異常曲線:把換模、換料、升溫后的壓力變化記錄下來,便于區分偶發操作問題和設備劣化趨勢。
對于連續生產的密封件車間,穩定的壓力監測能減少停機排查時間,也有助于工藝參數沉淀。若企業同時涉及混煉、成型等多道工序,可把硫化前端的密煉、供膠與后端成型設備一起評估,避免單一環節改造后,整體節拍仍不匹配。利拿實業可圍繞橡塑混煉成型流程,提供設備配置與工藝適配建議。
選型或更換時重點看什么
采購或更換壓力顯示部件時,不必只比較外觀和接口,應先明確設備工況:
- 壓力量程要與常用工作區間匹配,避免長期貼近極限區間運行;
- 顯示方式、信號輸出要符合現有控制系統的接入條件;
- 工況溫度、振動、油液環境會影響儀表壽命,需按現場條件選擇;
- 若用于關鍵工藝追溯,應考慮壓力數據采集與記錄能力,而不僅是現場讀數。
如果車間計劃升級自動化程度,還要提前確認壓力信號能否與溫控、計時、報警邏輯聯動。否則單點更換后,仍難以支撐工藝一致性管理。
把壓力穩定納入整條工藝鏈管理
橡膠密封件的質量問題,往往不是單個儀表造成的。硫化機壓力表讀數異常,背后可能牽涉液壓系統、模具狀態、膠料流動性、溫控精度和維護機制。先判斷“顯示失真”還是“真實波動”,再結合工藝參數和點檢記錄處理,才能減少反復停機。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。