
電線電纜料壓延厚度不穩?先查溫控精度與輥隙控制
電線電纜料壓延厚度不穩?壓延機技術咨詢先看溫控與輥隙
電線電纜料對厚度均勻性、表面狀態和尺寸穩定性要求較高。壓延環節一旦出現橫向厚度偏差、邊緣收縮或表面紋路異常,后續包覆、收卷和擠出加工都會受到影響。很多工廠習慣先調整牽引速度,卻忽略了溫控波動、輥隙穩定性和物料塑化程度之間的聯動關系。通過一次系統的壓延機技術咨詢,可以把“反復調機”變成有順序的參數排查,更快找到問題來源。
厚度偏差為什么不能只調輥距
壓延過程并不是簡單把物料壓成薄片。物料進入輥筒后,會同時受到剪切、擠壓和溫度作用。若輥筒表面溫度不均,膠料或塑料熔體在不同區域的流動性就會出現差異;此時僅靠機械調輥距,容易出現一邊厚度改善、另一邊又產生新偏差的情況。
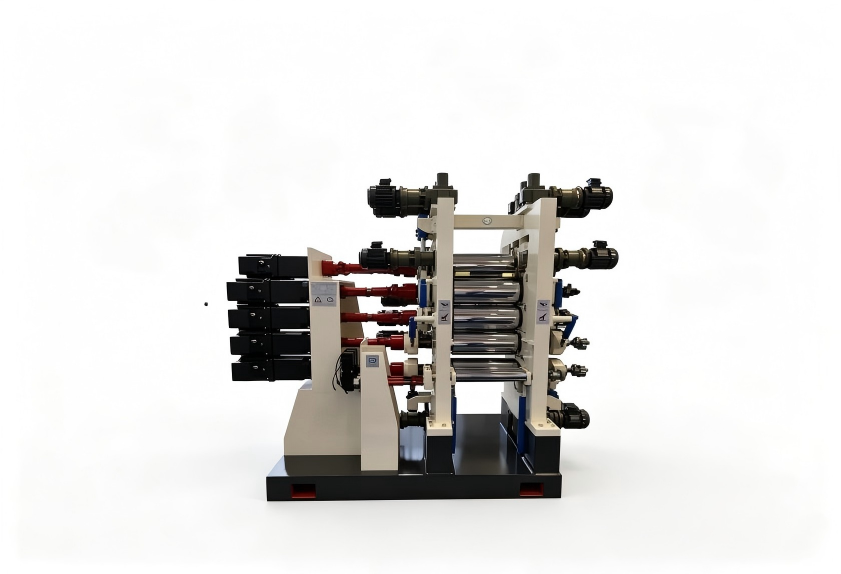
排查時可先區分偏差類型:
- 整幅厚度同向變化:優先檢查上料量、物料溫度和牽引速度是否穩定。
- 橫向局部偏厚或偏薄:重點查看輥筒溫控均勻性、輥隙狀態及輥面清潔情況。
- 周期性厚薄波動:需要關注傳動穩定性、軸承運行狀態和喂料連續性。
這種判斷方式能避免把所有問題都歸結為“設備精度不夠”,也有助于明確是工藝窗口問題還是部件維護問題。
溫控精度如何影響電纜料成型窗口
電線電纜料常涉及不同樹脂體系、填充體系和阻燃配方,材料對溫度變化較敏感。溫度偏高時,熔體強度下降,片材容易拉伸變薄;溫度偏低時,塑化不充分,表面可能出現粗糙、流痕或橫向紋路。
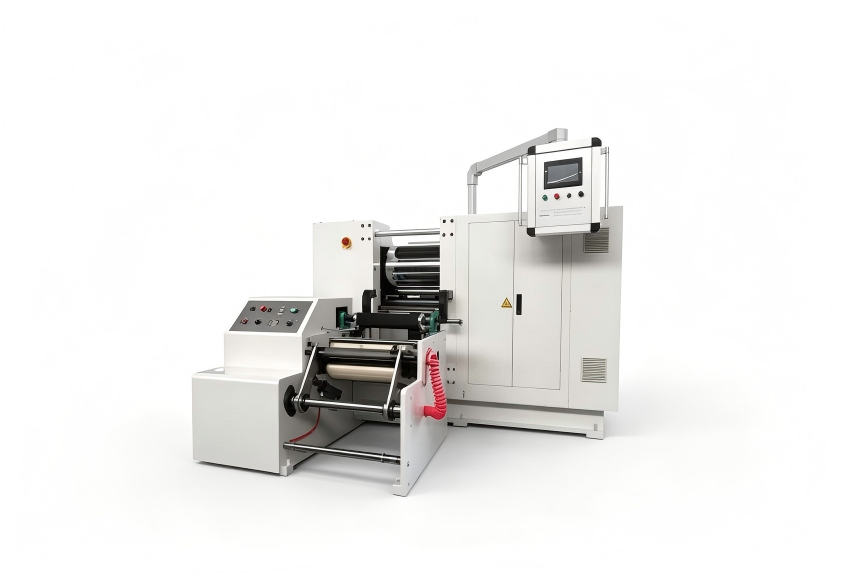
做壓延機技術咨詢時,通常要把溫控拆成三個層面看:
- 各輥筒之間的溫度梯度是否符合物料流動和定型節奏;
- 同一輥筒橫向溫差是否控制在工藝允許范圍內;
- 換料、升速和長時間運行后溫度是否能保持穩定。
若溫控系統響應慢,操作人員只能頻繁改變速度或輥距來補償,生產穩定性自然下降。合理的溫控配置應與材料特性、線速度和制品厚度相匹配,而不是套用固定溫度表。
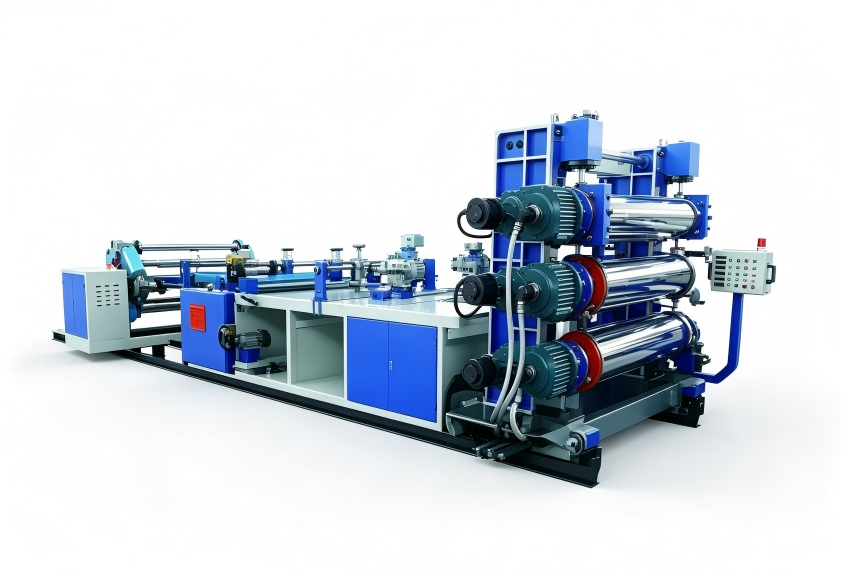
輥隙、牽引與填充狀態要一起評估
輥隙決定壓延厚度,但它不是孤立參數。牽引速度過快,會對片材形成額外拉伸,冷卻后收縮量增大;上料不連續,則會造成輥縫存料量波動,厚度隨之變化。對于電線電纜料,尤其要關注輥縫處余料狀態、喂料均勻性和前后段速度匹配。
可按以下順序調整:
- 先確認物料混煉是否均勻,避免批次溫差或流動性差異進入壓延環節;
- 再穩定各輥溫度和輥隙,建立基礎工藝參數;
- 最后微調牽引速度,觀察厚度、表面和冷卻收縮變化。
每次只改變一個變量,并記錄參數與制品狀態,才能形成可復制的調機經驗,減少對個人經驗的依賴。
維護與培訓決定長期穩定性
厚度異常并不都來自參數設置。輥面磨損、溫控管路狀態、傳動部件松動和清潔不到位,都會讓原本穩定的工藝窗口逐漸變窄。建立日常點檢、定期校準和換料清機規范,比故障發生后再搶修更有利于控制停機損失。
同時,操作人員需要理解溫度、輥隙、牽引和材料狀態之間的關系。若培訓只停留在按鈕操作層面,遇到換配方、換厚度或環境溫度變化時,仍容易反復試錯。利拿實業在橡塑混煉成型設備領域積累了15年以上研發經驗,可結合設備配置、工藝參數和生產管理提供系統性建議。
咨詢前應準備哪些工況信息
為提高溝通效率,企業在尋求壓延機技術咨詢前,可先整理材料類型、目標厚度、幅寬要求、當前線速度、溫控設定、偏差表現及發生頻率。若能補充異常出現的時間段、換料記錄和近期維護情況,技術判斷會更有針對性。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。