

密煉機配件磨損快、混煉不均?先別急著換全套設備
橡膠密封件車間里,密煉機配件失效往往先從這幾個部位開始
一般來說,橡膠密封件車間里,混煉膠帶黑點,膠料門尼粘度出現大幅波動,或者轉子軸端漏油污染物料這類情況,都不算少見的,很多廠家碰到這類問題第一反應就去調工藝或者換膠種,可問題反反復復冒出來的時候,根因往往就藏在那些不起眼的密煉機配件上,比如密封圈磨損失效,轉子棱角鈍化,卸料門間隙變大這些情況,配件出現劣化之后,會直接拉低混煉的效果,還會推高設備的運行能耗。
通常情況下,過去很多廠家處理這類配件問題的習慣都是“壞了再換”,基本沒做配件壽命的預判和系統化管理,我們這里從轉子配置,密封形式,溫控精度三個維度,拆解配件失效的常見原因,也能幫你把非計劃停機的概率降下來。
不是配件不耐用,而是選型時忽略了膠料特性
轉子結構與耐磨層,決定了混煉效率和損耗速度
橡塑密封件的配方里,一般都加了大量填充劑或者硫化劑,對轉子的摩擦損耗作用是很明顯的,要是密煉機轉子棱角的堆焊層厚度,或者硬度等級和你用的膠料不匹配,表面磨損的速度就會加快,轉子的形狀,不管是嚙合型還是剪切型,也會影響膠料的分散效果和局部應力大小,進而加劇配件的疲勞損耗。
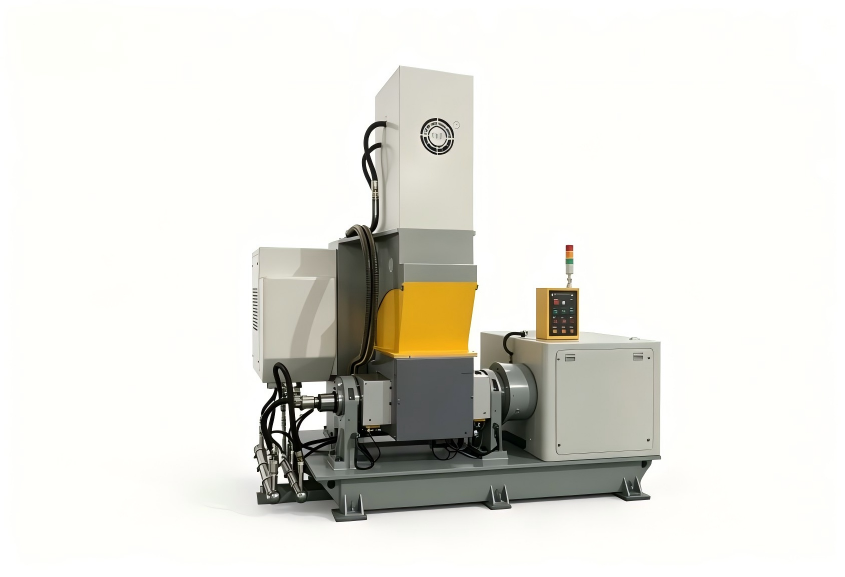
密封形式與油路設計,是漏油和異物污染的常見源頭
軸端密封本來就是密煉機配件里故障率偏高的部分,外界的雜質一旦進到密封面里,不僅會劃傷軸頸,還會讓潤滑油滲進膠料里,最后造成整批物料報廢,選用外壓式端面密封或者新型復合密封結構,再搭配干凈通暢的潤滑油路,就能明顯改善這類長期解決不了的問題。
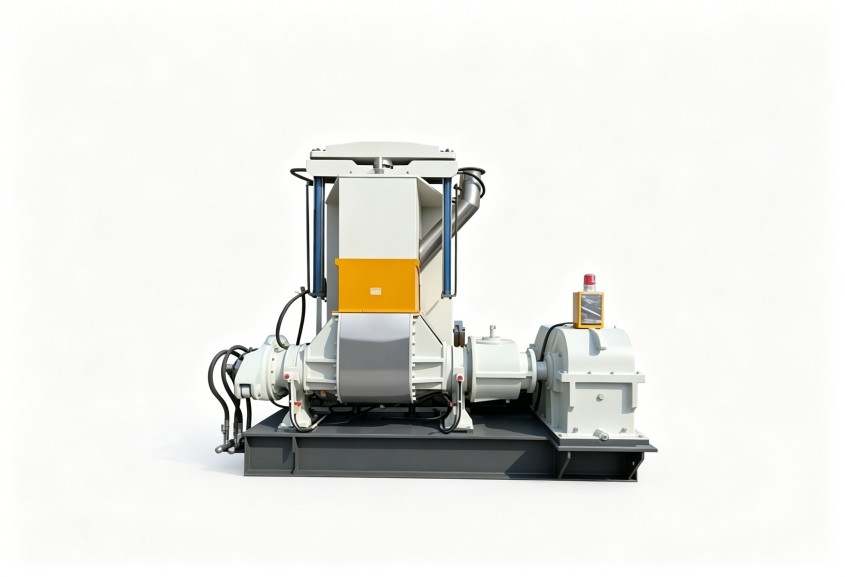
把溫控精度和填充系數調穩,配件壽命自然延長
冷卻水道內部要是結垢了,或者出現水流短路的情況,排膠溫度就會一直偏高,加速密煉機自帶密封件的老化,過高的填充系數,會讓轉子的負載突然劇增,導致齒輪箱和軸承承受額外的作用力,影響傳動端配件的使用壽命,卸料門要是調整得太頻繁,或者鎖緊力不夠,就會出現漏粉的情況,慢慢磨損門體上的密封條。
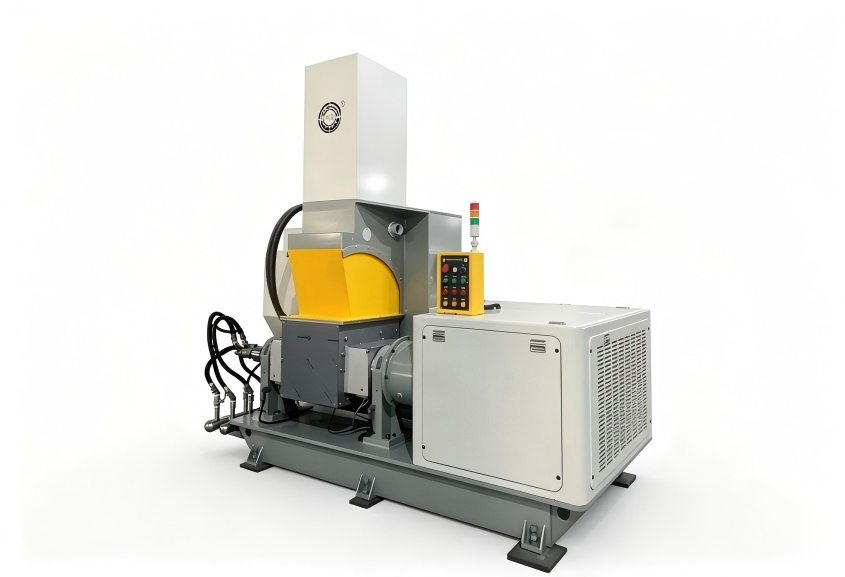
平時對照這幾個方面去核查日常的運行記錄,一般都能找出配件損壞的真正誘因,采用帶測溫探頭還具備PID調節功能的溫控系統,是穩定混煉工況的基礎條件,利拿實業在密煉機的整體結構設計上,就很注重配件檢修的便利性,能夠幫助維護團隊更快完成配件更換操作,減少不必要的停機時間。
從“壞了再換”到“按狀態維護”
密封件這類生產的連續性本來就比較強,配件故障帶來的損失,遠不止零件本身的采購費用,建議大家給轉子,密封件,卸料門這類核心部位建立點檢記錄表,跟蹤運行過程中的溫度,振動和電流變化,等發現混煉功率曲線異常,或者有漏油跡象的時候,就提前安排檢修,能避免故障進一步擴大。
要是需要結合你這邊具體的膠種配方,產能要求和生產工況評估適配方案,也可以和利拿實業的技術團隊做進一步溝通。
