色母粒生產(chǎn)色差波動反復(fù)?自動計量擠出造粒機調(diào)試要點
色母粒色差波動難排查?自動計量擠出造粒機工藝調(diào)整思路
色母粒生產(chǎn)中,批量色差是不少廠家頭疼的問題——輕則需要返工改色,重則整批報廢,直接拉低生產(chǎn)利潤。很多廠家遇到色差第一時間調(diào)整配方比例,卻常常忽略設(shè)備端的計量與工藝匹配問題,反復(fù)試錯反而耽誤生產(chǎn)節(jié)奏。接下來從計量校準、螺桿適配、溫控調(diào)整三個角度,梳理設(shè)備端的色差誘因與調(diào)整方向。
計量精度偏差是易被忽略的色差誘因
很多廠家遇到色差先調(diào)整配方,卻忽略了設(shè)備端的計量誤差。自動計量擠出造粒機的計量模塊負責精準控制原料、色粉的下料比例,一旦出現(xiàn)下料不穩(wěn)、配比偏差,哪怕只有微小的誤差,也會導(dǎo)致最終成品的色差值超出合格范圍。常見的誘因包括喂料螺桿磨損導(dǎo)致下料量波動、計量秤零點漂移,或是吸潮原料在料斗內(nèi)架橋,導(dǎo)致下料時續(xù)時斷,引發(fā)段狀色差。生產(chǎn)低添加量的功能色母時,這類計量偏差的影響會被進一步放大。
螺桿組合需匹配計量節(jié)奏與原料屬性
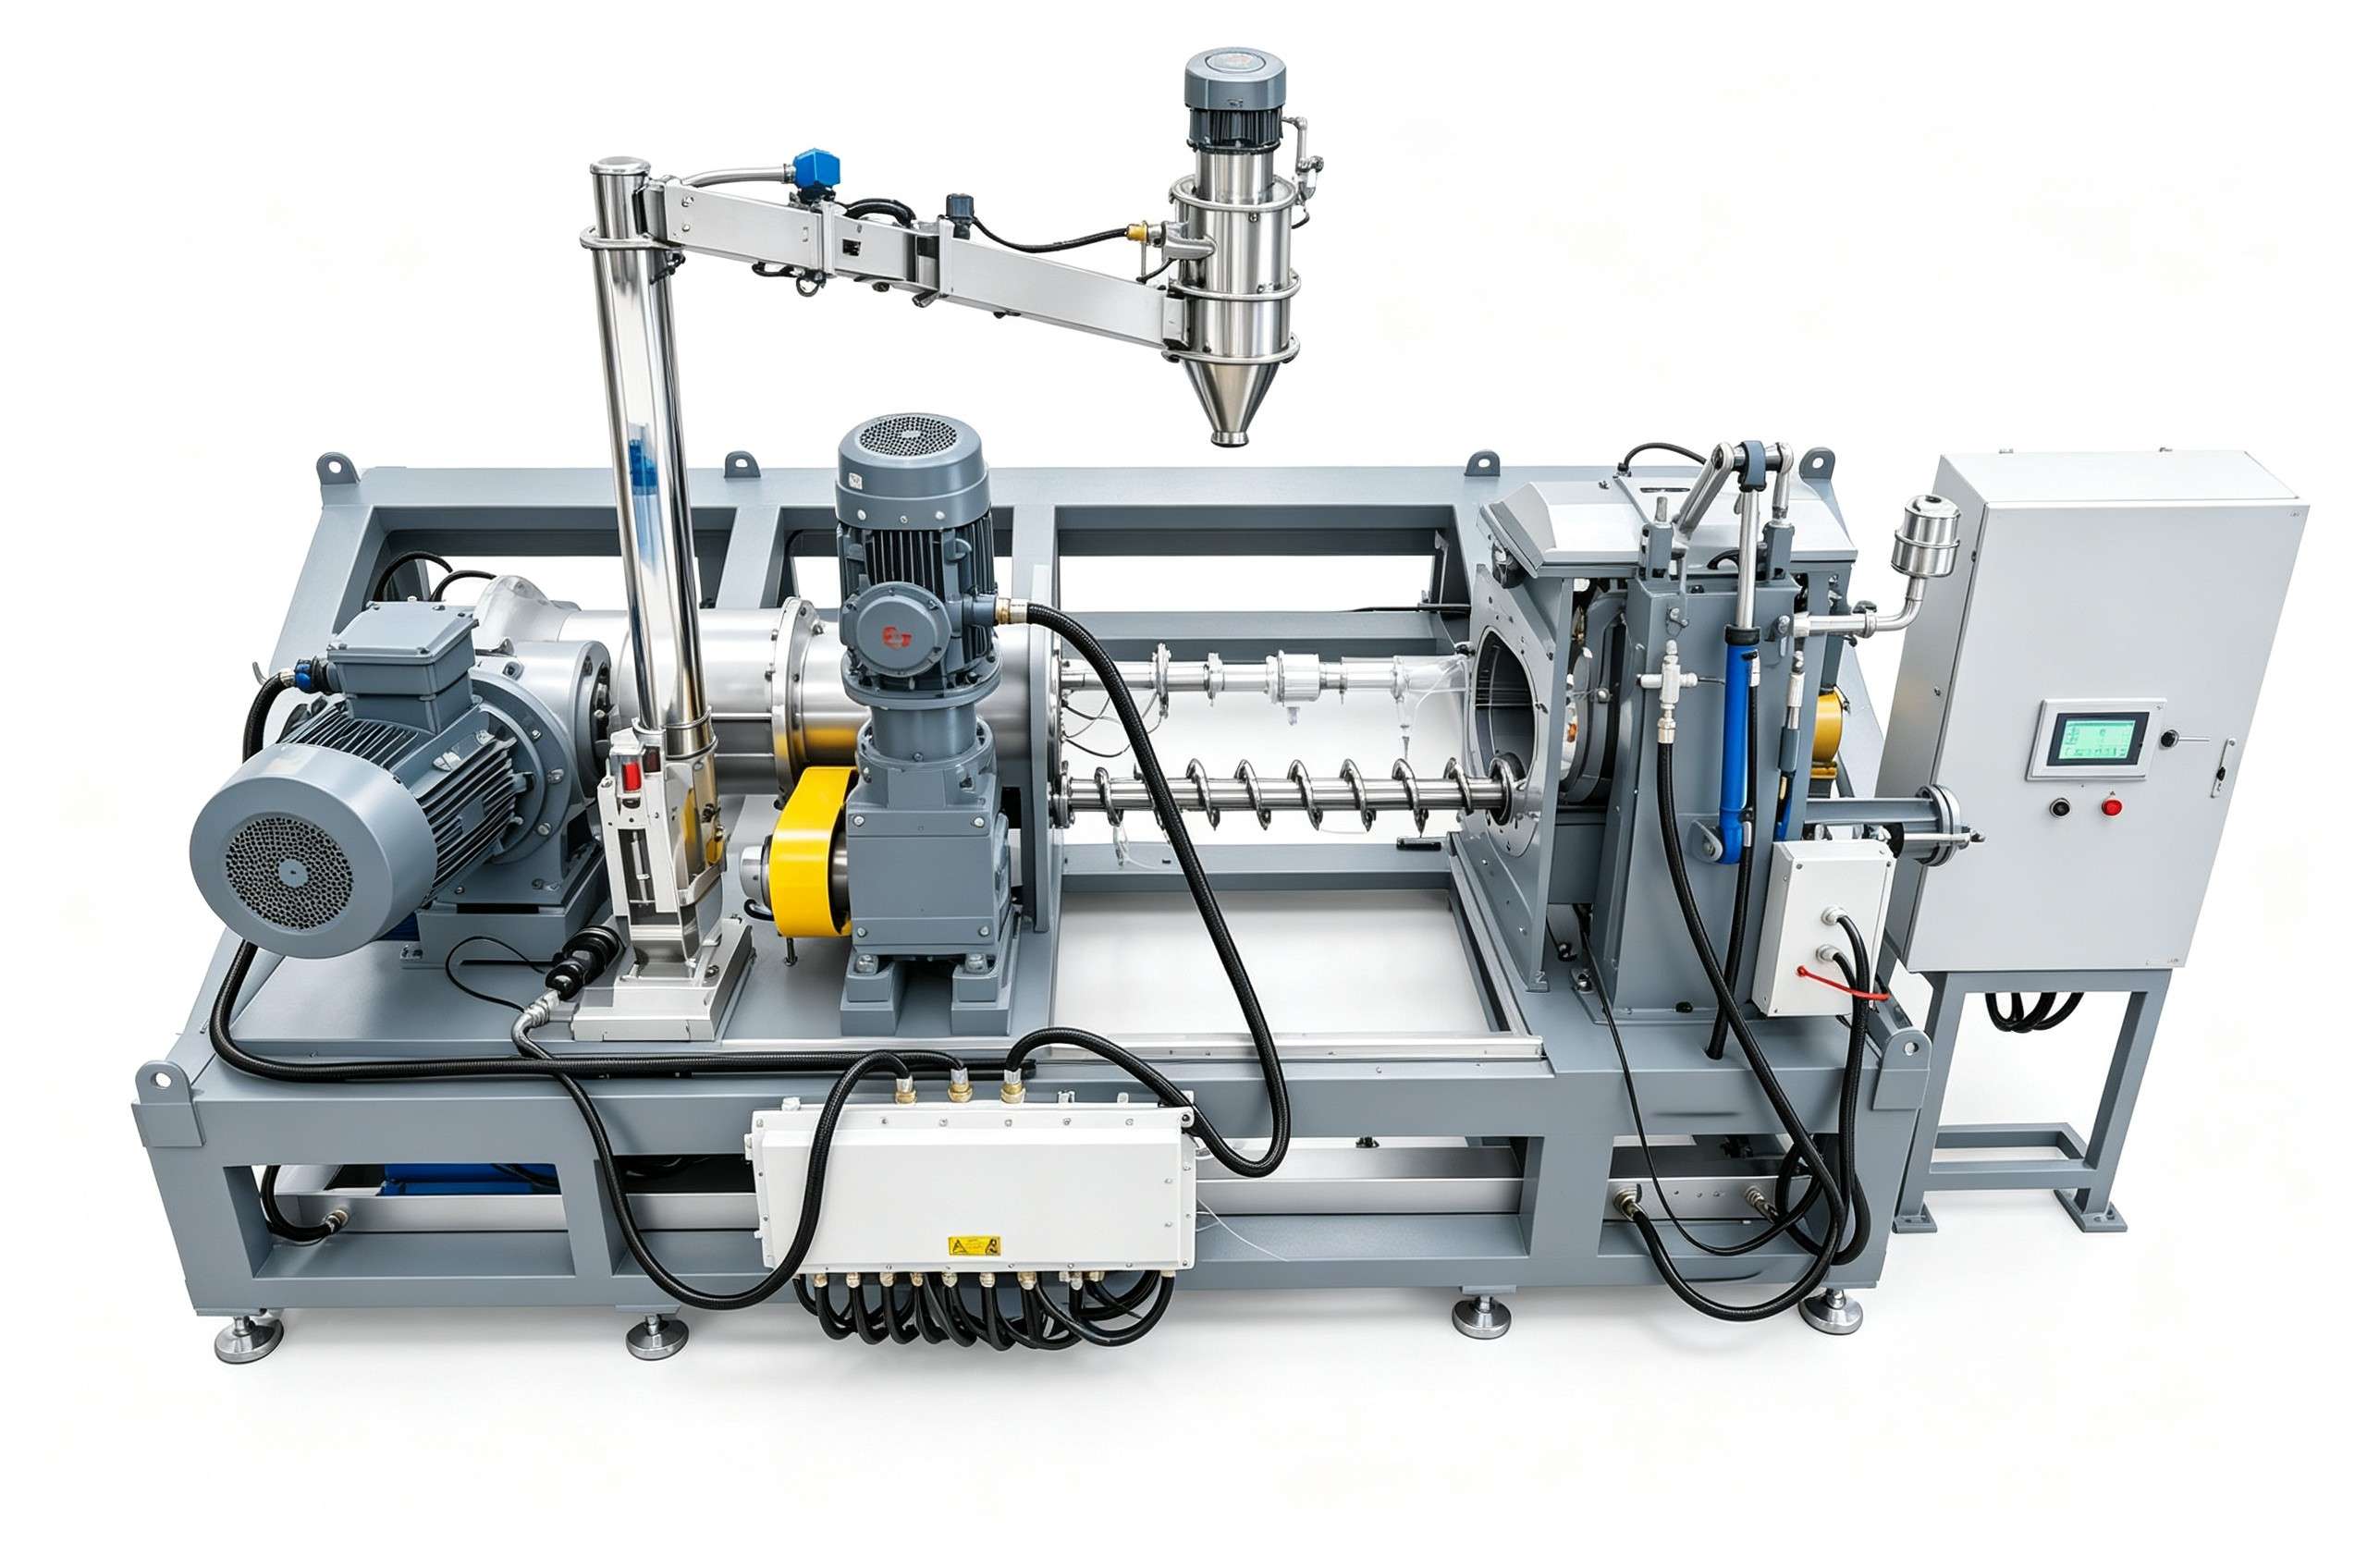
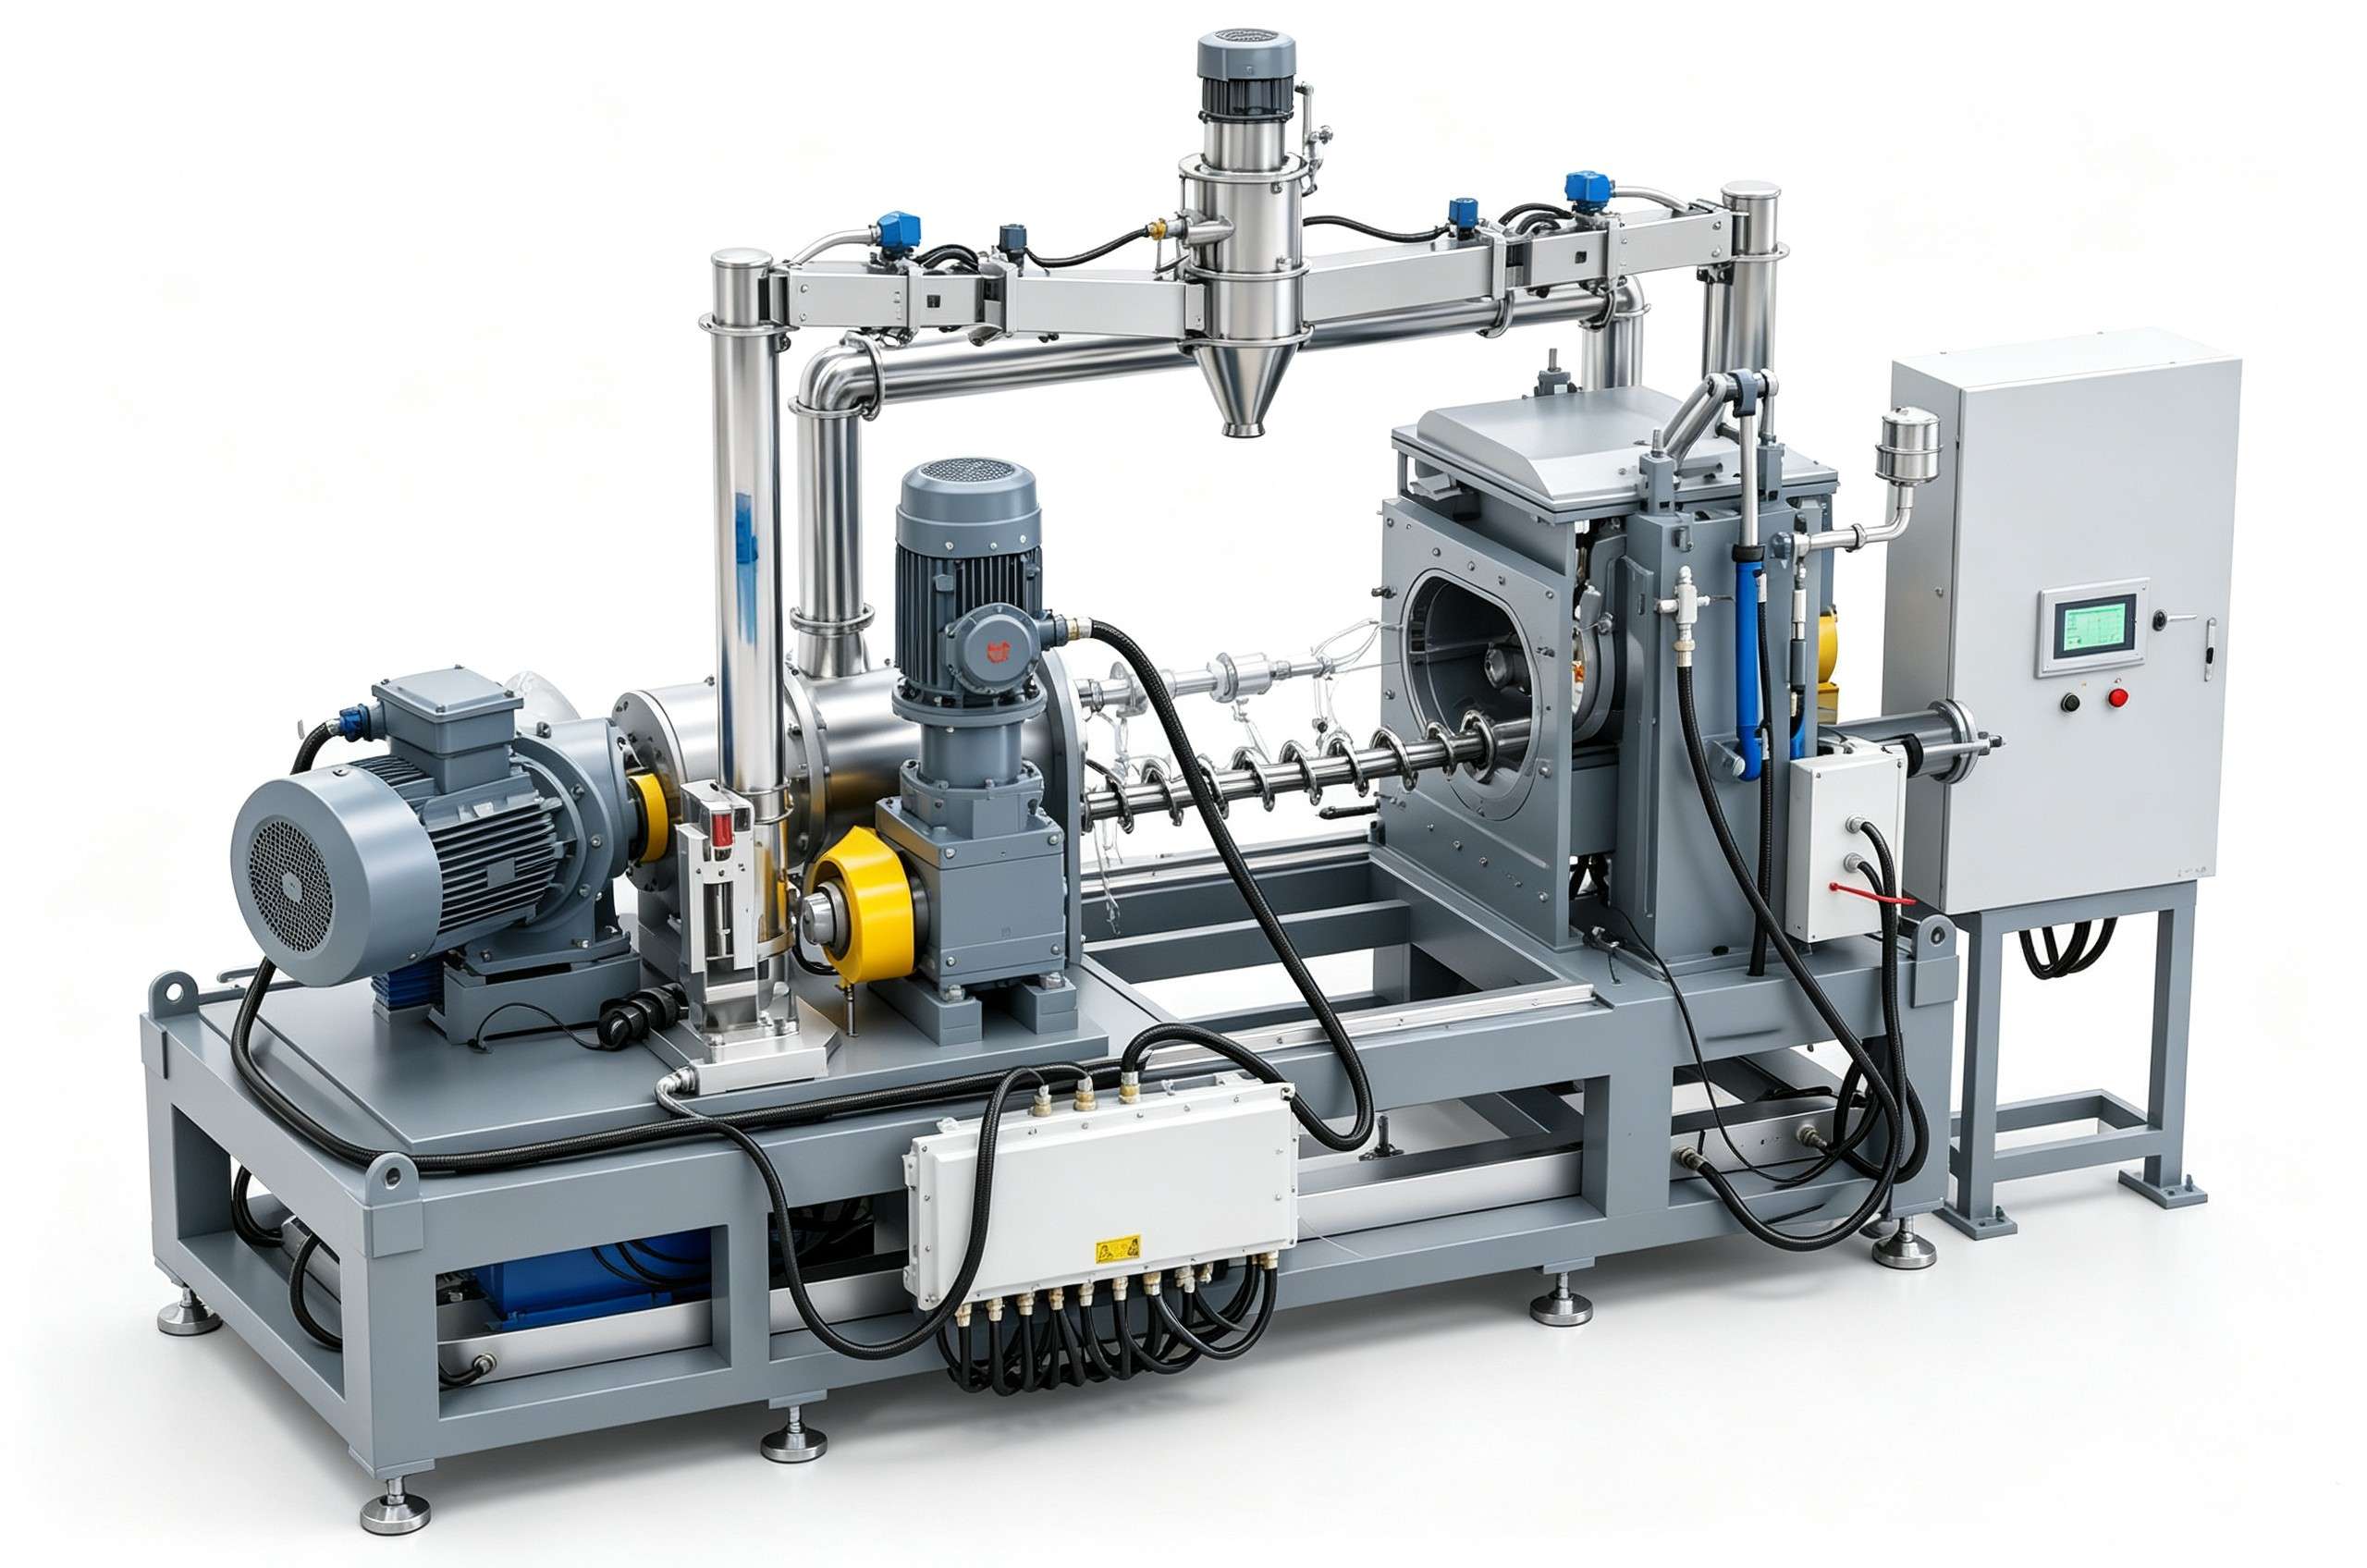
計量后的原料進入擠出機后,熔融分散效果直接影響色差穩(wěn)定性。如果螺桿剪切過強,容易導(dǎo)致色粉高溫分解變色;剪切不足則會出現(xiàn)色點、分散不均的問題。這類帶計量功能的擠出造粒設(shè)備,螺桿的熔融段、剪切段設(shè)計要與計量下料速度匹配:下料速度快時,可適當加長熔融段長度,保證原料充分塑化;下料速度慢時則減少剪切元件,避免原料長時間停留降解。不同粒徑的色粉、載體原料,對應(yīng)的螺桿元件組合也要靈活調(diào)整,不能一套配置適配所有配方。
溫控波動對色粉分散的影響易被低估
不少廠家設(shè)置擠出機溫控時,只關(guān)注設(shè)定值,卻忽略了實際溫度的波動幅度,尤其是進料段的溫度如果波動過大,會導(dǎo)致原料熔融速率不穩(wěn)定,進而影響色粉的分散均勻度。自動計量擠出造粒機的進料段溫控,需要與計量下料速度形成聯(lián)動:下料速度快時,進料段溫度可適當提高,保證原料快速進入熔融狀態(tài);下料速度慢時則適當降低,避免原料過熱降解。定期校準各段溫度傳感器的誤差,也能減少因溫度波動引發(fā)的色差問題。
色母粒的色差誘因往往涉及配方、設(shè)備、工藝多個維度,從設(shè)備端的計量、螺桿、溫控方向逐一驗證,能快速縮小排查范圍,減少試錯成本。
如需獲取針對性的設(shè)備選型建議與工藝優(yōu)化方向,可聯(lián)系利拿實業(yè)技術(shù)團隊。