

電纜料晶點超標?捏合混煉造粒環節3個關鍵參數調整思路
調整電纜料捏合混煉造粒機工藝參數 解決晶點超標問題
電線電纜料的分散均勻度直接影響成品的絕緣性能、拉伸強度等核心指標,不少生產端遇到擠出后表面晶點多、批次穩定性差的問題,第一反應是更換原料或調整擠出工藝,卻常常忽略捏合混煉造粒環節的參數適配問題。本文從三個核心工藝參數入手,拆解異常排查的邏輯,幫生產端快速縮小問題范圍。
混煉時長匹配不當易導致填料分散不全
電纜料配方中通常添加大量阻燃劑、填充劑及功能助劑,這些組分的粒徑、熔點差異較大,需要足夠的剪切與翻動時間才能均勻分散到基體樹脂中。不少生產端為了提升單班產量,刻意壓縮混煉時間,導致大顆粒填料未被充分打散,進入造粒環節后仍以團聚態存在,最終在擠出成品表面形成晶點。混煉時間也并非越長越好,過度剪切會引發樹脂降解,反而影響材料的電氣性能。常規配方可先在電纜料捏合混煉造粒機的推薦參數范圍內,逐步調整混煉時長,對比分散效果。
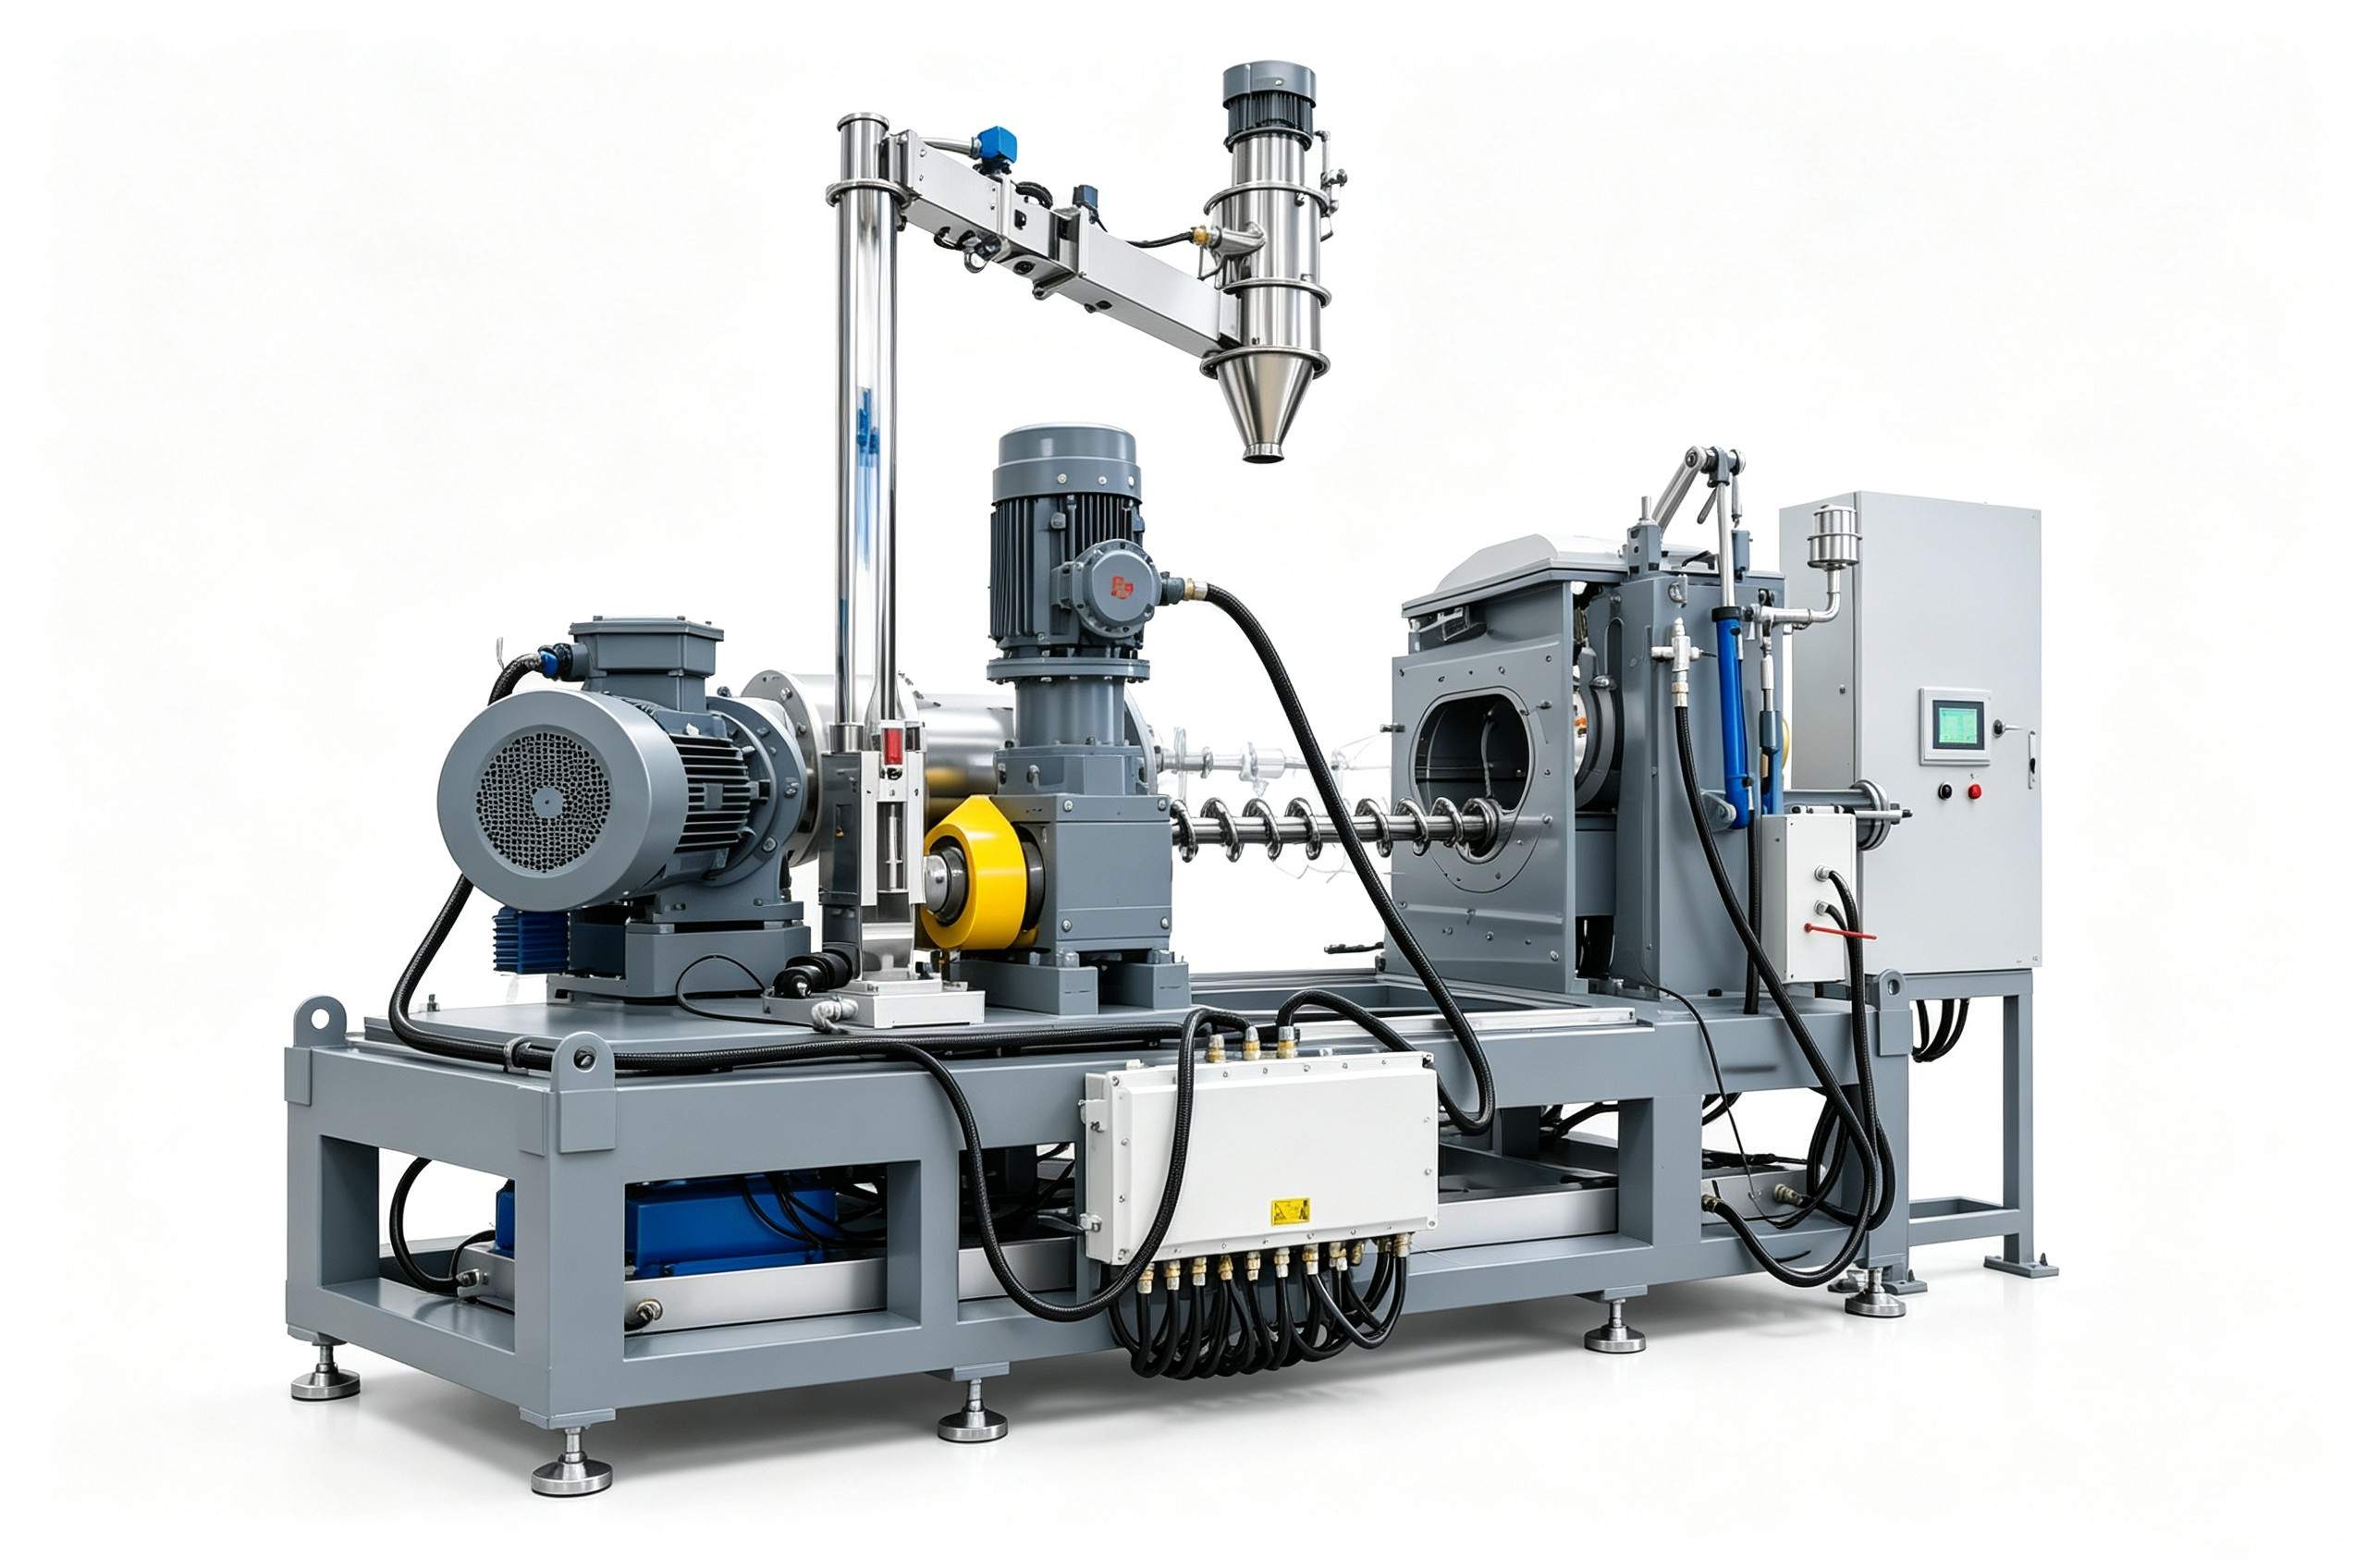
填充系數過高會打亂物料剪切節奏
很多工廠在產能緊張時,會選擇提高設備的填充系數來增加單次投料量,這種操作很容易適得其反。當腔體內物料過多時,物料無法形成有效的翻動循環,靠近轉子的物料受到過度剪切,而腔體邊緣的物料得不到足夠的捏合作用,最終出現分散不均的情況。對于填料占比高的電纜料配方,反而需要適當降低填充系數,保證物料在腔體內有足夠的運動空間,提升分散均勻度。
溫控精度偏差會引發局部塑化異常
電纜料對溫度的敏感度遠高于通用塑料,尤其是含PVC、低熔點阻燃劑的配方,對捏合混煉階段的溫度控制精度要求更高。如果設備的溫控系統偏差過大,腔體局部溫度過高會導致部分樹脂或助劑降解結團,局部溫度過低則會讓助劑無法充分熔融擴散,這些異常都會在后續造粒、擠出環節體現為晶點或麻面。溫控精度穩定的電纜料捏合混煉造粒機,能大幅減少這類因溫度波動導致的質量問題。
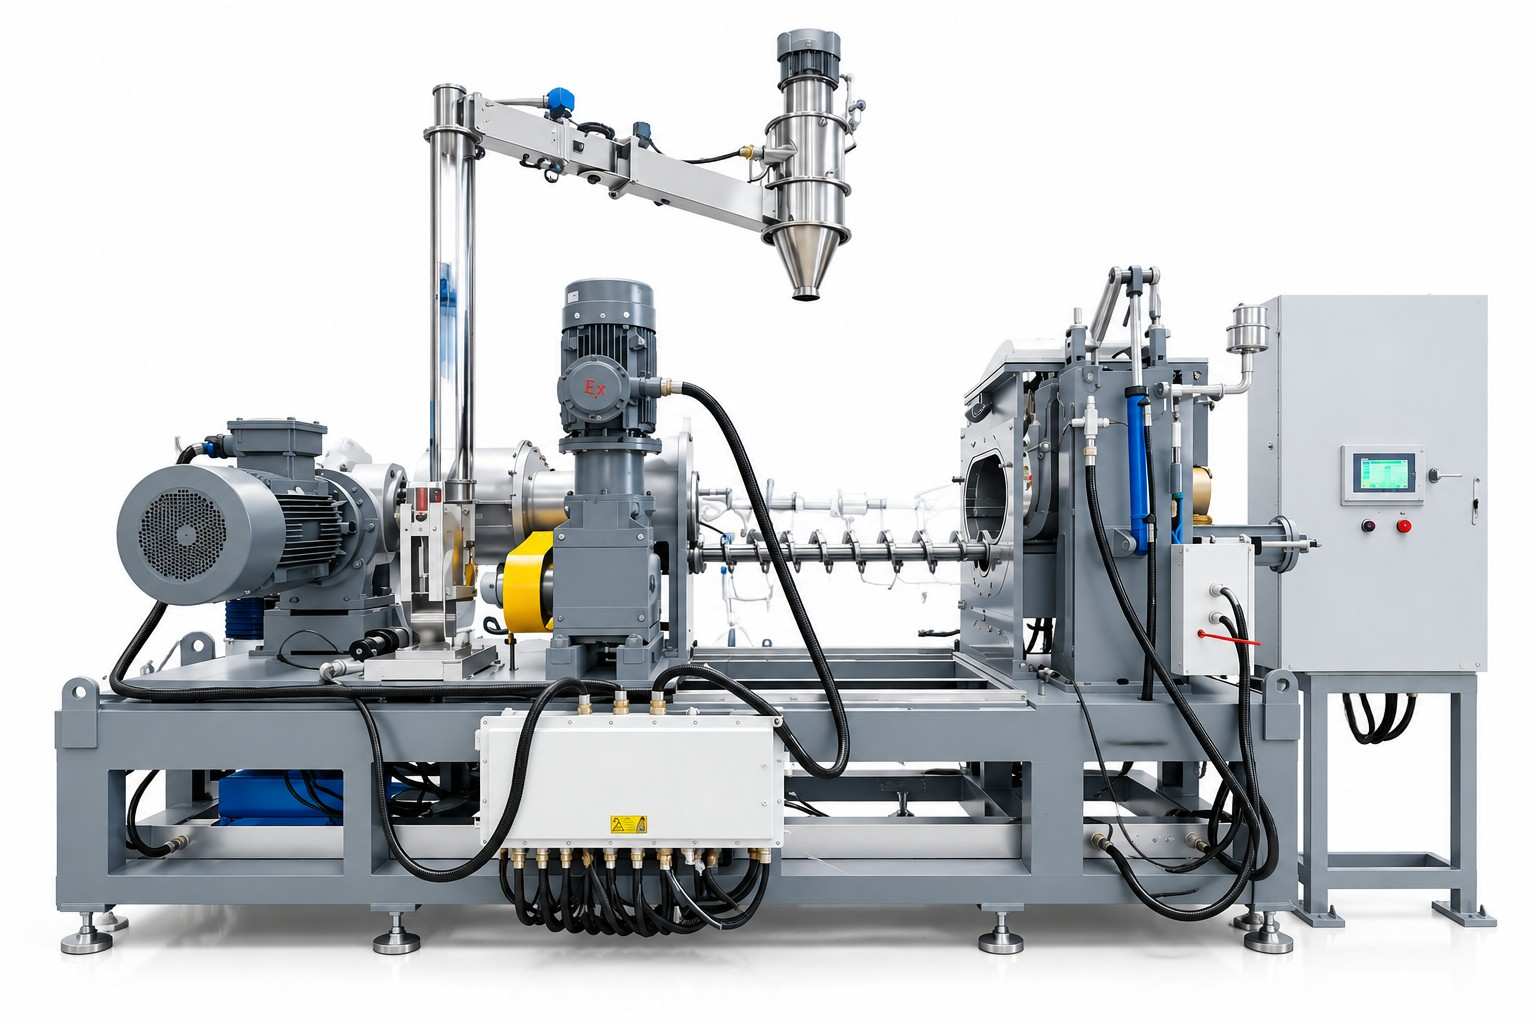
晶點問題的排查需要結合配方、設備、工藝三個層面綜合判斷,如果調整工藝參數后仍無法穩定達標,可以從設備的適配性角度進一步評估,結合自身的配方特點、產能需求選擇更匹配的設備配置。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
