

橡膠密封件混煉溫差大?先查填充系數(shù)和溫控曲線
混煉溫度忽高忽低,密封件批次穩(wěn)定性從何談起
橡膠密封件對膠料均勻性的要求極為苛刻,混煉過程中每3至5攝氏度的溫度波動,就可能反映到硫化后制品的硬度和壓縮永久變形上。許多廠家將問題歸咎于操作經(jīng)驗不足,但反復(fù)調(diào)整工藝后,溫差依然存在。此時需要審視的,往往是設(shè)備能力與工藝參數(shù)的匹配程度。本文從填充系數(shù)、混煉時間和溫控精度三個維度展開分析,幫助您定位溫度波動背后的設(shè)備與工藝原因。
填充系數(shù)設(shè)定:影響溫升曲線的第一道關(guān)口
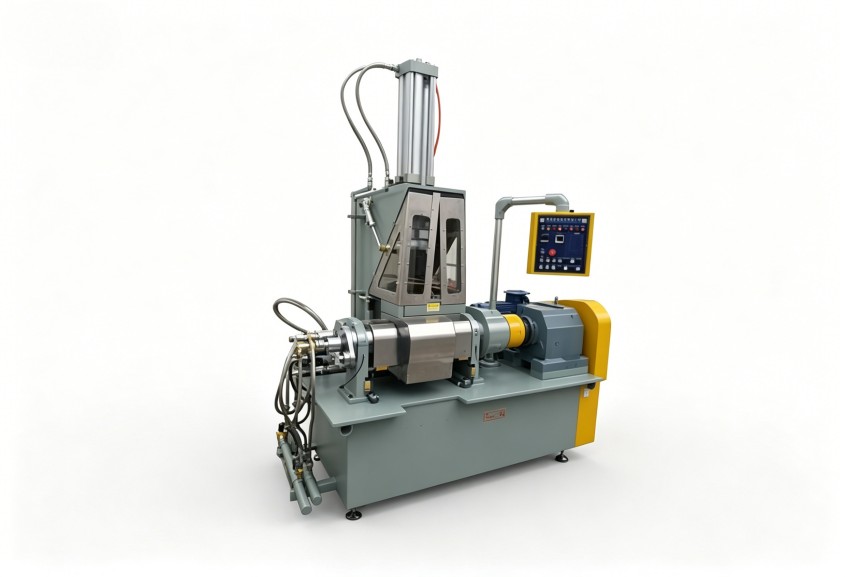
填充系數(shù)即膠料實際投入容積與密煉室有效容積之比,這一數(shù)值決定了混煉過程中膠料所受的剪切與摩擦強度。對于55L密煉機而言,填充系數(shù)偏低時,膠料在轉(zhuǎn)子與室壁間翻滾不足,生熱緩慢且不均勻;填充系數(shù)偏高,則膠料堆積導(dǎo)致局部過剪切,溫升急劇且排膠溫度難以控制。密封件配方中常見的三元乙丙膠、丁腈膠對剪切熱敏感程度不同,不能按同一比例套用。建議根據(jù)膠料硬度和門尼黏度,在設(shè)備廠家建議范圍內(nèi)進行梯度測試,找到既保證分散均勻、又不過度生熱的填充區(qū)間。
混煉時間與溫控精度:兩個容易被忽視的聯(lián)動變量
混煉時間并非越長越均勻,尤其對于密封件用膠料,過長的混煉時間會加劇氧化斷鏈,使膠料流動性漂移。合理的作法是將時間設(shè)定與溫度曲線關(guān)聯(lián),而非單純依賴計時器。當設(shè)備具備較高的溫控精度時,操作者可以通過每段混煉的溫升速率判斷填料分散進程,從而縮短冗余時間。若溫控系統(tǒng)響應(yīng)滯后,實際溫度與顯示溫度偏差持續(xù)存在,工藝參數(shù)的參考價值就大打折扣。轉(zhuǎn)子結(jié)構(gòu)、冷卻水道布局和測溫探頭位置,是判斷一臺55L密煉機溫控能力時需要重點核實的三項硬件配置。
設(shè)備調(diào)校之外:工藝管理同樣影響溫度穩(wěn)定
設(shè)備條件固定時,工藝執(zhí)行的一致性決定了批次間的溫差幅度。投料順序、每車膠料重量偏差、冷卻水溫度波動,都會在密煉室內(nèi)部轉(zhuǎn)化為額外的熱量變量。建議將每批膠料的混煉周期、排膠溫度、電流曲線納入記錄,形成可追溯的批次檔案。當溫差反復(fù)出現(xiàn)時,這些記錄能幫助技術(shù)人員區(qū)分是設(shè)備故障、原料批次差異還是操作偏差,避免盲目更換設(shè)備部件。
從設(shè)備選型階段規(guī)避溫度失控風險
如果您正在評估新增或更換55L密煉機,應(yīng)關(guān)注設(shè)備在低填充系數(shù)工況下的溫控表現(xiàn),以及轉(zhuǎn)子形狀對中低剪切區(qū)間的適應(yīng)性。密封件膠料配方多樣,一臺設(shè)備往往需要覆蓋多種硬度牌號,這對溫控系統(tǒng)的調(diào)節(jié)范圍和響應(yīng)速度提出了較高要求。選購前提供典型配方和工藝曲線,請設(shè)備廠家進行模擬或試機驗證,比單看容積參數(shù)更有參考意義。
利拿實業(yè)可根據(jù)您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。
