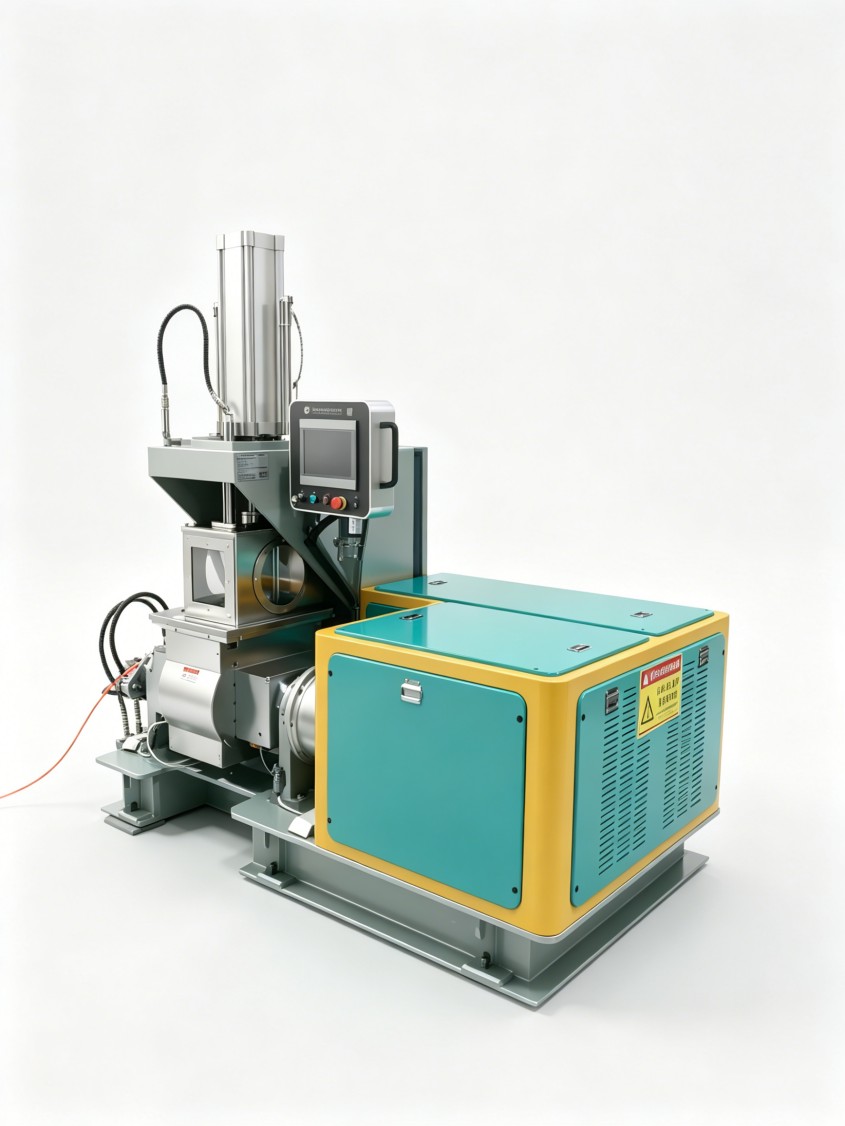
密封件密煉焦燒、混煉不均?先排查這三項參數設定
從焦燒與分散不均說起:橡膠密封件密煉的工藝參數控制
橡膠密封件混煉時出現焦燒或分散不均,很多廠家第一反應是更換設備,但問題往往出在參數設定上。混煉時間、填充系數、溫控精度這三項參數互相牽連,直接影響膠料質量和批次一致性。本文從這三方面分析排查思路,幫助您找到參數優化的具體方向,減少試錯成本。
混煉時間和焦燒只隔著一層窗戶紙
混煉時間越長,填料分散越均勻,但超過臨界點后,膠料在高溫下持續受剪切,焦燒風險急劇上升。密封件膠料中常含過氧化物或硫黃硫化體系,對溫度敏感度更高,排膠時機判斷不當就會造成整批報廢。
調整方向有三步:先觀察電流曲線是否出現二次峰值后回落;再結合測溫探頭確認排膠溫度是否逼近焦燒窗口下限;最后對比近期配方變更,判斷是否因軟化劑用量變化導致實際混煉時間需要重新標定。若無法確定合適窗口,可從縮短5-10秒逐步測試分散度變化。
填充系數不是固定值,要跟著配方和工藝走
填充系數指膠料體積與密煉室有效容積之比。橡膠密封件配方中生膠門尼黏度差異很大,EPDM、NBR、FKM的吃料行為和生熱特性完全不同。固定沿用某一填充系數,常導致低門尼膠料打滑、分散弱,高門尼膠料過載、溫升快。
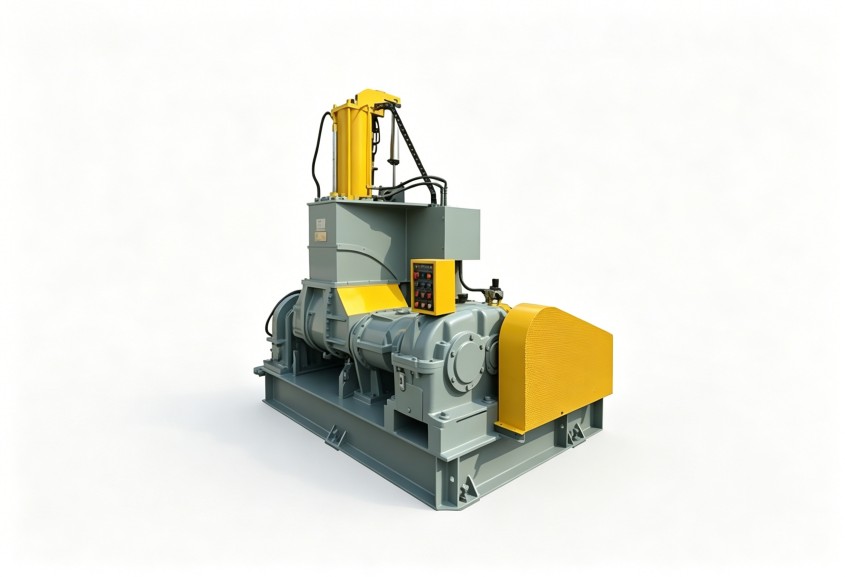
一般思路是:低門尼配方適當提高填充系數,利用物料間摩擦提升剪切效果;高門尼配方降低填充系數,給熱量釋放留出空間。同時要觀察上頂栓壓力是否穩定,壓力不足時即使調了填充系數,分散效果也難以保證。
溫控精度比冷卻能力本身更容易被低估
冷卻能力不足容易發現,但溫控精度不夠常常被忽視。所謂溫控精度,指密煉室內溫度波動能否控制在設定值附近的小范圍內。測溫點位置、轉子內腔流道設計、冷卻水流量穩定性都會影響實際控溫效果。密封件膠料對溫度均勻性要求較高,局部溫差大容易出現早期硫化點,硫化后表面出現白斑或硬度不均。
排查時可留意升溫曲線是否平滑、排膠溫度是否每批穩定。波動超過一定范圍(不同配方敏感度不同),就要檢查冷卻水路是否有堵塞或水壓波動。設備層面,測溫探頭響應速度和轉子結構決定了溫度反饋是否及時。
設備能否支撐工藝參數落地,才是最底層的問題
參數調整是軟件層面,設備本身能否精準執行是硬件前提。有些密煉機轉子設計滯后,升溫快、散熱慢,參數窗口自然很窄。利拿密煉機在轉子構型、測溫點布置和水路流道上有多年積累,目的是讓膠料在設定的工藝窗口內穩定運行,減少批次波動。設備選型時需要確認的是:你想要的參數窗口,這臺機器能否穩定重復。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。