

色母粒換產清料耗時長 可快速清料捏合造粒機結構設計解析
色母粒換產清料效率低 可快速清料捏合造粒機的配置優化方向
色母粒生產常面臨多品種、小批量訂單需求,換產時清料環節往往成為產能瓶頸——殘留物料易造成下一批次串色報廢,為清干凈反復開機空轉又會浪費原料、拉長停機時間。不少工廠誤以為清料慢只是操作手法問題,實則核心原因在于設備本身的結構設計是否適配頻繁換產的工況。以下從幾處關鍵配置入手,拆解快速清料功能的實現邏輯,幫你找準設備優化的核心方向。
缸體與轉子表面處理直接決定清料難度
傳統捏合造粒設備的缸體內壁如果存在焊縫凸起、表面粗糙度高的問題,物料容易嵌在細微縫隙中,清料時很難被完全帶出,只能靠人工刮除,既耽誤時間又可能損傷缸壁。轉子棱邊的拼接死角,同樣容易積存殘料,成為串色的主要誘因。
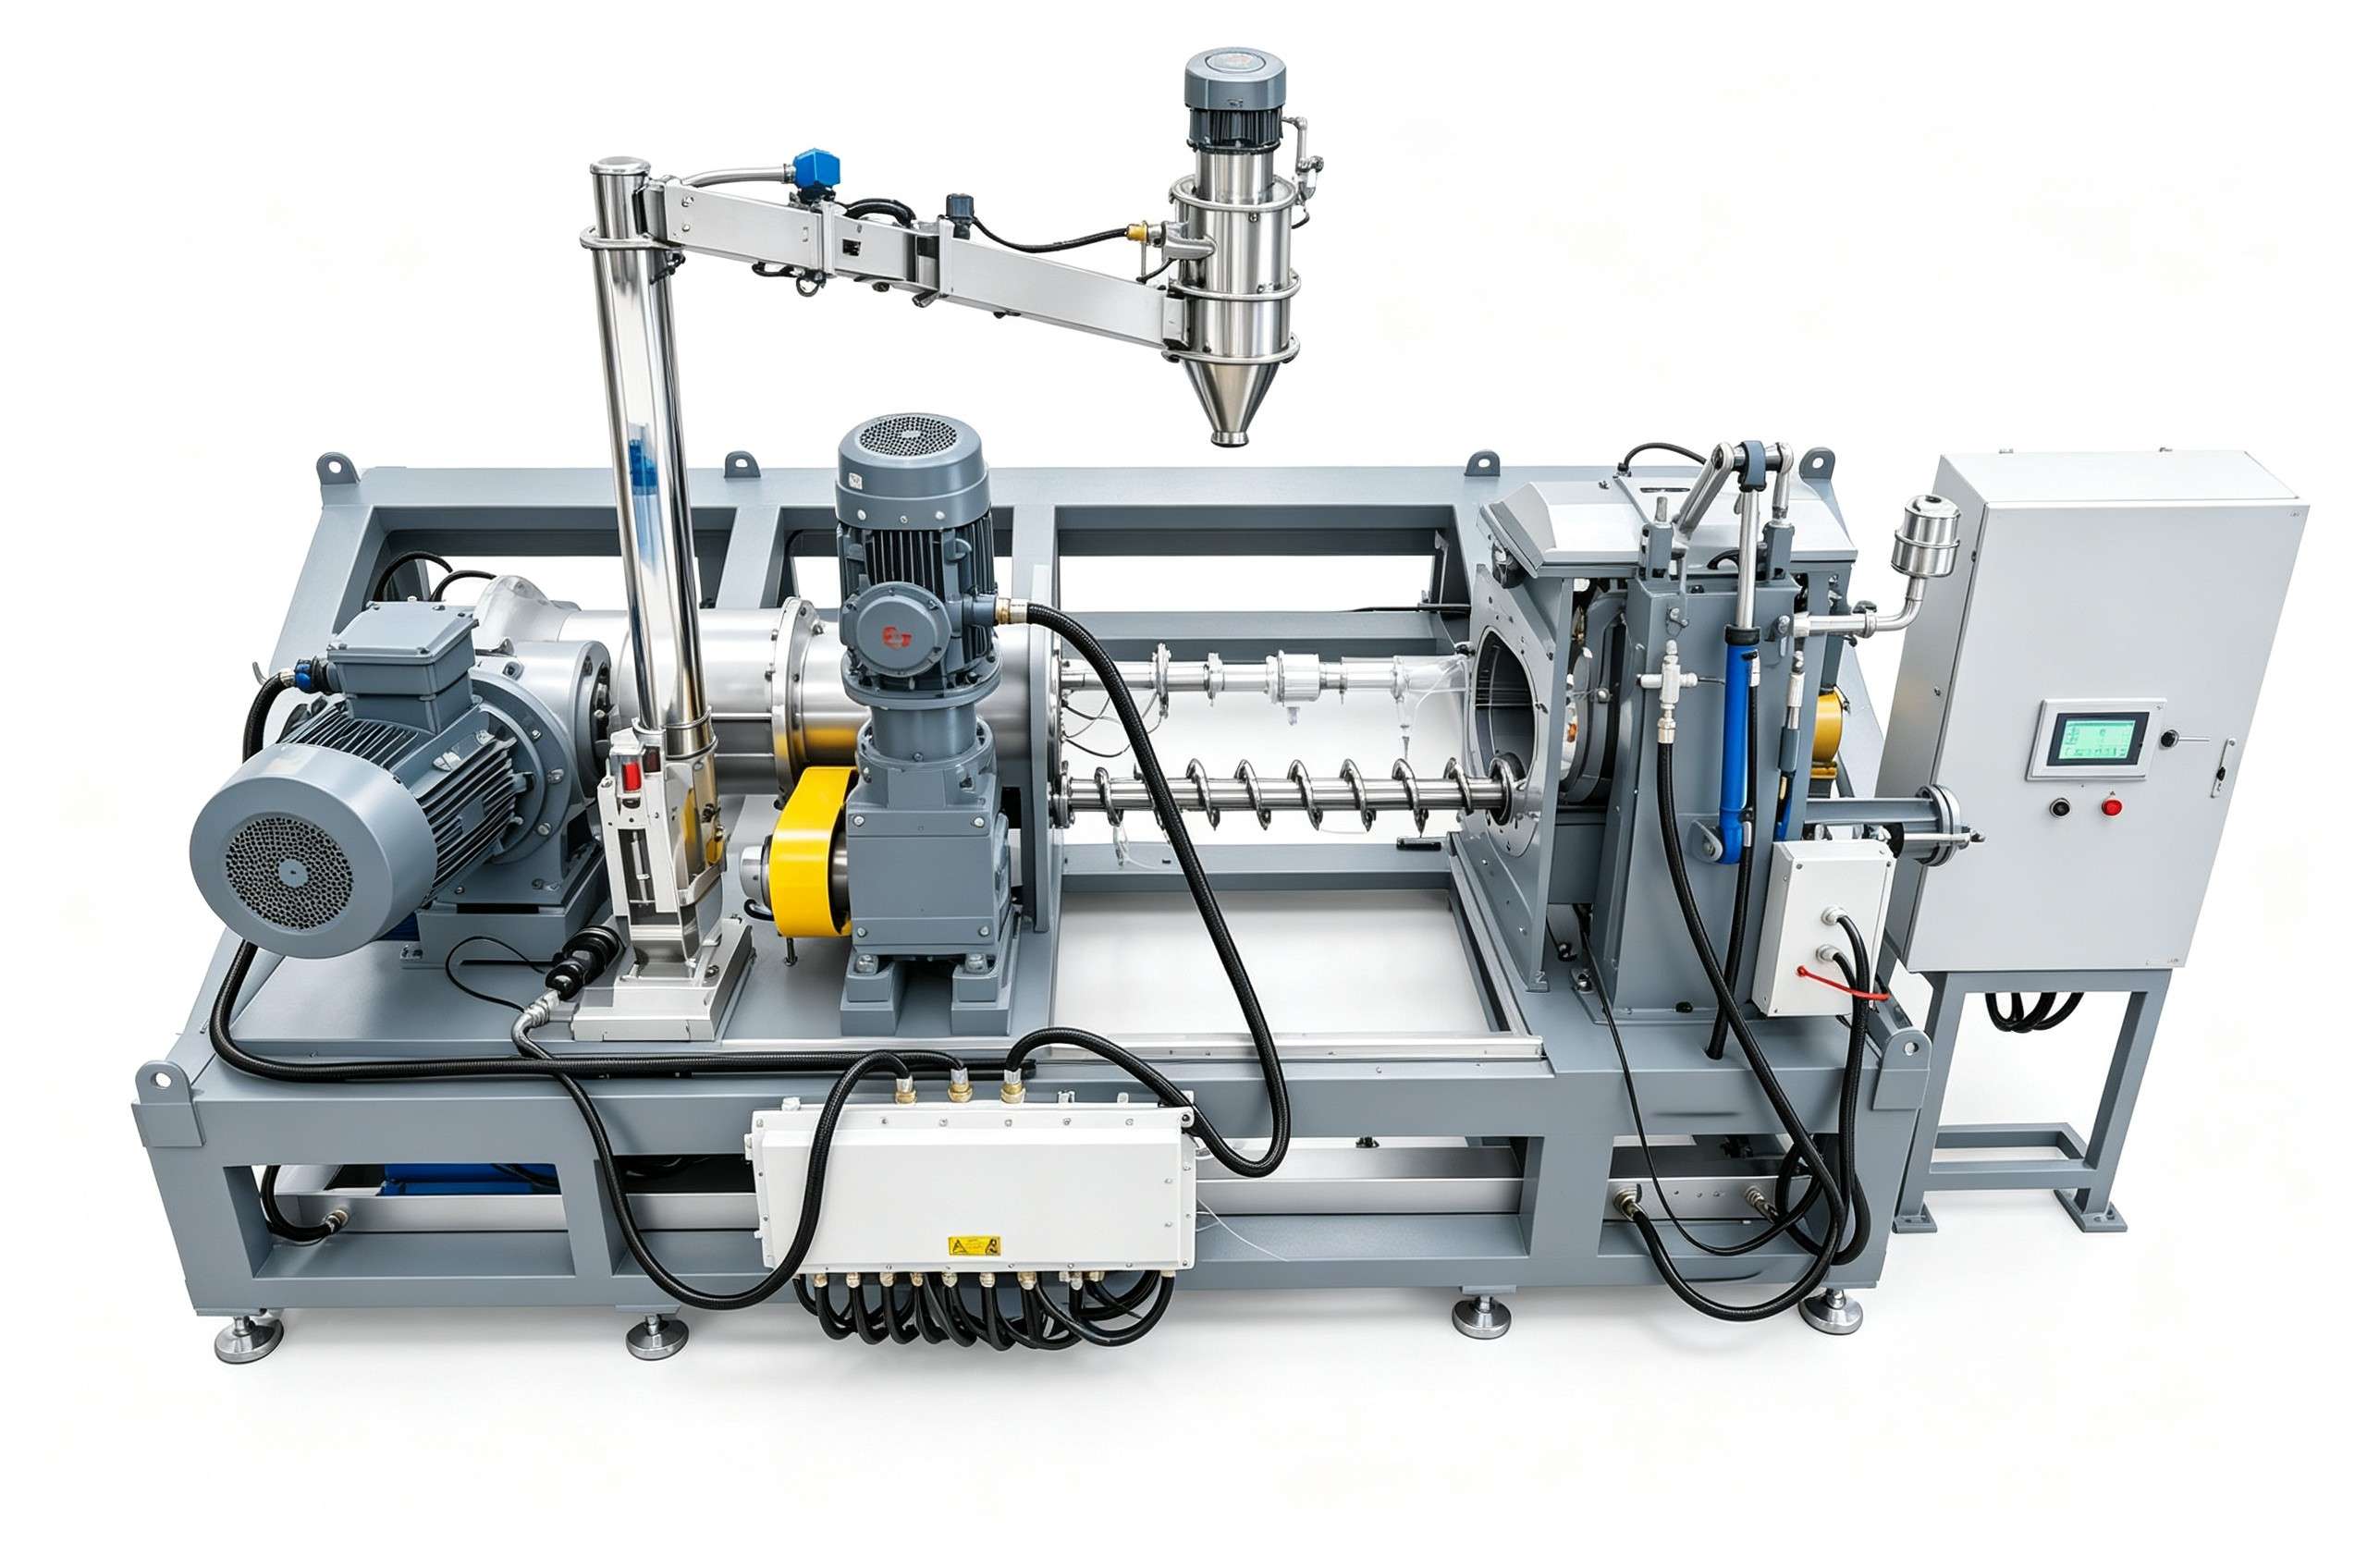
可快速清料捏合造粒機通常會對缸體內壁做鏡面拋光處理,轉子采用整體式加工工藝,盡可能減少拼接縫隙與表面凹凸點,降低物料粘附力,清料時大部分殘料能隨轉子轉動直接帶出,減少人工清理工作量。
卸料結構設計影響清料徹底性
很多工廠清料時的時間損耗,集中在卸料口的殘留清理上。傳統設備的卸料口多為窄縫式,周邊還有擋板、密封件的凸起結構,殘料容易卡在縫隙里,需要用工具反復掏挖,甚至拆解部件才能清干凈。
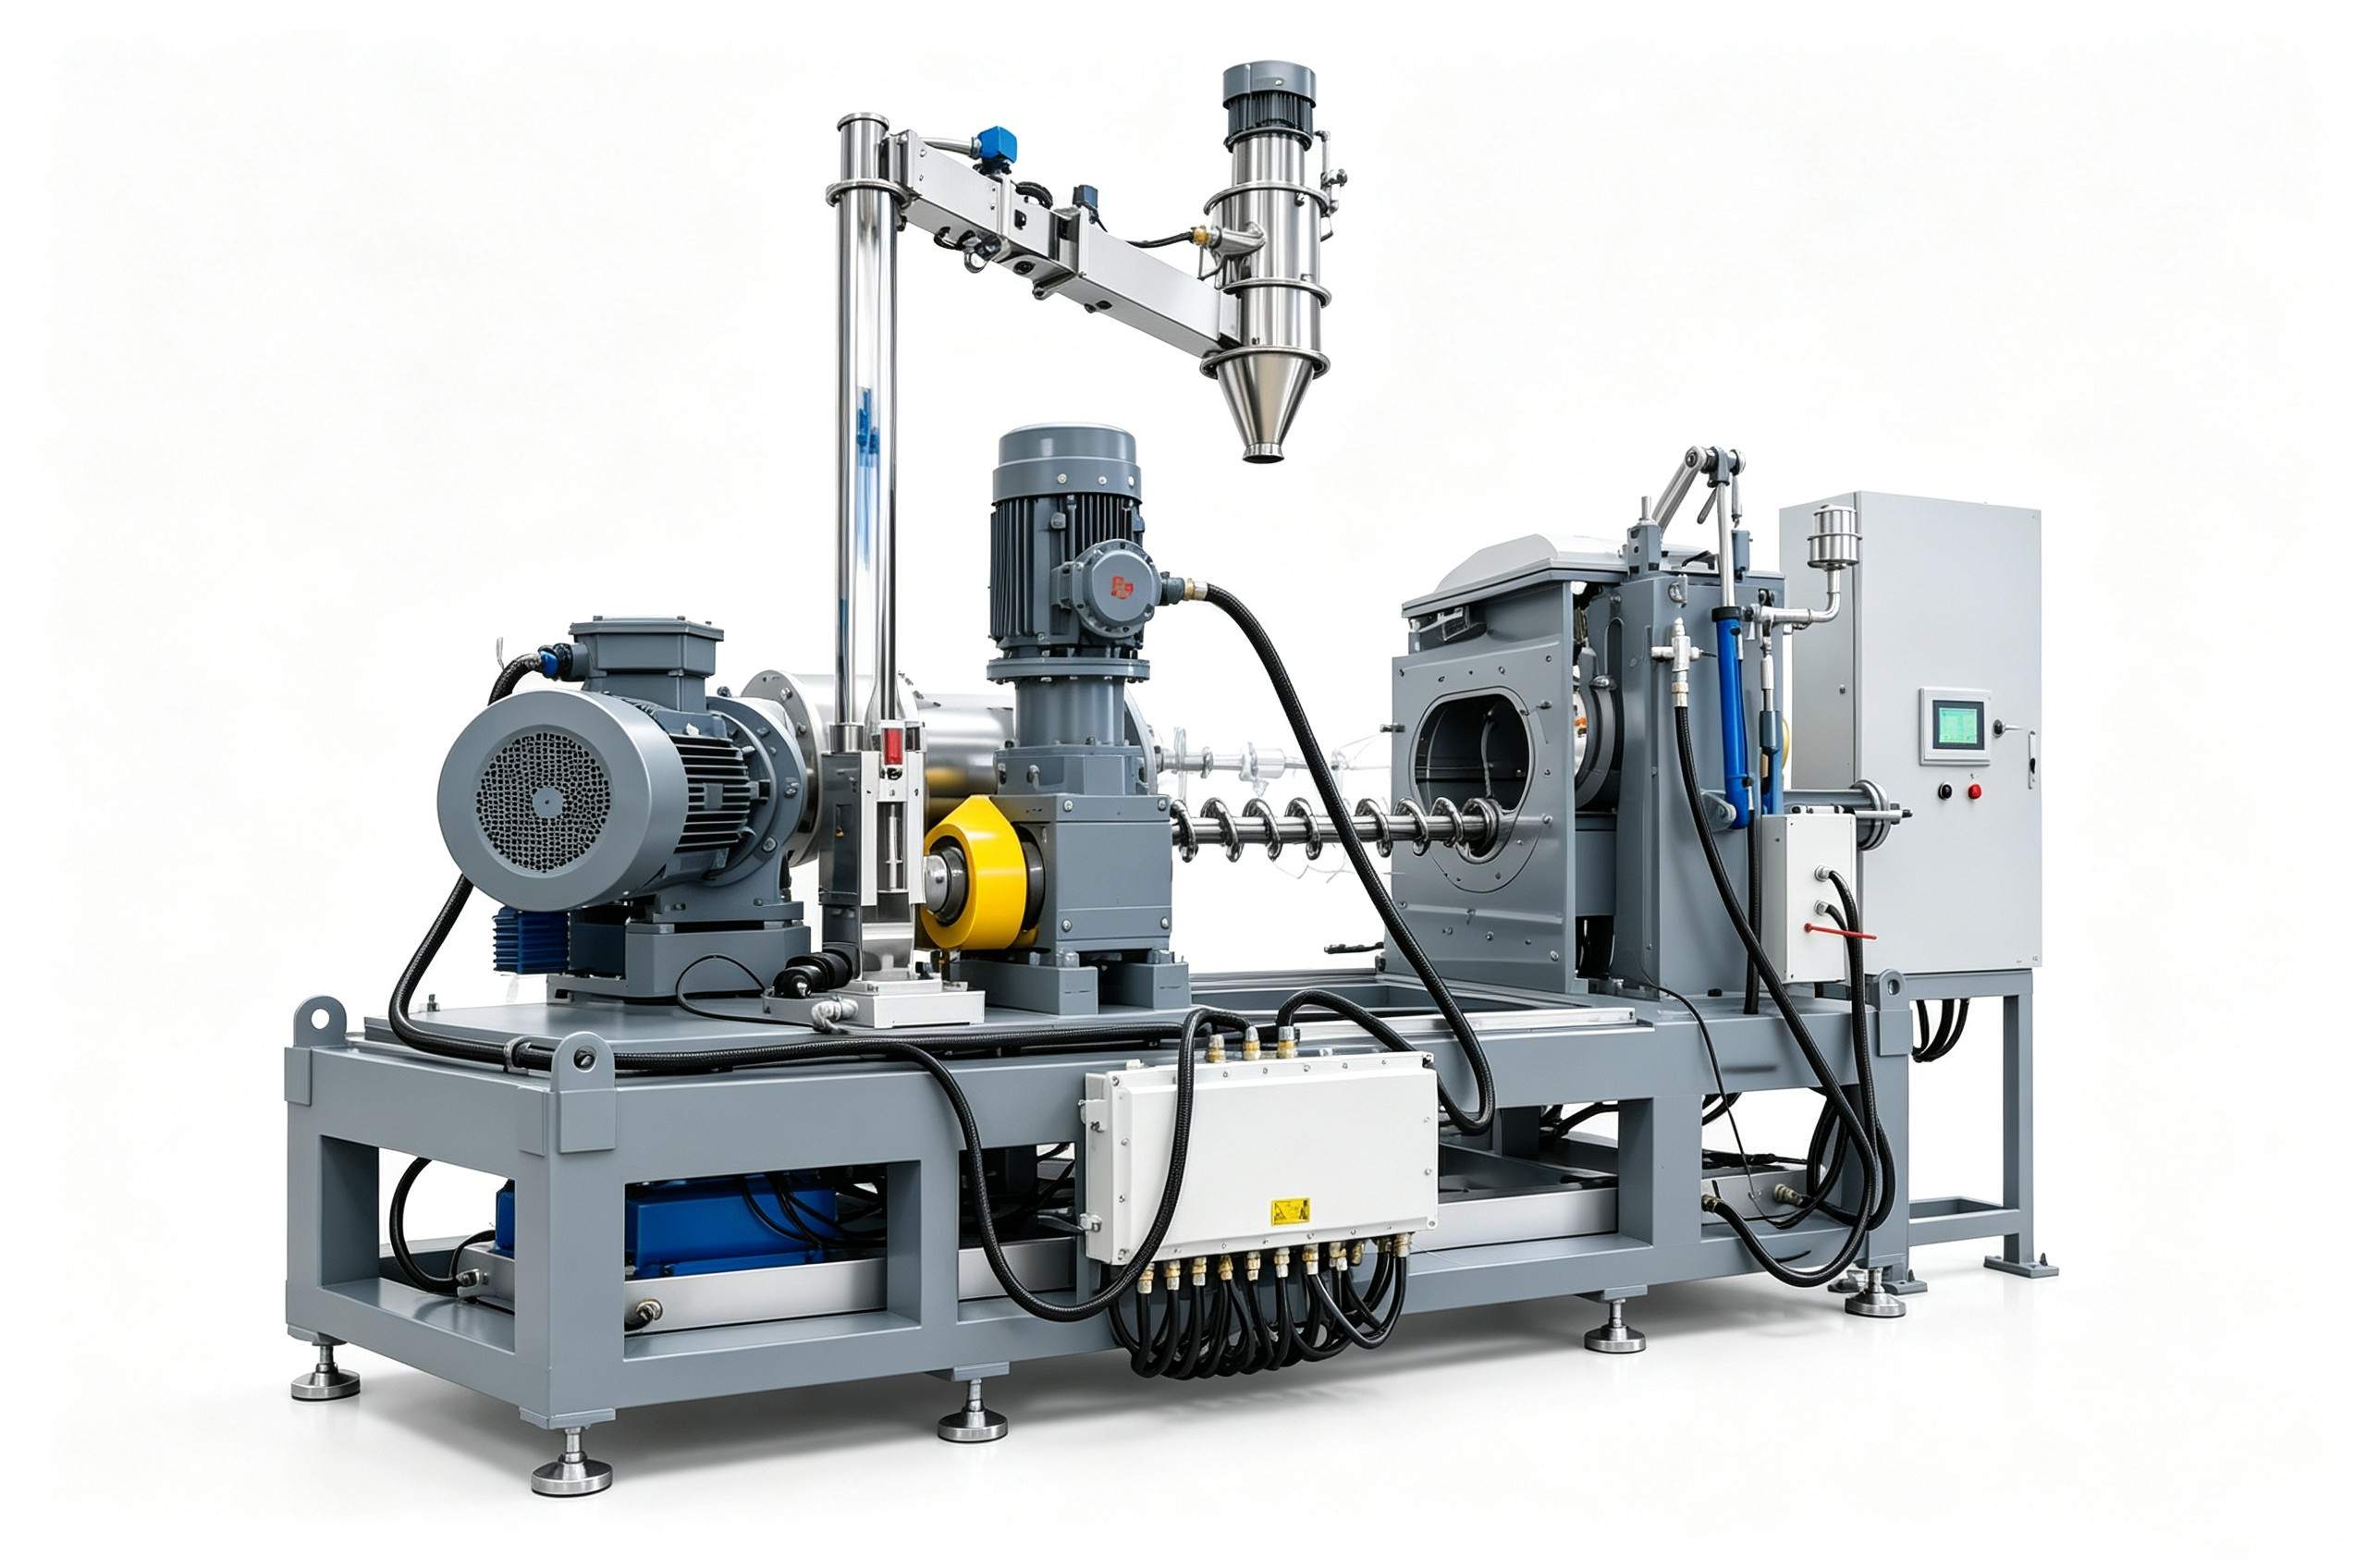
適配頻繁換產需求的設備,會采用全開式卸料結構,卸料門可大角度開啟,部分機型支持缸體翻轉,操作人員能直接接觸缸內幾乎所有角落,清理殘料的時間大幅縮短。密封件采用嵌入式平齊安裝設計,也能減少積料死角,降低清料難度。
造粒段結構需與捏合段快清性能匹配
不少工廠選型時只關注捏合缸的清料表現,忽略了后續擠出造粒段的結構設計,結果捏合缸十幾分鐘就能清完,螺桿和機筒里的殘留卻要花幾倍時間處理,拖慢整體換產節奏。
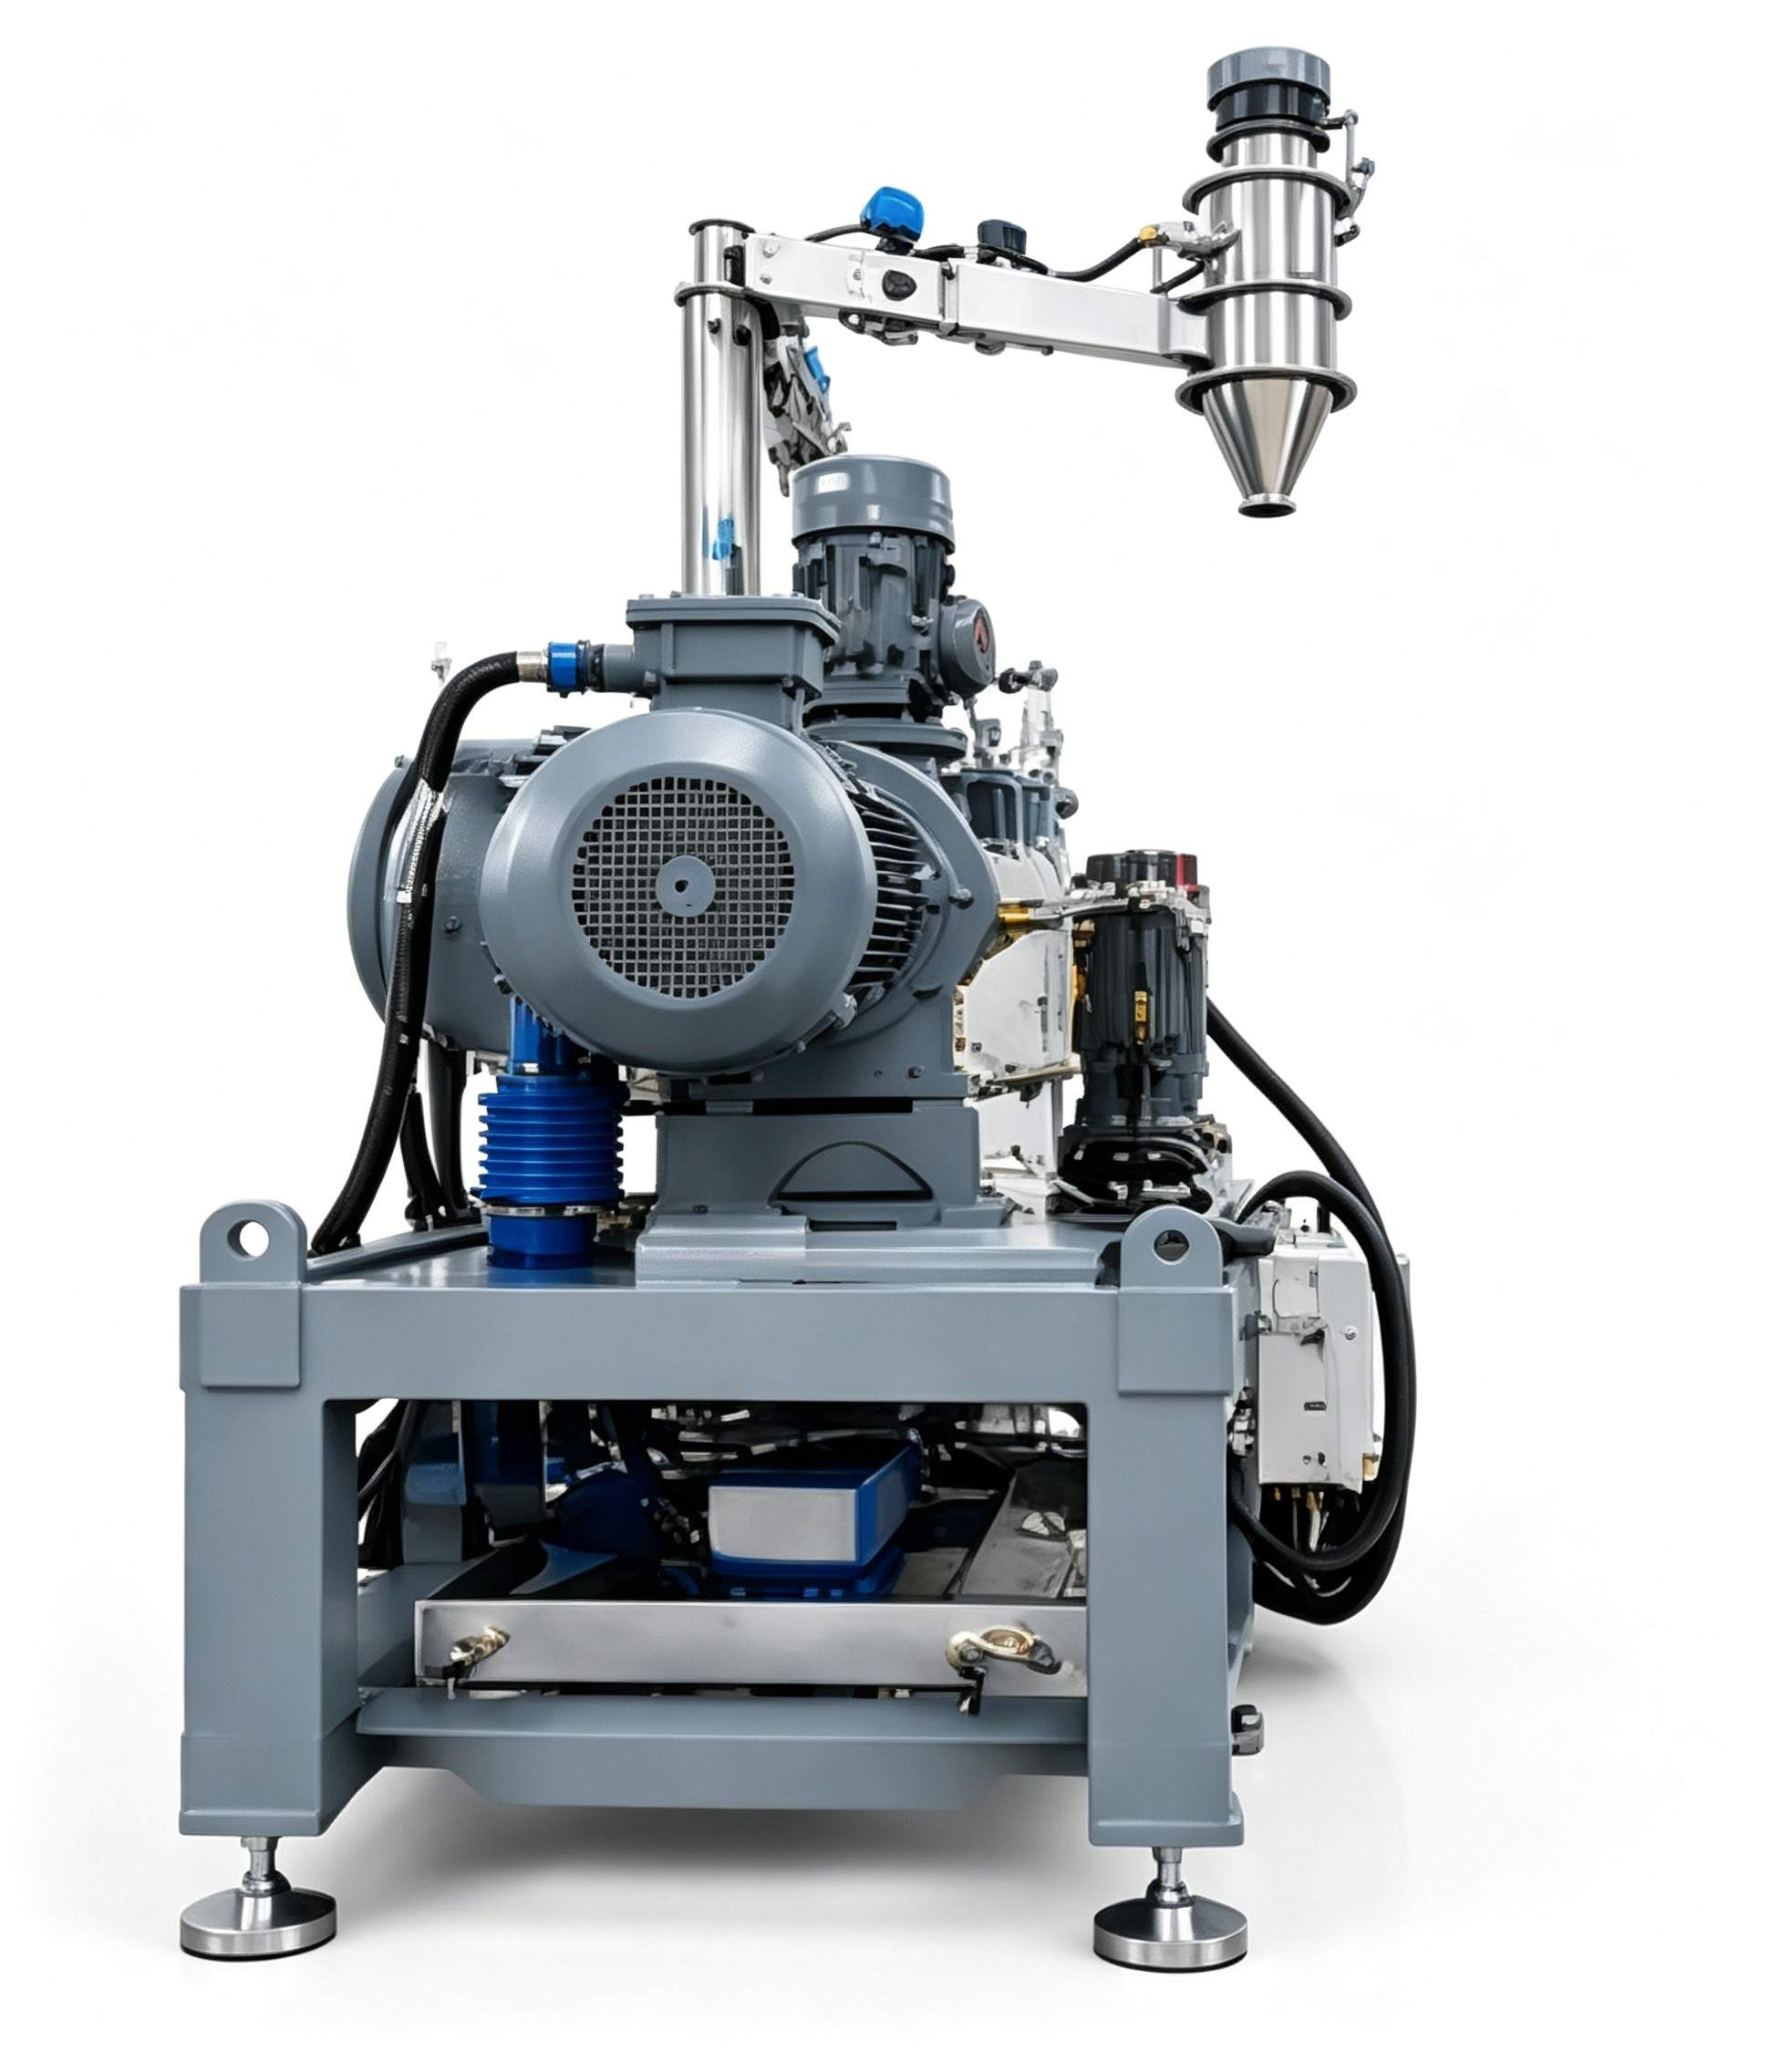
可快速清料捏合造粒機會同步優化造粒段結構,比如采用積木式螺桿設計方便拆解清理,機筒設置快開結構,螺桿表面同樣做鏡面拋光處理,減少物料掛壁可能,讓捏合、造粒兩個環節的清料效率保持同步,避免出現短板。
快清配置需結合自身生產工況選擇
不同配方體系的色母粒,清料難度差異很大——高濃度炭黑、熒光色母的粘附性強,清料難度遠高于普通淺色母粒,對設備表面處理精度、結構無死角設計的要求也更高。
不要只看設備標注的快速清料功能,要先梳理自身的常用配方、換產頻率、清料合格率標準,再核對對應的設備配置是否能滿足需求。利拿實業在對接色母粒生產客戶時,會先核實這些生產細節,再調整缸體拋光精度、卸料結構等配置,確保設備適配實際生產需求。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
