電線電纜料混煉溫度波動大?PLC控制精度守住品質下限
密煉機PLC控制如何穩住電線電纜料的批次一致性
電線電纜料的混煉品質,很大程度取決于溫度軌跡是否貼近工藝窗口。絕緣料一旦局部過熱,PVC易降解放出氯化氫,XLPE則可能提前交聯,最終反映為絕緣電阻不合格或表面粗糙。不少廠家以為密煉機PLC控制只是把啟停操作自動化,真正決定批次穩定性的,是溫控精度、時間參數與填充系數之間的協同邏輯。下面從這三個維度拆解關鍵環節,幫助您判斷現有設備的控制系統能否支撐工藝要求。
PLC控制不是“自動開關”,而是混煉邏輯的控制核心
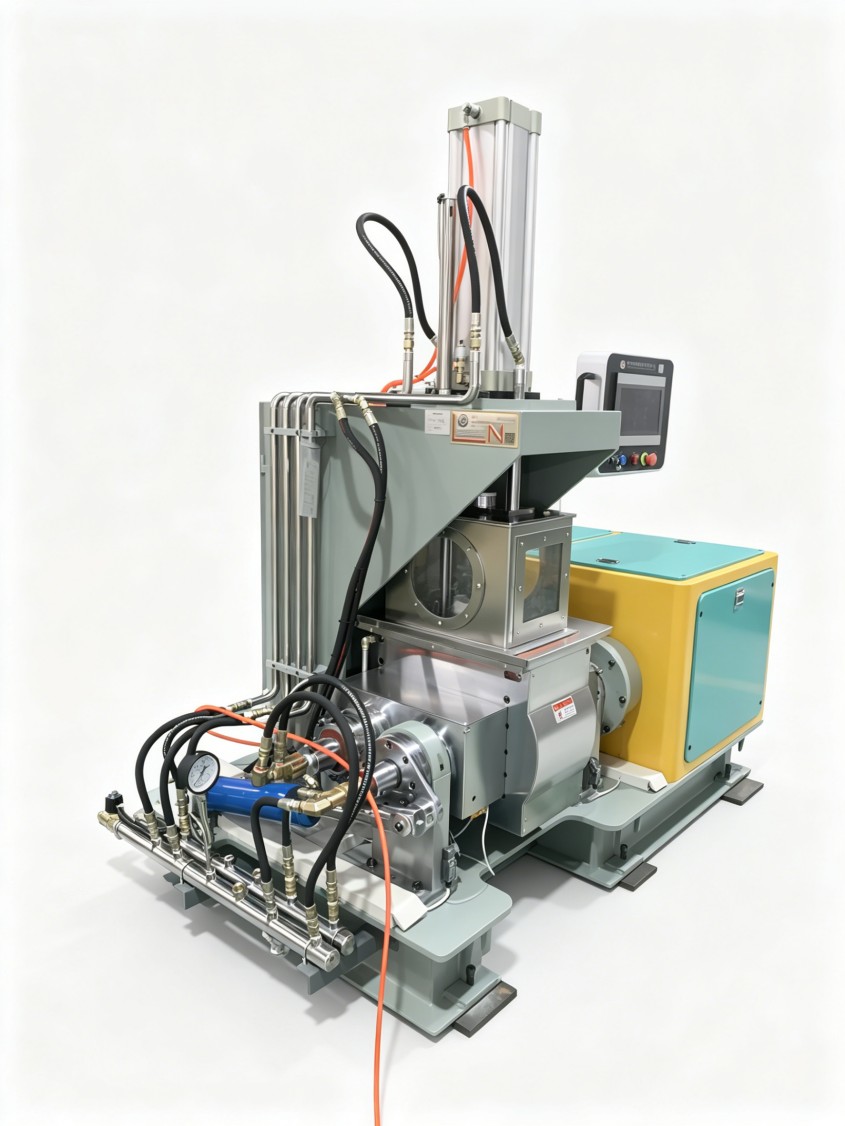
密煉機PLC控制的核心價值,在于把溫度、電流、轉速、時間等信號統一匯入程序,由系統判斷何時卸料、何時調節冷卻水流量、轉子速度如何跟隨膠料狀態變化。對電線電纜料這類高填充配方,膠料塑性變化快,手動操作很難保證每鍋一致。PLC控制用可復現的邏輯代替經驗判斷,讓每鍋料都沿同一套規則運行,這是穩定品質的第一步。
評價控制系統,可從三個維度入手
第一個是溫控精度:傳感器響應速度與控制閥動作精度共同決定溫度波動范圍。第二個是時間參數:混煉時間、翻煉時間的設定粒度,直接影響批次間重現性。第三個是填充系數:配方容量與設備容積的匹配度,決定了膠料在密煉室內的翻滾狀態,也決定了PLC程序能否有效介入。三個維度環環相扣,選型時不能只看單項指標。
電線電纜料生產,溫度波動如何被PLC控制化解?
PVC電纜料、半導電屏蔽料等體系,升溫過快會導致配方組分降解,溫度偏低又會讓增塑劑吸收不勻。借助密煉機PLC控制,可實現分段式溫度管理:混煉初期利用摩擦生熱快速升溫,中后期自動啟用冷卻回路抑制峰值,同時通過電流反饋判斷膠料塑化程度,提前調整轉子速度。溫度軌跡基本重合后,擠出流動性、體積電阻率都會更穩定,每批線纜料的性能波動明顯收窄,廢料率也隨之下降。
控制系統選型,建議多問三個具體問題
第一問程序是否開放,能否根據新配方修改控制邏輯;第二問溫度采集通道數量與反饋速度,這決定控溫的精細程度;第三問是否具備歷史數據存儲,便于追溯每鍋生產記錄。這些細節直接影響設備在未來配方調整中的適應能力。利拿實業依托自身在橡塑設備領域的研發積累,可結合線纜料工藝特點針對性優化控制邏輯,幫助客戶在混煉環節實現更高一致性。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。