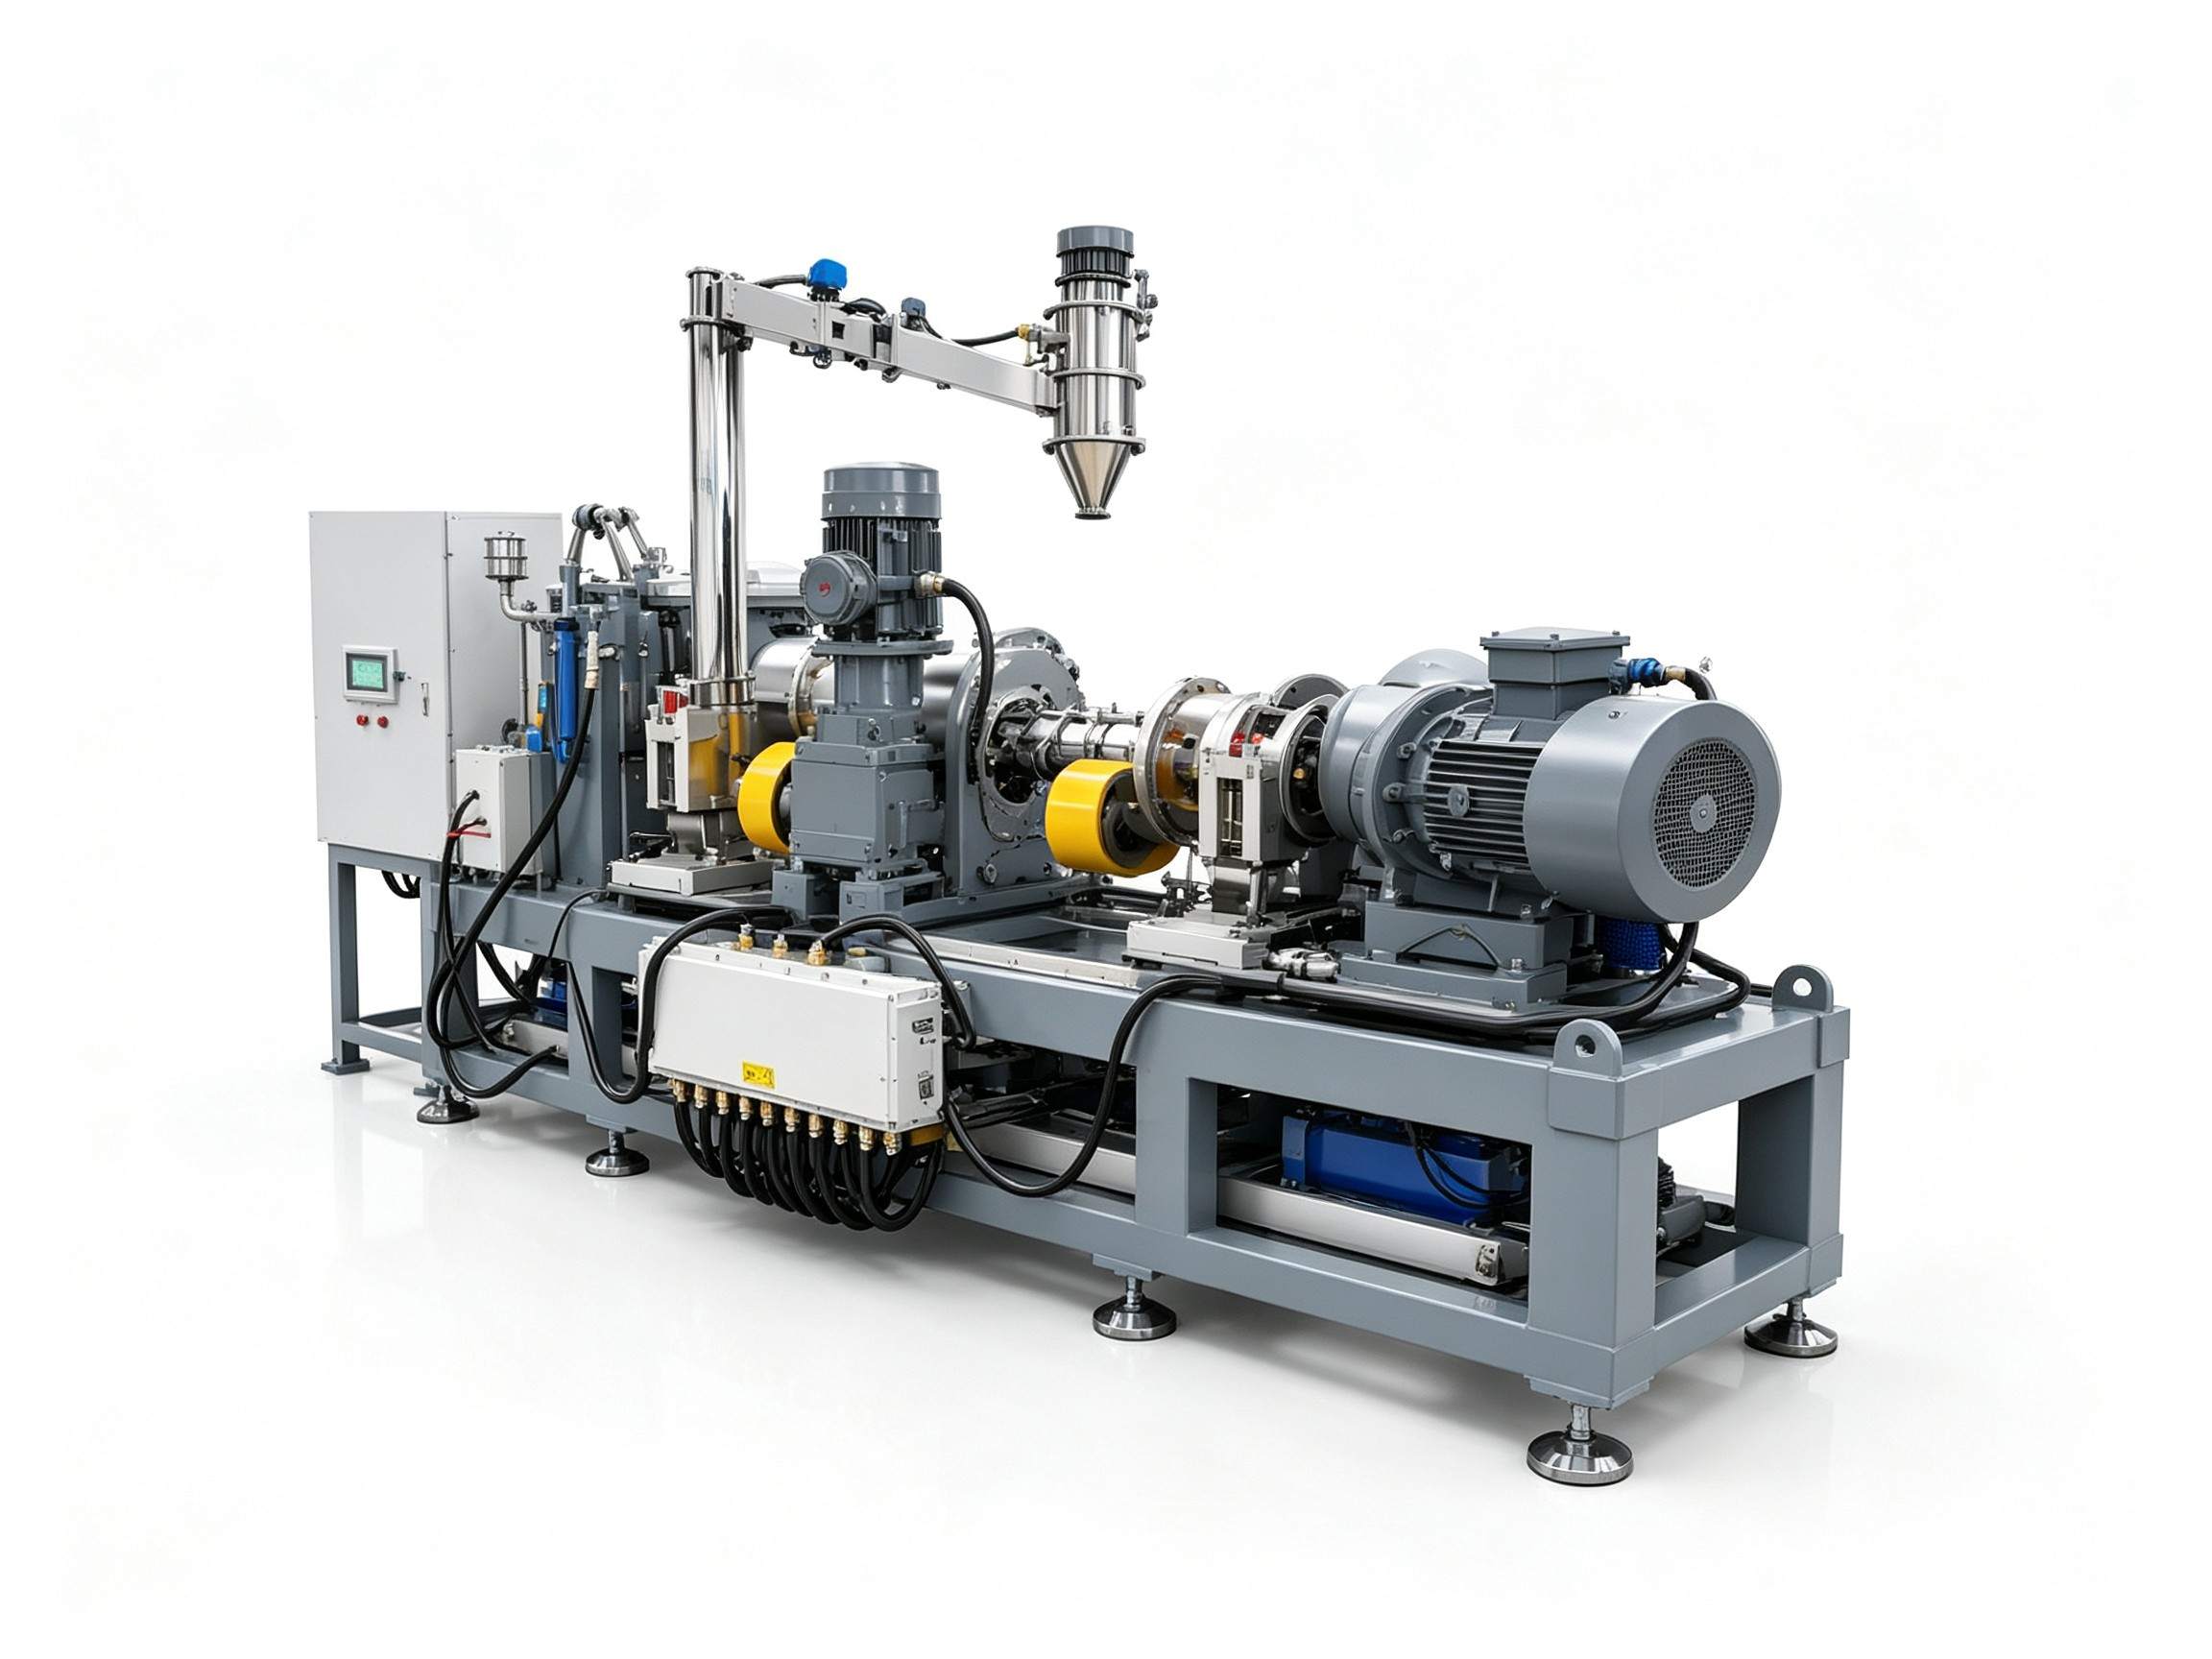
塑料改性高填充母粒分散不均 捏合造粒一體機選型方向
塑料改性用高填充母粒捏合造粒一體機選型的工藝參數參考
塑料改性領域的高填充母粒生產,常因填充料占比高、與基體樹脂相容性弱,出現分散不均、性能波動的問題,直接拖累成品合格率與訂單交付效率。不少企業選型時只看設備容積與產能標稱,忽略工藝參數的適配性,導致設備到位后反復調試仍達不到預期。下面從三個工藝相關維度,梳理選型時的判斷邏輯。
填充系數需匹配填充比例與物料形態
高填充母粒的填充料占比通常較高,物料形態既有粉狀也有粒狀,如果設備填充系數設計不合理,要么料量不足空轉浪費產能,要么物料過滿導致剪切力無法均勻傳遞,分散效果不達標。捏合造粒一體機的捏合段與造粒段填充邏輯不同,不能僅用總容積判斷產能。粉狀填充料占比高的配方,捏合段需預留足夠的物料蓬松空間,避免溢料或混煉死角;粒料占比高的配方,可適當提升填充利用率。高填充母粒捏合造粒一體機的捏合腔結構設計,直接決定了合理填充系數的范圍。
溫控精度直接影響母粒性能與外觀穩定性
高填充母粒生產中,溫度波動會導致基體樹脂塑化不均勻,不僅影響填充料的分散包覆效果,還可能造成母粒色澤不均、熱性能下降。很多企業選型時只關注加熱功率大小,卻忽略了溫控的響應速度與分段控制精度。捏合段需要配合剪切生熱調整外部溫控,保證樹脂處于合適的塑化狀態;造粒段則要根據出料速度動態調整溫區設置,避免顆粒粘連或脆化。
混煉時長要平衡分散效果與生產效率
高填充母粒的混煉時間過短,填充料無法充分被樹脂包覆,容易出現團聚現象;時間過長則可能導致樹脂降解,反而降低母粒綜合性能。一體化設備捏合、造粒連續化生產,可減少中間轉運的溫降與物料污染,但對混煉時長的可調性要求更高。高填充母粒捏合造粒一體機的連續化生產模式,對混煉時長的精準控制要求更高。選型時要確認設備的轉子轉速可調范圍、捏合段出料控制方式,確保能根據不同配方調整物料停留時間,平衡分散質量與效率。
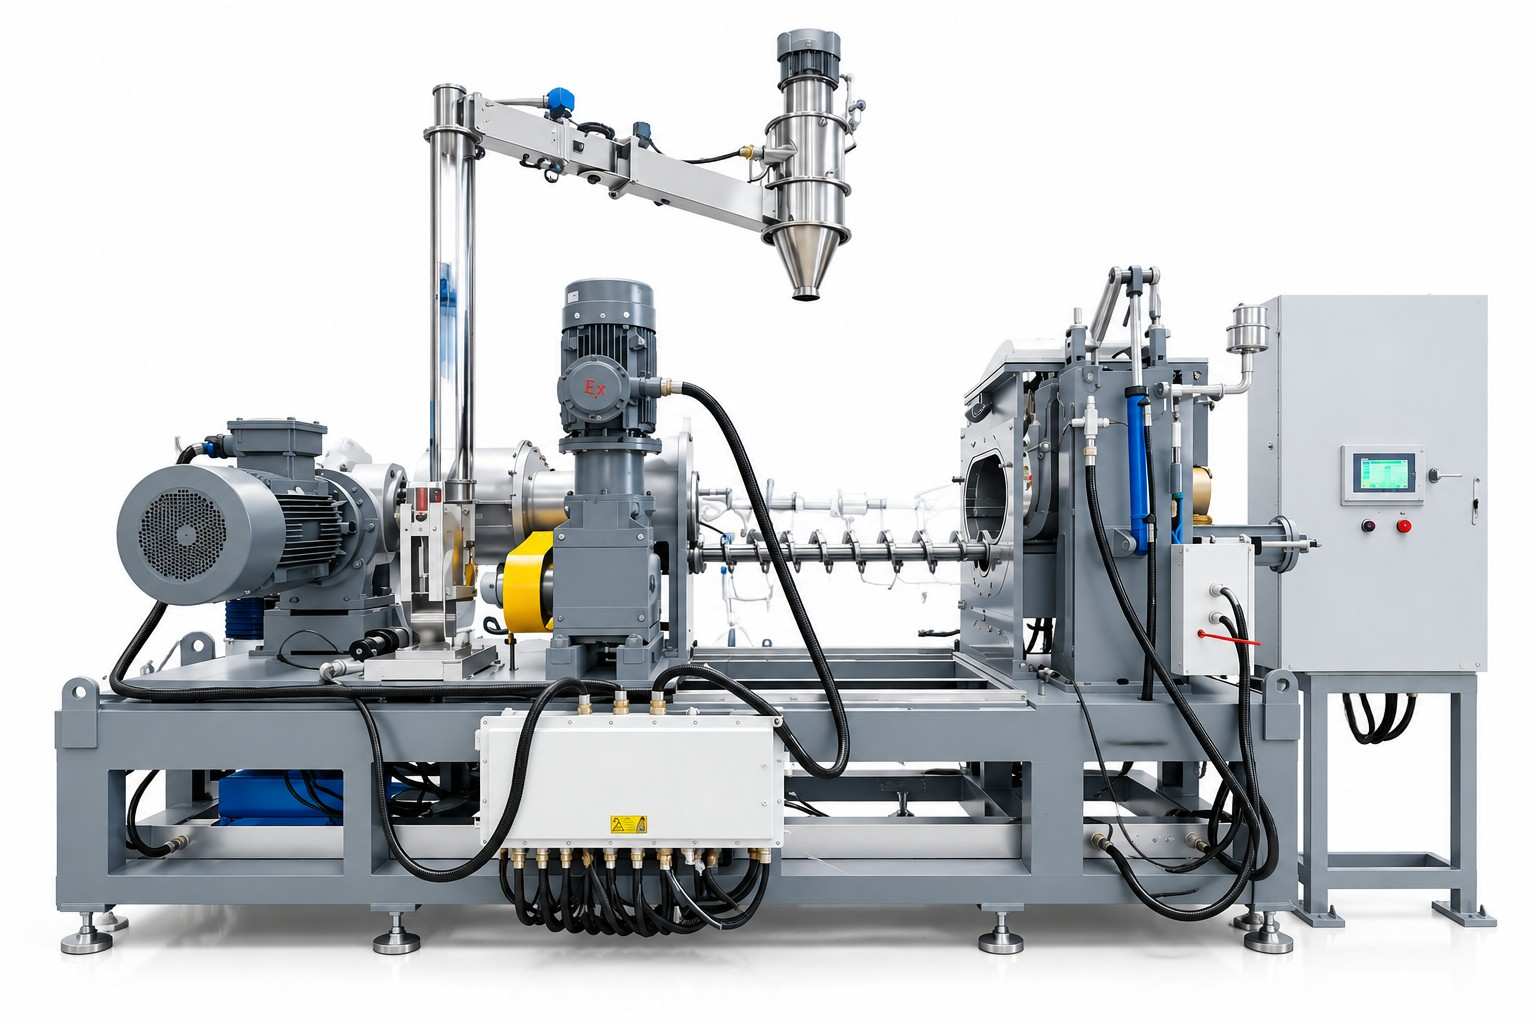
選型前需明確核心配方與產能需求
高填充母粒的配方體系差異較大,不同填充種類、樹脂基料、下游應用對設備的工藝要求完全不同,沒有通用的適配方案。不少企業選型時只對比標稱產能與設備價格,忽略自身配方的適配性,導致設備投產后反復改造,反而增加綜合成本。選型前最好梳理清楚核心配方的填充比例、物料形態、預期產能及下游性能要求,提供給設備方才能得到更貼合實際的方案。利拿實業支持全流程非標定制化方案,可根據客戶需求調整設備的工藝參數適配范圍。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。