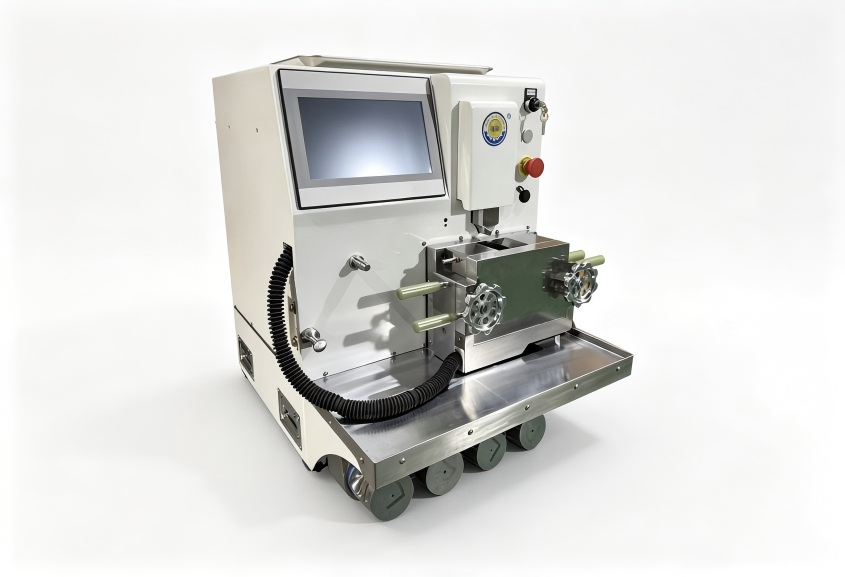
小型密煉機混煉密封件膠料溫控不穩?先看這兩個環節
轉子結構與溫控回路:小型密煉機混煉密封件膠料穩定的關鍵
橡膠密封件生產對膠料均勻性和可塑性要求較高,混煉環節一旦出現溫度波動,后續硫化時容易產生焦燒或局部欠硫。不少廠家把問題歸因于操作經驗不足,反復調整工藝參數后仍難改善。實際上,小型密煉機的溫控波動往往先從硬件層面埋下隱患,再在特定膠料配方下被放大。下文從轉子結構和溫控回路兩個維度拆解,幫助您定位排查方向。
轉子構型如何影響膠料溫升
密煉機混煉過程中,熱量主要來自轉子棱對膠料的剪切與擠壓。轉子棱頂間隙偏大時,膠料在棱頂區域的剪切速率下降,局部升溫慢而整體混合不均;間隙過小則剪切熱集中,膠料表面容易過熱。對于密封件常用的高丙烯酸酯膠、氟膠等粘彈性較高的膠種,這種影響更加明顯。因此,當小型密煉機出現溫控不穩時,應先核對轉子棱頂間隙是否處于合理范圍,并確認轉子表面是否存在磨損或包膠現象。若磨損導致間隙分布不均,單純調低轉速或縮短混煉時間并不能真正解決問題。
溫控回路比設定溫度更值得檢查
設定溫度只是目標值,實際效果取決于溫控回路能否及時帶走多余熱量。小型密煉機常見的溫控薄弱點有兩個:一是冷卻水道內壁結垢,導致換熱效率下降;二是溫控閥響應滯后,水溫波動后無法快速回調。密封件膠料混煉周期較短,溫控閥每次動作慢幾秒,就可能造成出片溫度偏差。建議定期檢查冷卻水流量和進回水溫差,并觀察溫控閥在負載狀態下的實際動作頻率。若溫差偏大或動作異常,應優先處理溫控回路,而不是繼續調整混煉時間。
現場排查與設備選型的銜接
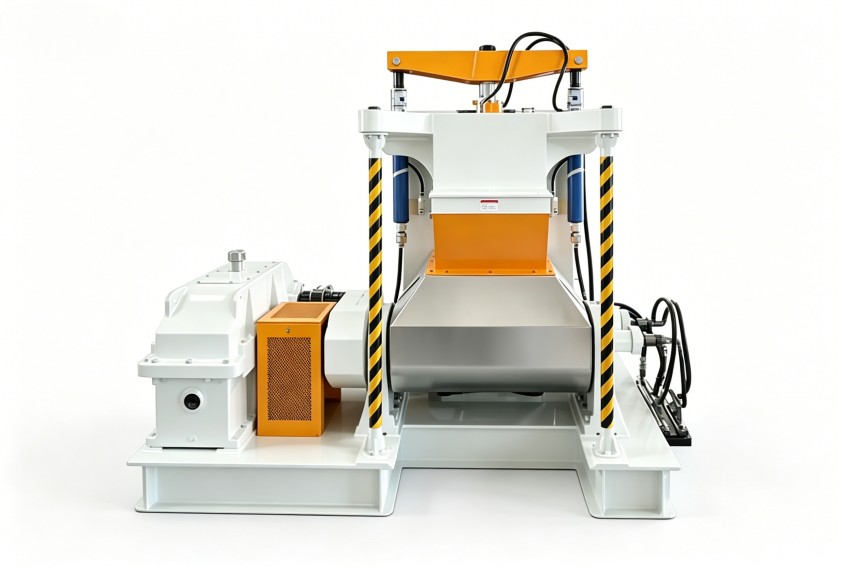
當硬件狀態正常但溫控精度仍達不到工藝要求時,需要把視野拉回設備選型層面。小型密煉機并非容積越小越好控制,同一容積下,轉子構型、溫控通道設計以及混煉室材質都會影響溫度場的均勻性。密封件生產批次多、膠種切換頻繁,設備還應具備快速清料和溫控參數記憶功能,以減少換膠時的調試損耗。供應商能否提供針對膠種特性的混煉室配置建議,也直接影響設備投用后的穩定表現。
混煉環節的穩定性,決定了密封件產品的一致性和廢品率。如果您正被類似問題困擾,可從轉子狀態和溫控回路兩方面先做排查。如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。