

色母粒老是有色點(diǎn)?捏合機(jī)配螺桿擠出造粒的分散邏輯
高填充色母粒色點(diǎn)反復(fù)出現(xiàn)?捏合機(jī)帶螺桿擠出造粒的分散邏輯
色母粒廠最頭疼的投訴,往往不是顏色偏差,而是制品表面的色點(diǎn)、條紋,或下游過濾網(wǎng)堵得快。這類問題多半不在配色環(huán)節(jié),而在混煉分散:顏料團(tuán)聚體沒有被真正打開,后面怎么調(diào)配方都補(bǔ)救不了。不少工廠的第一反應(yīng)是延長(zhǎng)混煉時(shí)間,結(jié)果能耗上去了,色點(diǎn)依舊。本文從捏合與螺桿的分工、關(guān)鍵工藝參數(shù)、高填充配方的配置要點(diǎn)三個(gè)層面拆解,幫你定位產(chǎn)線的真正短板。
捏合腔管分散,螺桿段管什么
捏合機(jī)帶螺桿擠出造粒這套組合,核心思路是把"分散"與"排料成型"分開,又無縫銜接。捏合腔內(nèi),轉(zhuǎn)子對(duì)物料反復(fù)剪切、折疊、擠壓,把顏料團(tuán)聚體逐層打開,讓載體樹脂充分潤(rùn)濕每一顆顏料粒子——分散質(zhì)量在這里定型。腔體底部的螺桿則趁物料仍處于塑化狀態(tài),將其連續(xù)推出、初步成條,直接對(duì)接切粒。
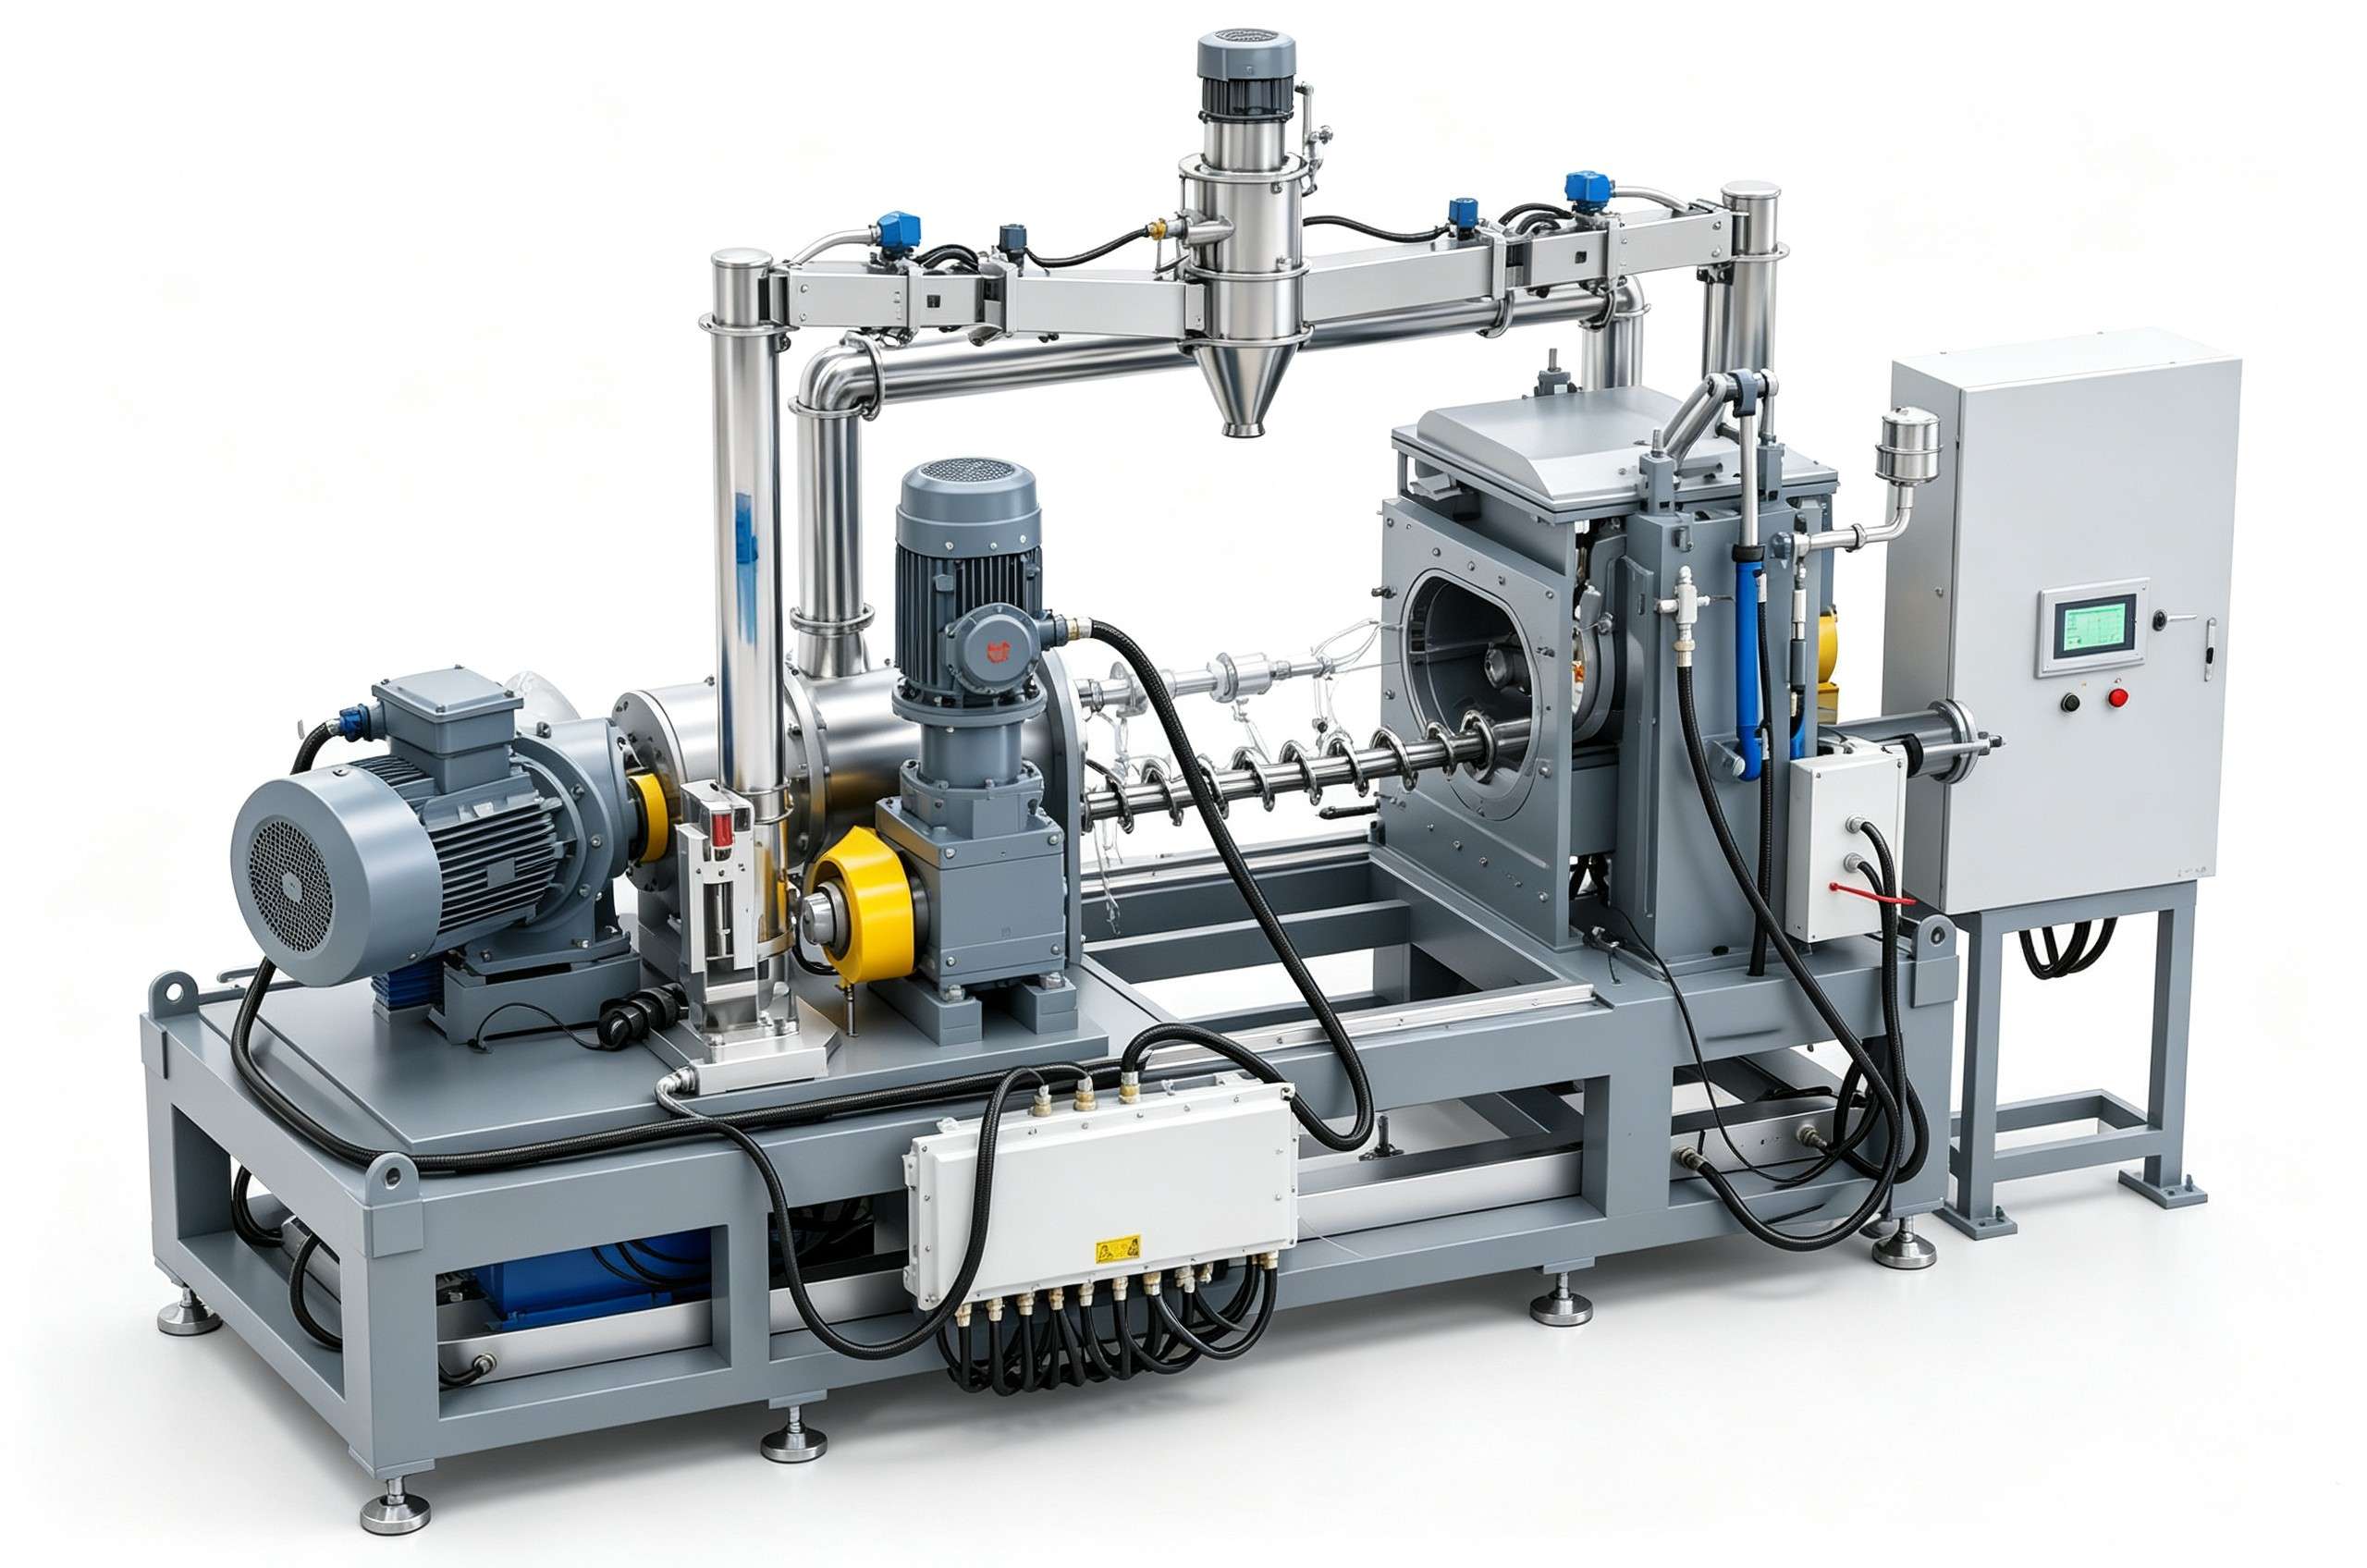
對(duì)色母粒生產(chǎn)來說,這種結(jié)構(gòu)有兩個(gè)直接好處:一是全程密閉,炭黑等粉體不外揚(yáng),車間環(huán)境和物料損耗都好控制;二是省去轉(zhuǎn)運(yùn)環(huán)節(jié),高填充、高黏度的物料不會(huì)中途降溫結(jié)塊。
分散好不好,先看三個(gè)工藝參數(shù)
填充系數(shù),即裝料量占腔體容積的比例。裝少了,物料在腔內(nèi)打滑,剪切效率驟降;裝多了,頂部物料參與不到循環(huán),形成"死角料"。高填充配方尤其需要通過試料找到合適區(qū)間。
混煉溫度的窗口更窄。溫度偏低,樹脂黏度高、剪切強(qiáng),但電機(jī)負(fù)荷和轉(zhuǎn)子磨損同步加劇;溫度偏高,潤(rùn)濕雖然加快,卻可能引起載體降解或顏料變色。腔體溫控精度,直接決定批次間色差是否穩(wěn)定。
排料時(shí)機(jī)常被輕視。物料到達(dá)分散終點(diǎn)后應(yīng)盡快排出,拖延意味著過煉——不僅浪費(fèi)能耗,已分散的顏料還可能重新聚集。螺桿轉(zhuǎn)速與捏合節(jié)拍也要匹配,避免腔底積料。
高填充配方,配置上要盯住幾處
捏合機(jī)帶螺桿擠出造粒用于高填充配方時(shí),對(duì)設(shè)備是實(shí)打?qū)嵉目简?yàn),選型重點(diǎn)看三處:
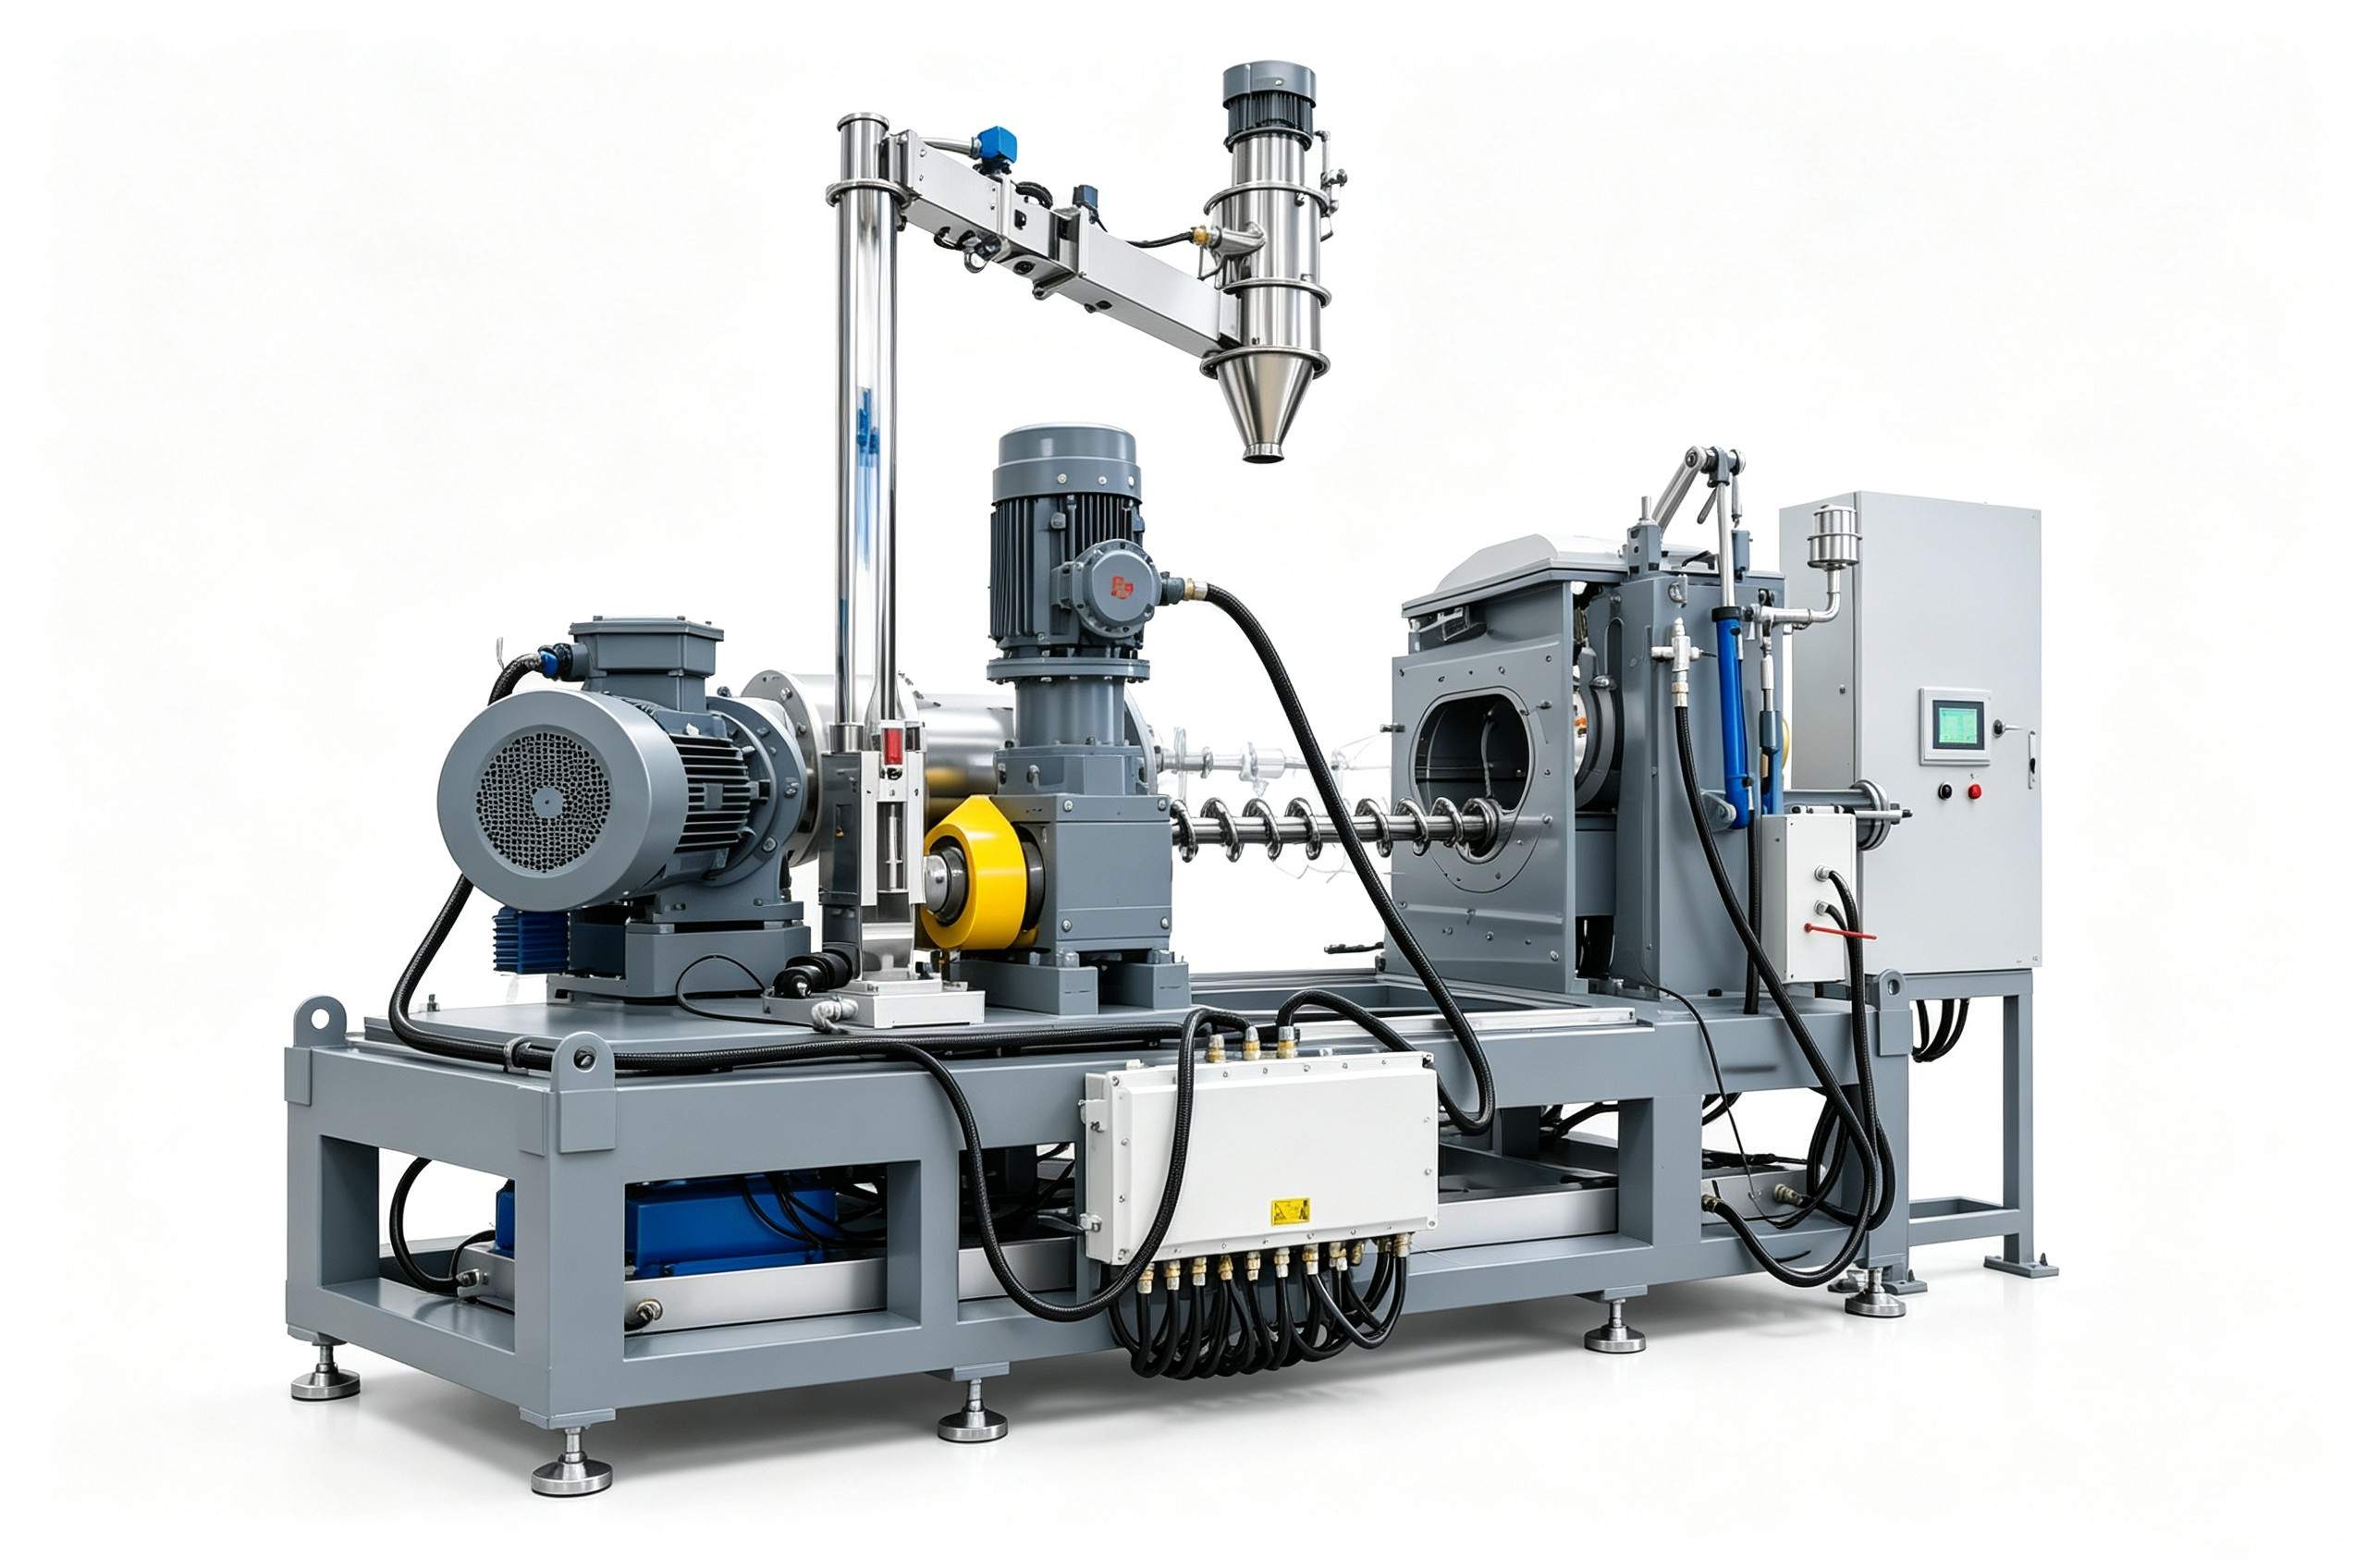
- 轉(zhuǎn)子結(jié)構(gòu)與表面處理:高填充物料阻力大,轉(zhuǎn)子的剪切棱設(shè)計(jì)決定分散效率,耐磨處理決定大修周期。
- 分區(qū)溫控能力:剪切生熱集中,腔體能否快速移走熱量,關(guān)系到溫度曲線的穩(wěn)定。
- 螺桿輸送能力:高填充物料流動(dòng)性差,螺桿要有足夠的輸送能力,保證連續(xù)排出、不返料、不積料。
以利拿實(shí)業(yè)的捏合造粒方案為例,可針對(duì)高填充工況對(duì)轉(zhuǎn)子型式、溫控分區(qū)與螺桿參數(shù)做組合定制,支持按配方非標(biāo)調(diào)整。
選型時(shí)容易被忽略的兩件事
一是只看容積、不問填充系數(shù)的適配范圍。同樣標(biāo)稱容積的設(shè)備,處理高填充物料時(shí)的有效工作容積可能差不少。二是忽視換色清機(jī)的便利性。色母粒廠換色頻繁,腔體是否便于清理、螺桿能否排盡殘料,直接影響換色時(shí)間和交叉污染風(fēng)險(xiǎn)。這些細(xì)節(jié)沒法只看樣本參數(shù),建議在試料環(huán)節(jié)實(shí)地驗(yàn)證。
如需結(jié)合您的具體膠種配方、產(chǎn)能要求和生產(chǎn)工況評(píng)估方案,可與利拿實(shí)業(yè)技術(shù)團(tuán)隊(duì)進(jìn)一步溝通。
