

高填充陶瓷料清機(jī)難?液壓開合捏合造粒一體機(jī)的開合與卸料設(shè)計(jì)
液壓開合捏合造粒一體機(jī):從開合機(jī)構(gòu)與腔體設(shè)計(jì)看清機(jī)效率
做陶瓷注射成型喂料的企業(yè)常遇到同一個麻煩:氧化鋯、氧化鋁這類高填充物料混煉后容易粘附在腔體死角,換一批料要停機(jī)清理很久;清不干凈又會污染下一批,影響燒結(jié)后的尺寸一致性。很多工廠選型時只盯著捏合功率和容積,卻忽略了開合方式與卸料結(jié)構(gòu)——恰恰是這兩項(xiàng)配置決定了清機(jī)效率。本文從液壓開合機(jī)構(gòu)、捏合轉(zhuǎn)子配合、造粒段銜接三個維度,拆解這類一體機(jī)的結(jié)構(gòu)設(shè)計(jì),幫助您判斷設(shè)備是否真正適配陶瓷粉末工況。
陶瓷粉末混煉,為什么卡在"清理"這一步
陶瓷注射成型用的喂料,粉體填充比例高,混煉時還要加入蠟基或塑基粘結(jié)劑,整鍋物料粘度大、附著力強(qiáng)。一批料卸完,腔壁、轉(zhuǎn)子根部和卸料口往往掛著殘料。殘料清不凈,下一批的成分就會偏移,燒結(jié)收縮率和成品尺寸隨之波動。
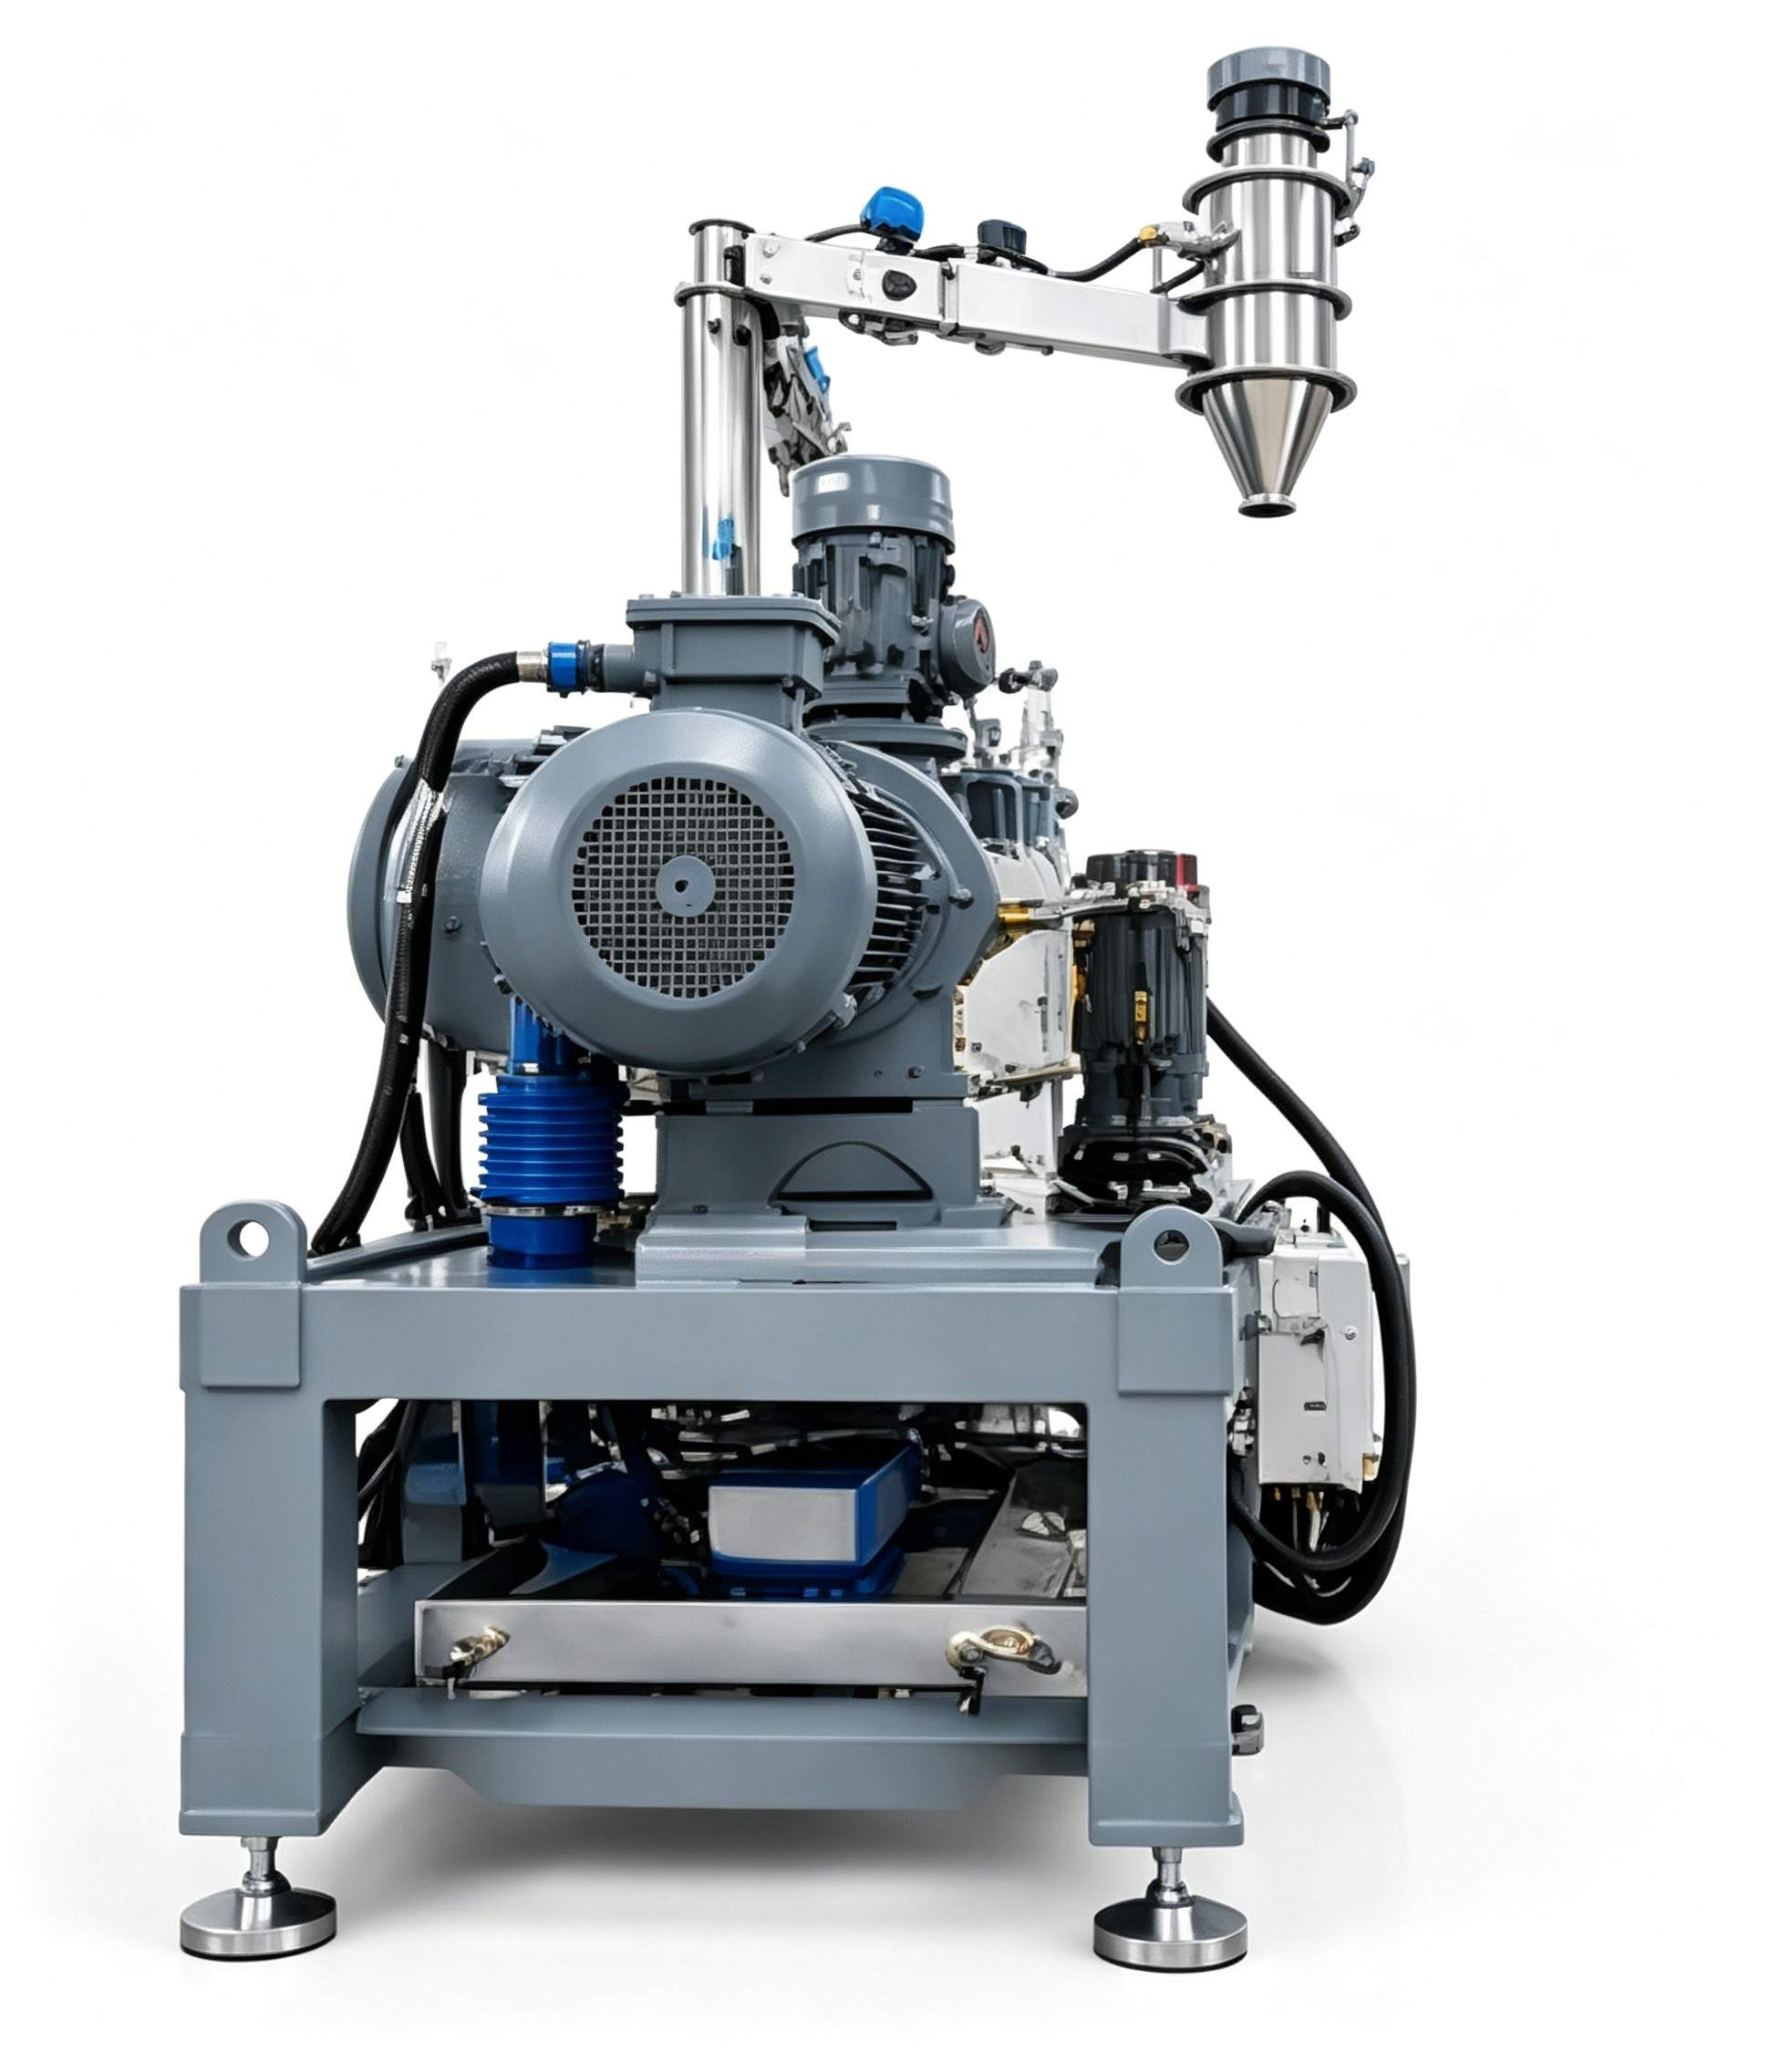
換料頻繁的場景更棘手:不同牌號粉體、不同配方之間切換時,固定腔體加小卸料口的傳統(tǒng)結(jié)構(gòu),只能依靠人工從投料口伸進(jìn)去掏料,既費(fèi)時又存在死角。清機(jī)時間甚至超過混煉時間本身,設(shè)備利用率被明顯拖低。
液壓開合機(jī)構(gòu)到底改變了什么
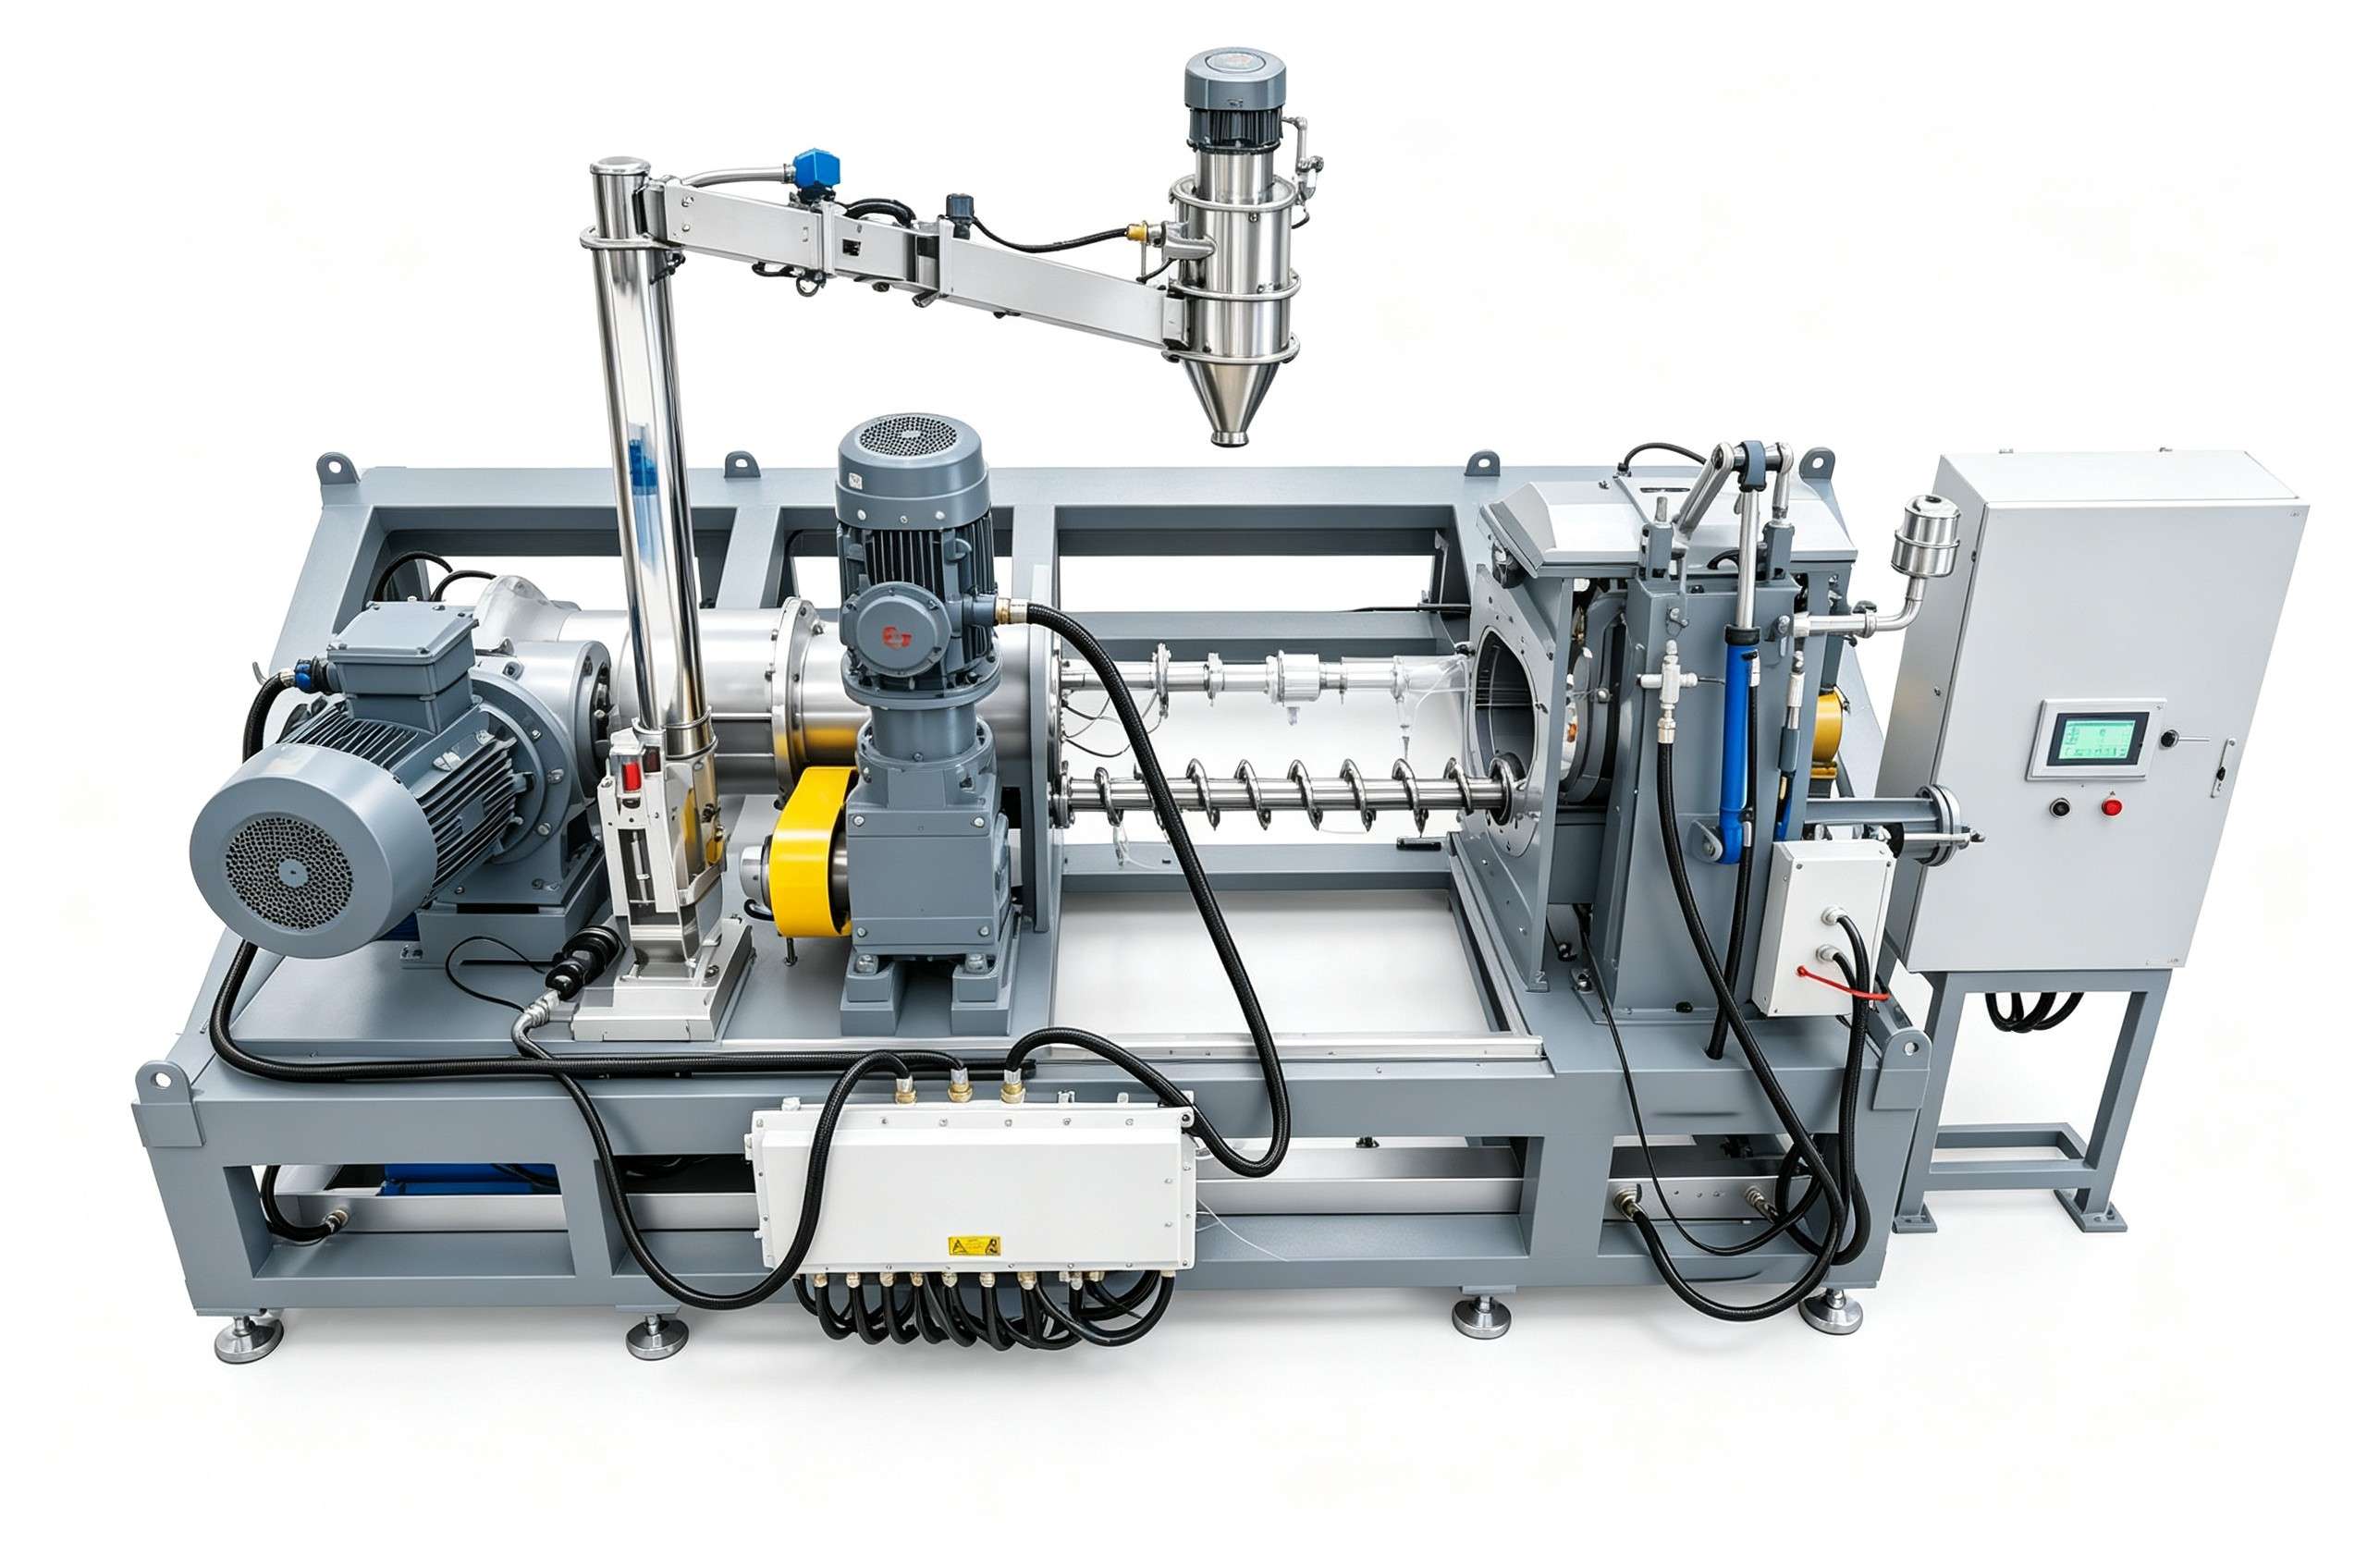
這類一體機(jī)把捏合腔的開啟與加壓交給液壓系統(tǒng)完成:混煉時,液壓缸驅(qū)動加壓蓋施加穩(wěn)定壓力,保證高填充物料被充分剪切與浸潤;卸料時,腔體在液壓驅(qū)動下翻轉(zhuǎn)或敞開,物料可以整體傾倒排出,而不是從底部小孔硬擠。
清機(jī)路徑變短了
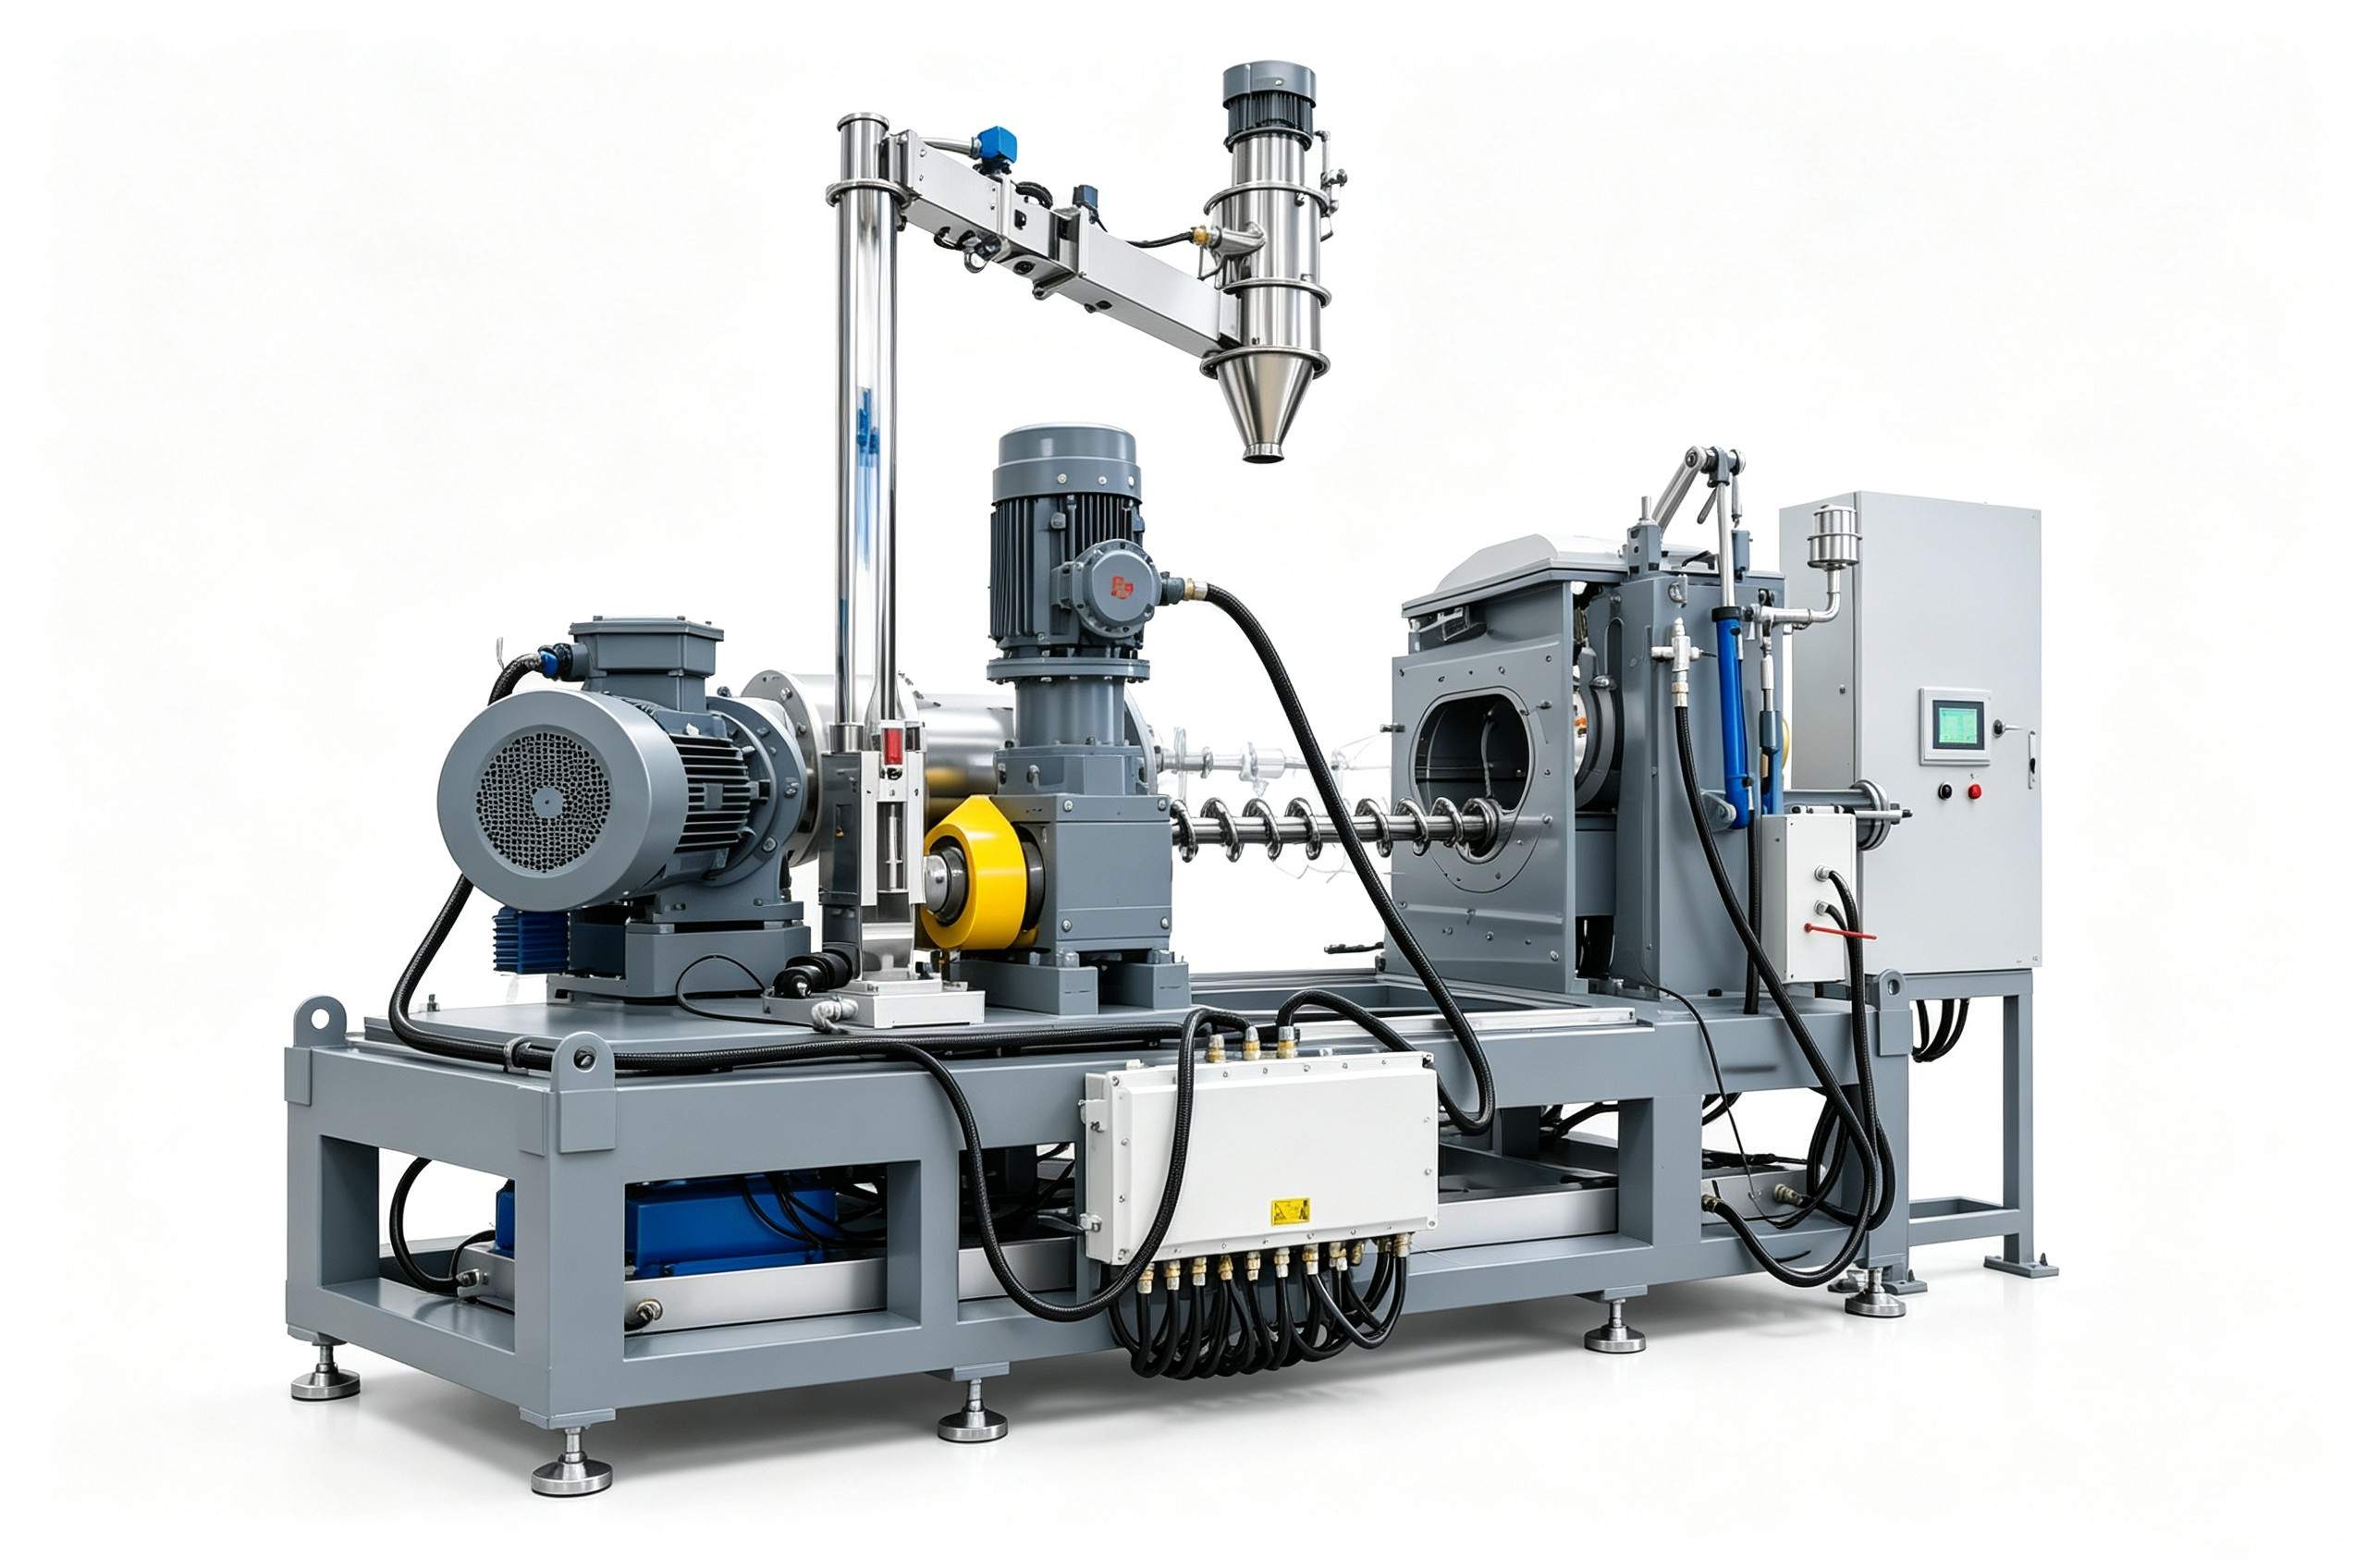
腔體敞開后,腔壁和轉(zhuǎn)子直接暴露在外,擦拭和目視檢查都很方便,殘料無處藏身。對批次純度要求高的陶瓷喂料來說,這直接影響換料后的首件質(zhì)量穩(wěn)定性。
壓力可調(diào),適配不同配方
蠟基與塑基粘結(jié)劑體系對捏合壓力的要求不同,液壓加壓可以在工藝范圍內(nèi)靈活調(diào)整,避免壓力不足導(dǎo)致分散不均,或壓力過高引起物料局部過熱。
捏合到造粒,一體化省掉的不只是轉(zhuǎn)運(yùn)
捏合完成的熱態(tài)物料直接進(jìn)入造粒段,省掉中間冷卻、破碎、再加熱的往返。對陶瓷喂料而言,這帶來兩個直接好處:一是減少敞口轉(zhuǎn)運(yùn)環(huán)節(jié),降低粉塵外逸和異物混入的機(jī)會;二是溫控連續(xù),捏合段出料溫度與造粒口模溫度可匹配設(shè)定,切出的顆粒致密度更均勻,后續(xù)注射成型時喂料流動性也更穩(wěn)定。
因此評估液壓開合捏合造粒一體機(jī)時,造粒段的溫控分區(qū)能力、切粒方式與捏合段的銜接設(shè)計(jì),都應(yīng)納入考察范圍,而不是只看捏合腔容積這一項(xiàng)。
選型時該盯住的幾個配置
- 液壓系統(tǒng):密封件耐溫等級與長期運(yùn)行的壓力穩(wěn)定性,直接關(guān)系開合動作的可靠程度。
- 轉(zhuǎn)子構(gòu)型:剪切型還是分散型,需要匹配粘結(jié)劑體系與粉體特性。
- 接觸材質(zhì):腔體與轉(zhuǎn)子的耐磨處理和表面光潔度,既影響使用壽命,也影響日常清潔難度。
- 批次容積:按目標(biāo)填充系數(shù)反推規(guī)格,避免長期低載或過載運(yùn)行。
這些配置沒有統(tǒng)一答案,取決于具體粉體、配方體系與產(chǎn)能規(guī)劃。利拿實(shí)業(yè)的服務(wù)領(lǐng)域涵蓋陶瓷粉末混煉,具備70多項(xiàng)自主專利技術(shù),可結(jié)合物料特性提供全流程非標(biāo)定制方案。
如需獲取針對性的設(shè)備選型建議與工藝優(yōu)化方向,可聯(lián)系利拿實(shí)業(yè)技術(shù)團(tuán)隊(duì)。
