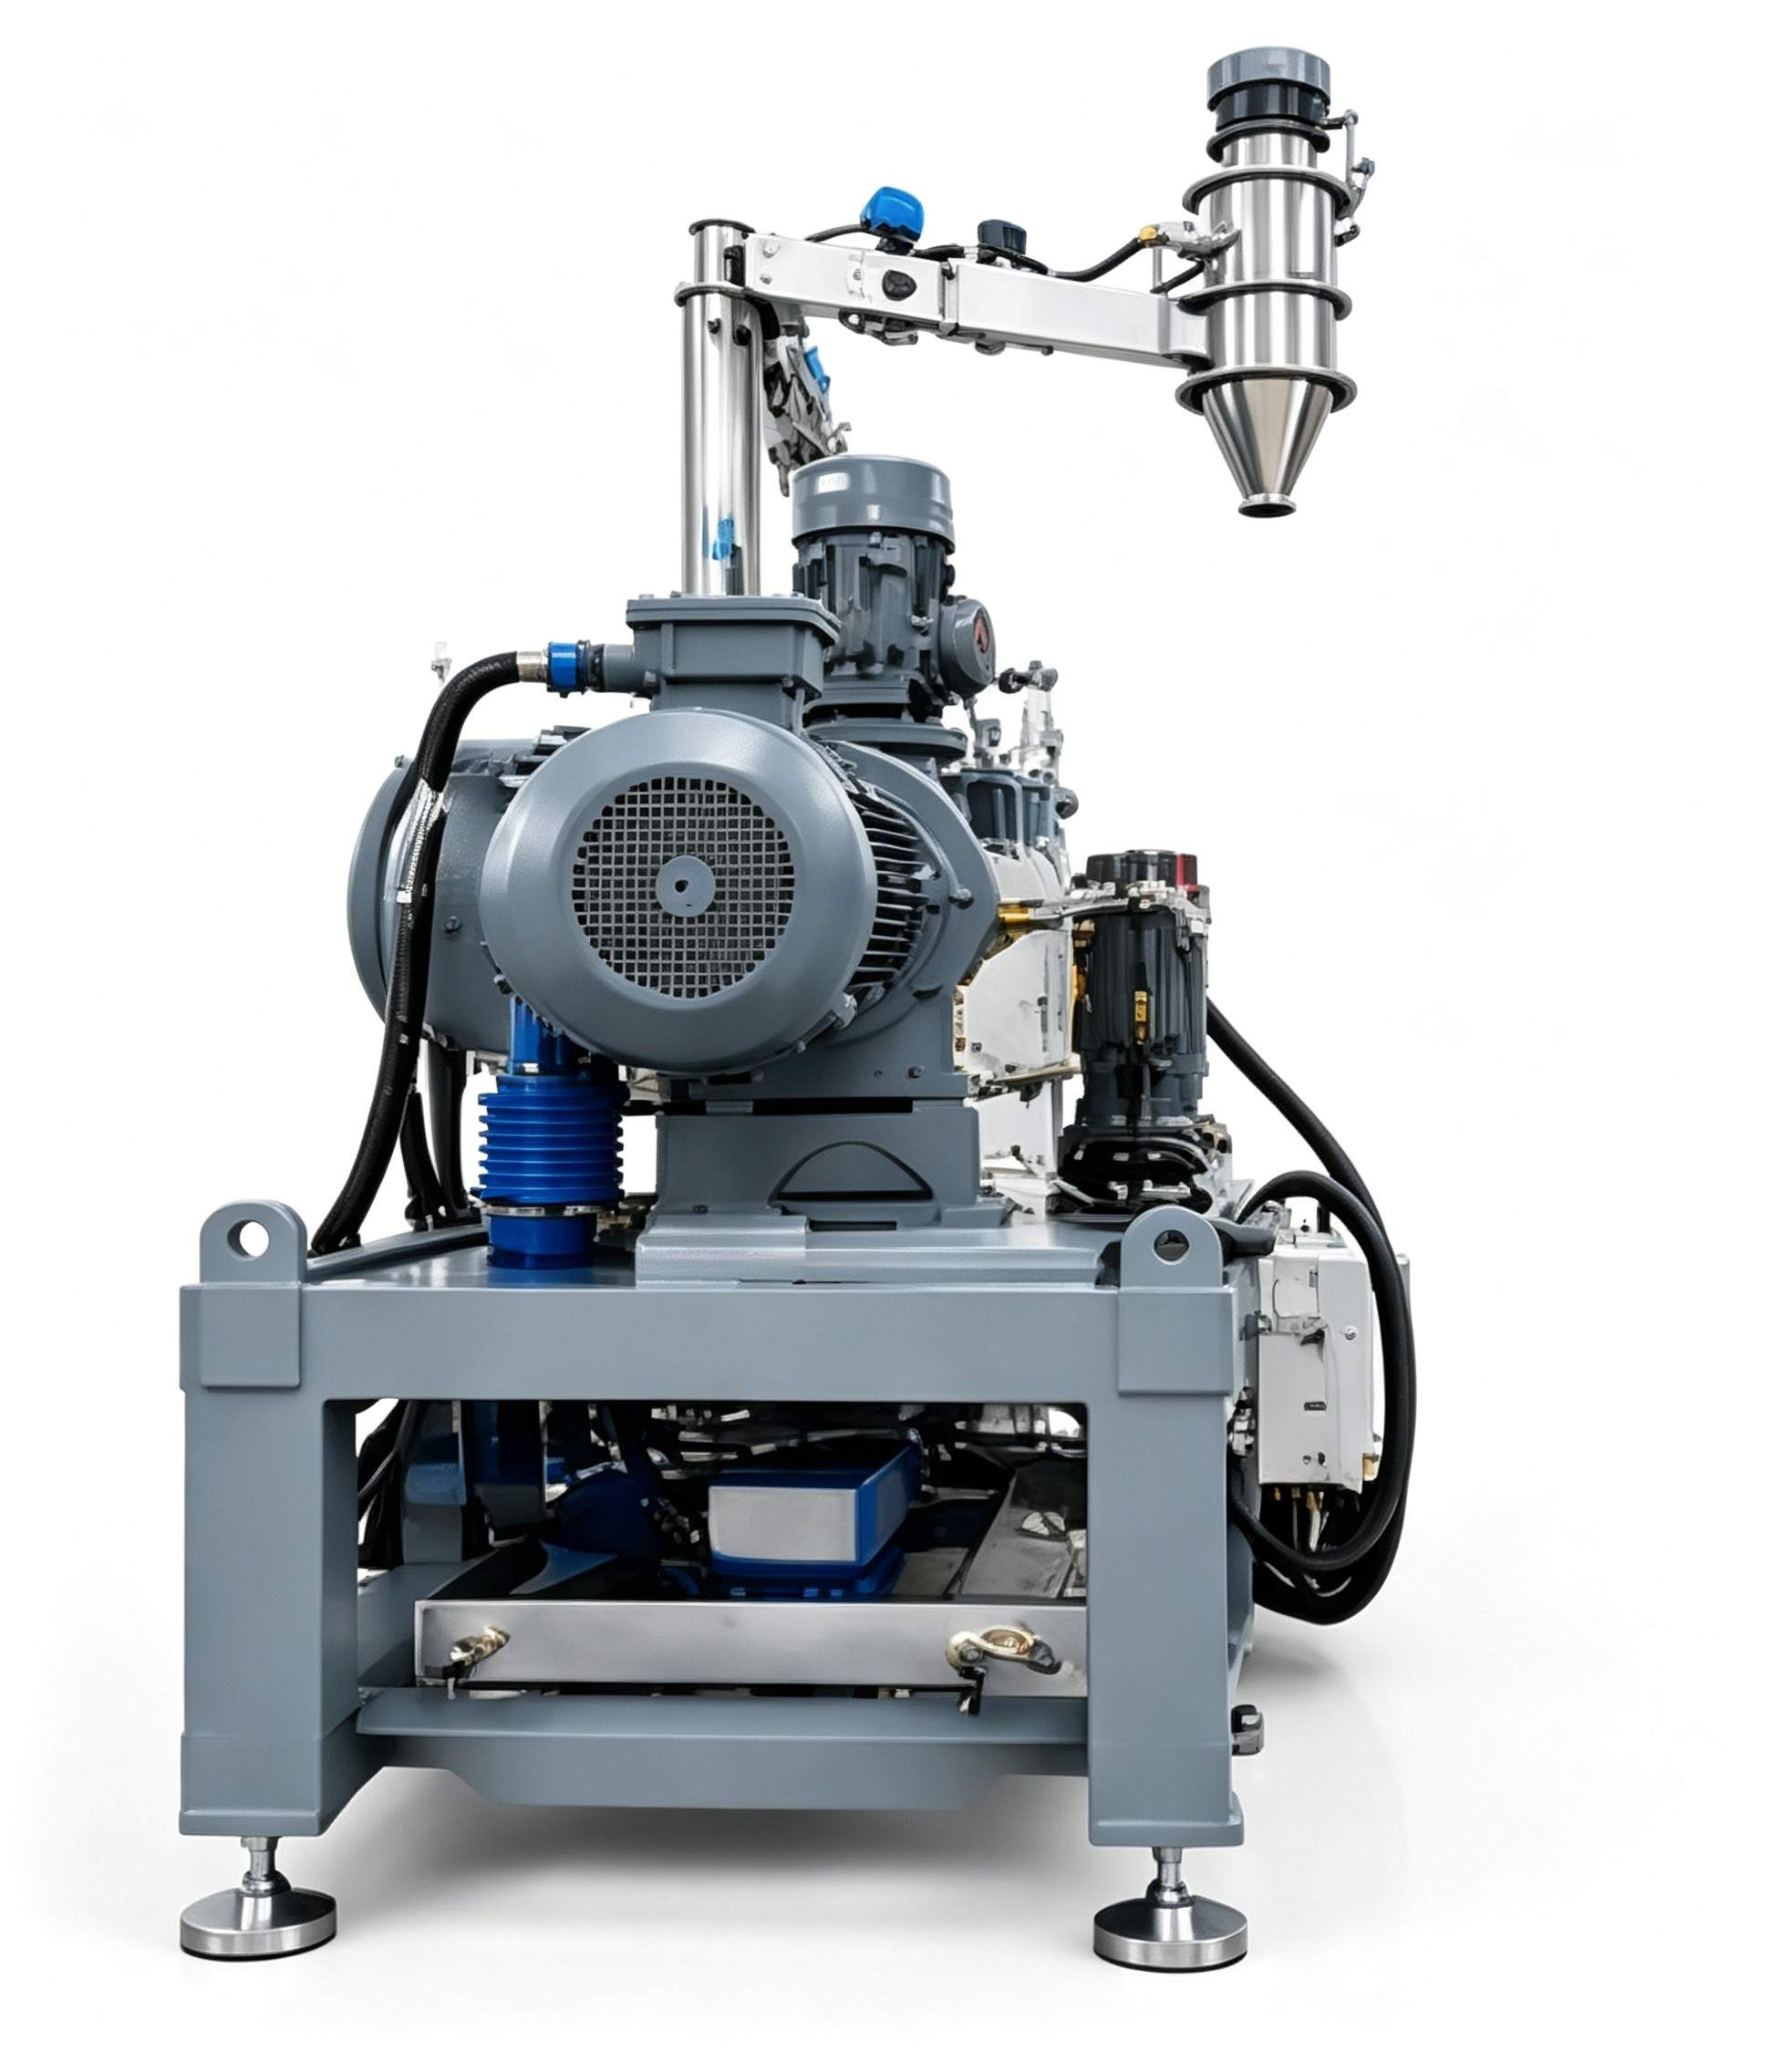
色母粒分散不均、批次色差大?問題多出在混煉造粒的溫控與填充系數
色母粒分散不均、批次色差?先查母粒混煉擠出造粒設備的溫控與填充系數
做色母粒的工廠大多遇到過這種情況:同一配方、同一批色粉,前后兩批母粒打出的色板卻有肉眼可見的色差,下游制品廠投訴、退貨接踵而至。很多人的第一反應是換色粉供應商、調整配方比例,折騰幾輪后問題依舊。從現場經驗看,相當一部分分散不均與批次波動,根源不在材料,而在母粒混煉擠出造粒設備的參數控制上。本文從混煉溫控精度、填充系數、轉速與時間三個維度,給出一套可落地的排查思路。
色差反復,先別急著懷疑色粉和配方
色粉在載體樹脂中的分散,靠設備提供的剪切與熱歷程完成。配方決定性能上限,參數執行決定實際達成度。混煉溫度偏高,熔體黏度過低,剪切傳不到色粉團聚體上;溫度偏低,色粉尚未被樹脂充分潤濕就被送入擠出段,后續工序難以彌補。批次之間幾度的溫差,落到色板上就是穩定的色差來源。
溫控精度看的是波動,不只是設定值
對母粒混煉擠出造粒設備而言,溫控的關鍵不在儀表上的設定值,而在實際運行中的波動范圍與響應速度。有機色粉對溫度敏感,局部過熱會引起色相偏移甚至分解。混煉室冷卻水路結垢、熱電偶安裝位置不合理、加熱與冷卻切換遲滯,都會讓設定值與物料實際受熱之間出現持續偏差。排查時建議調取異常批次的溫度曲線,與正常批次逐段比對,往往比換料試驗更快找到方向。
填充系數:最容易被低估的一個數
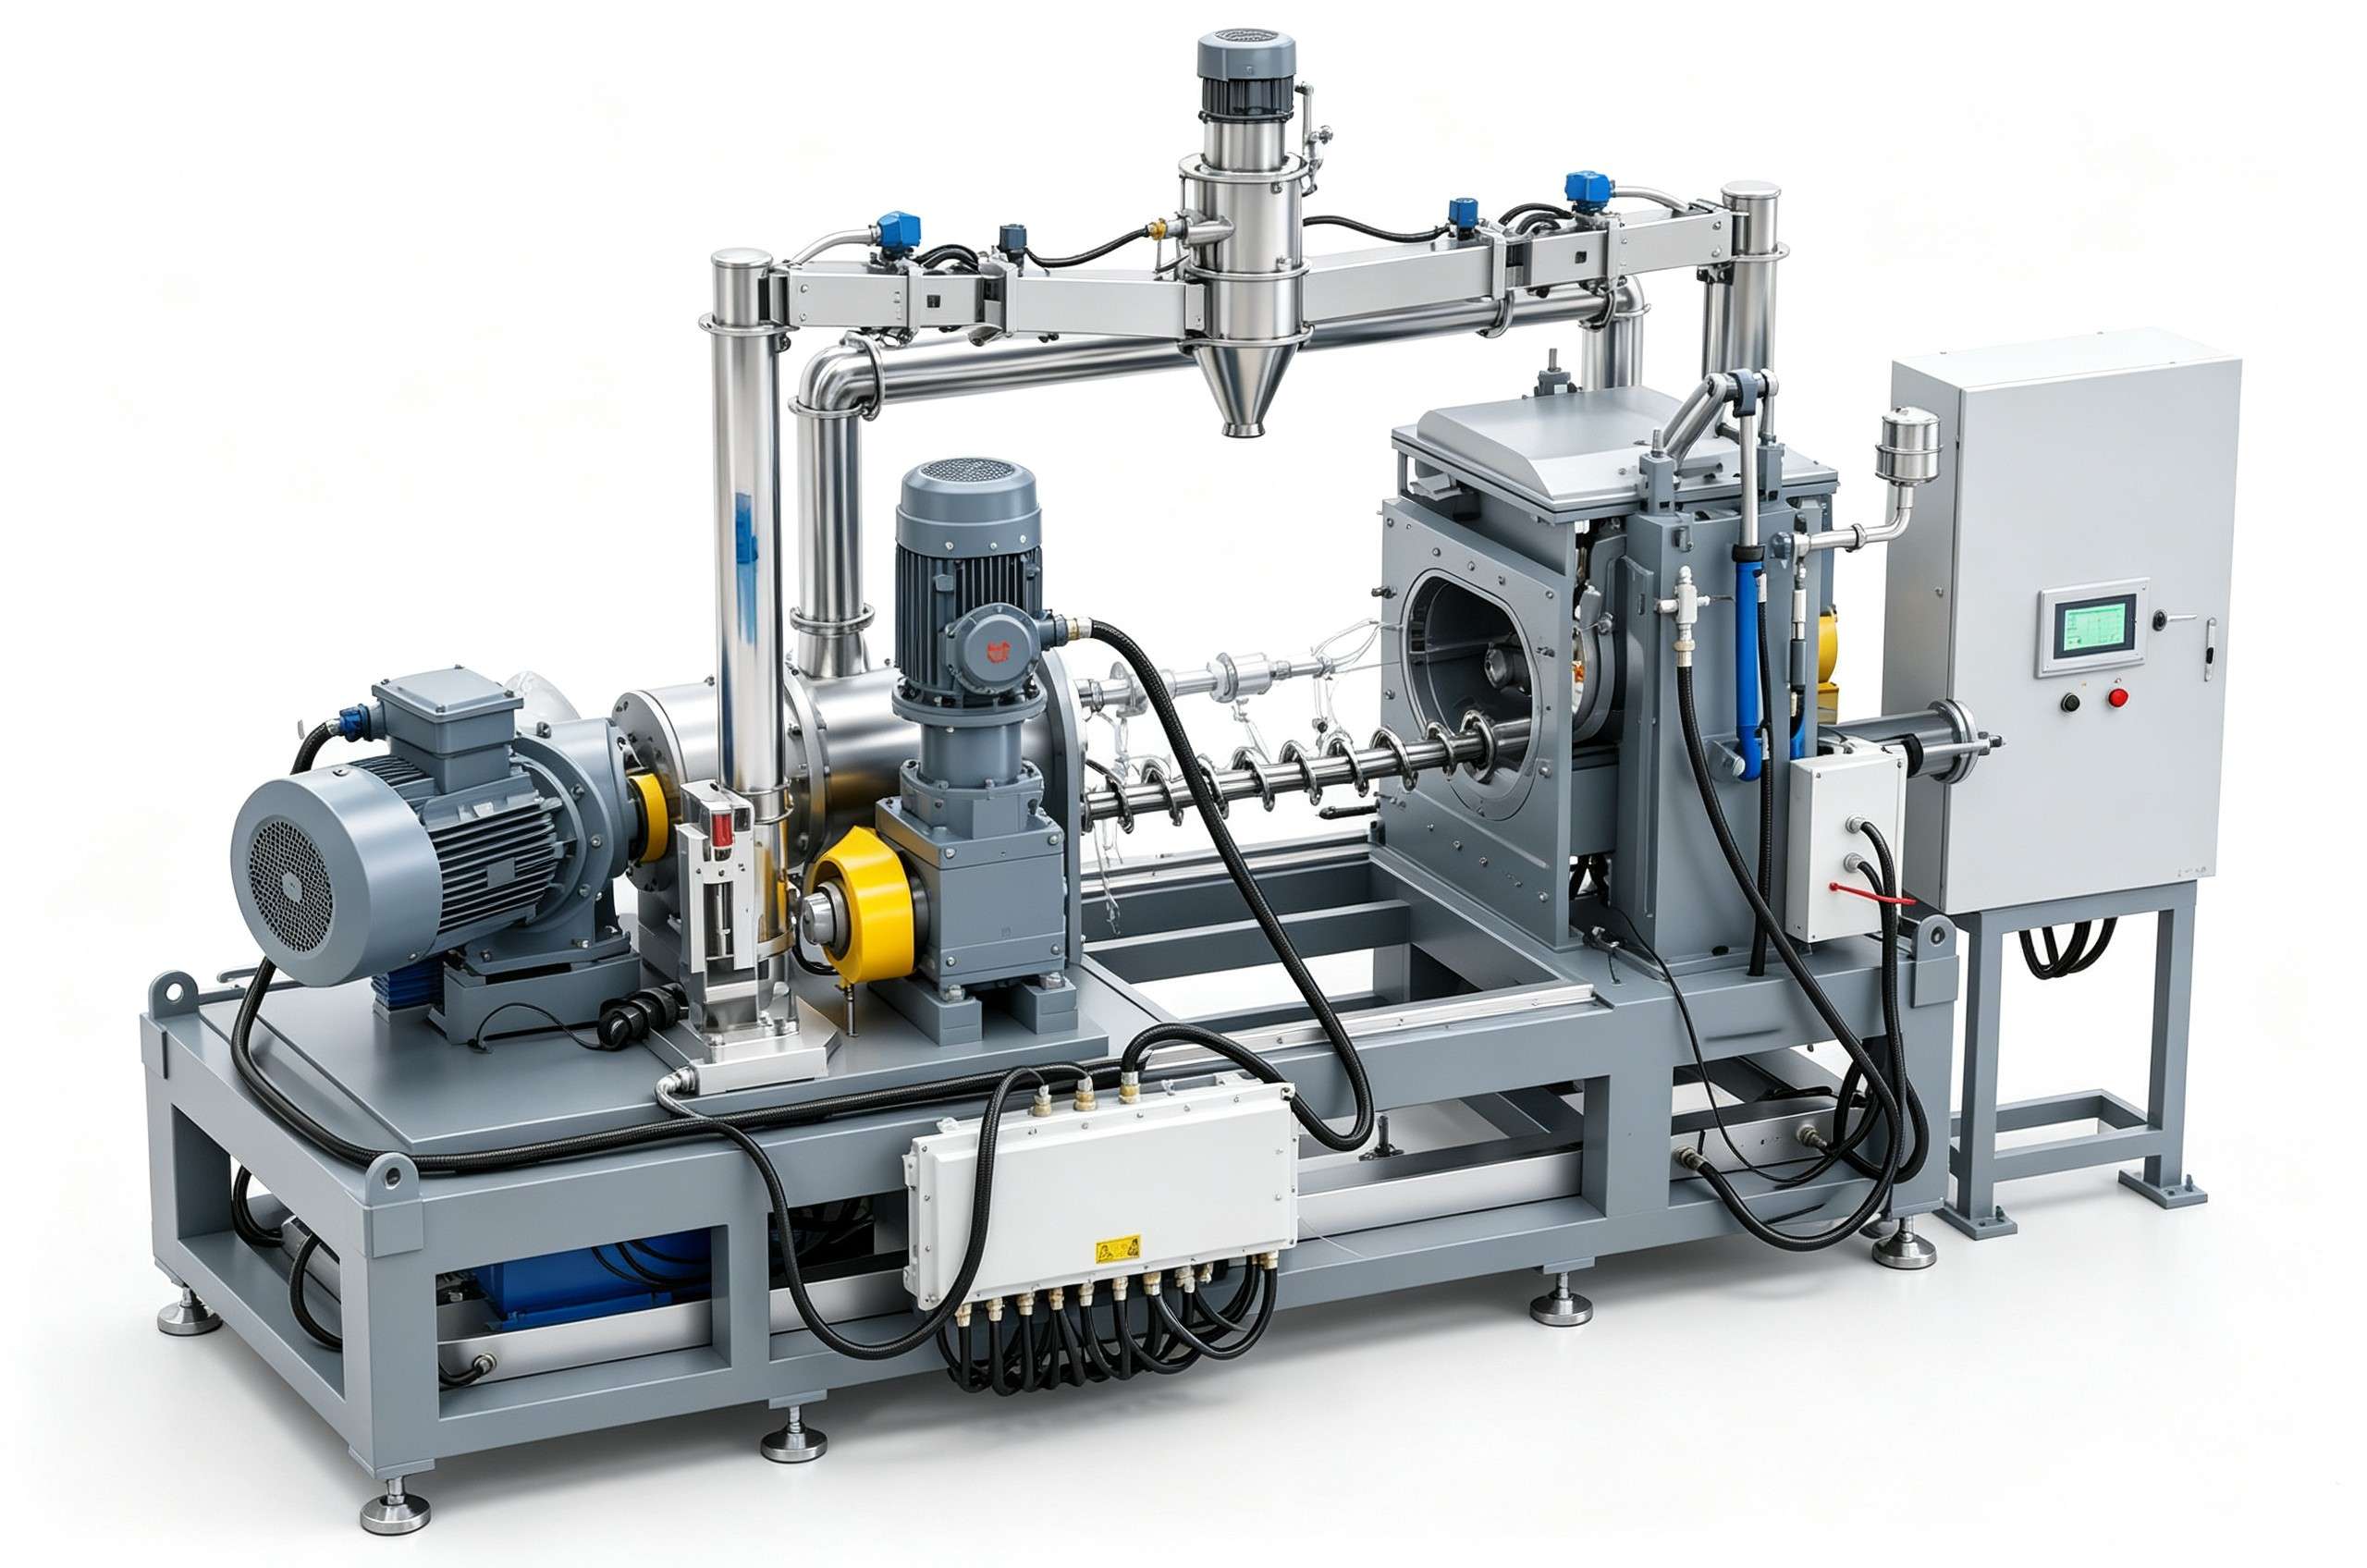
密煉機的填充系數直接決定物料受剪切的效率。填充不足,物料在混煉室內打滑,轉子空轉、剪切上不去;填充過量,電流超載、局部溫升加劇,排料也不順暢。色母粒的特殊之處在于色粉比例高,不同色粉體系的堆密度差異明顯,換體系后若仍按原來的質量投料,實際填充系數可能早已偏移。建議以設備有效容積為基準,按當前物料堆密度重新折算投料量。
轉速與混煉時間怎么把握"度"
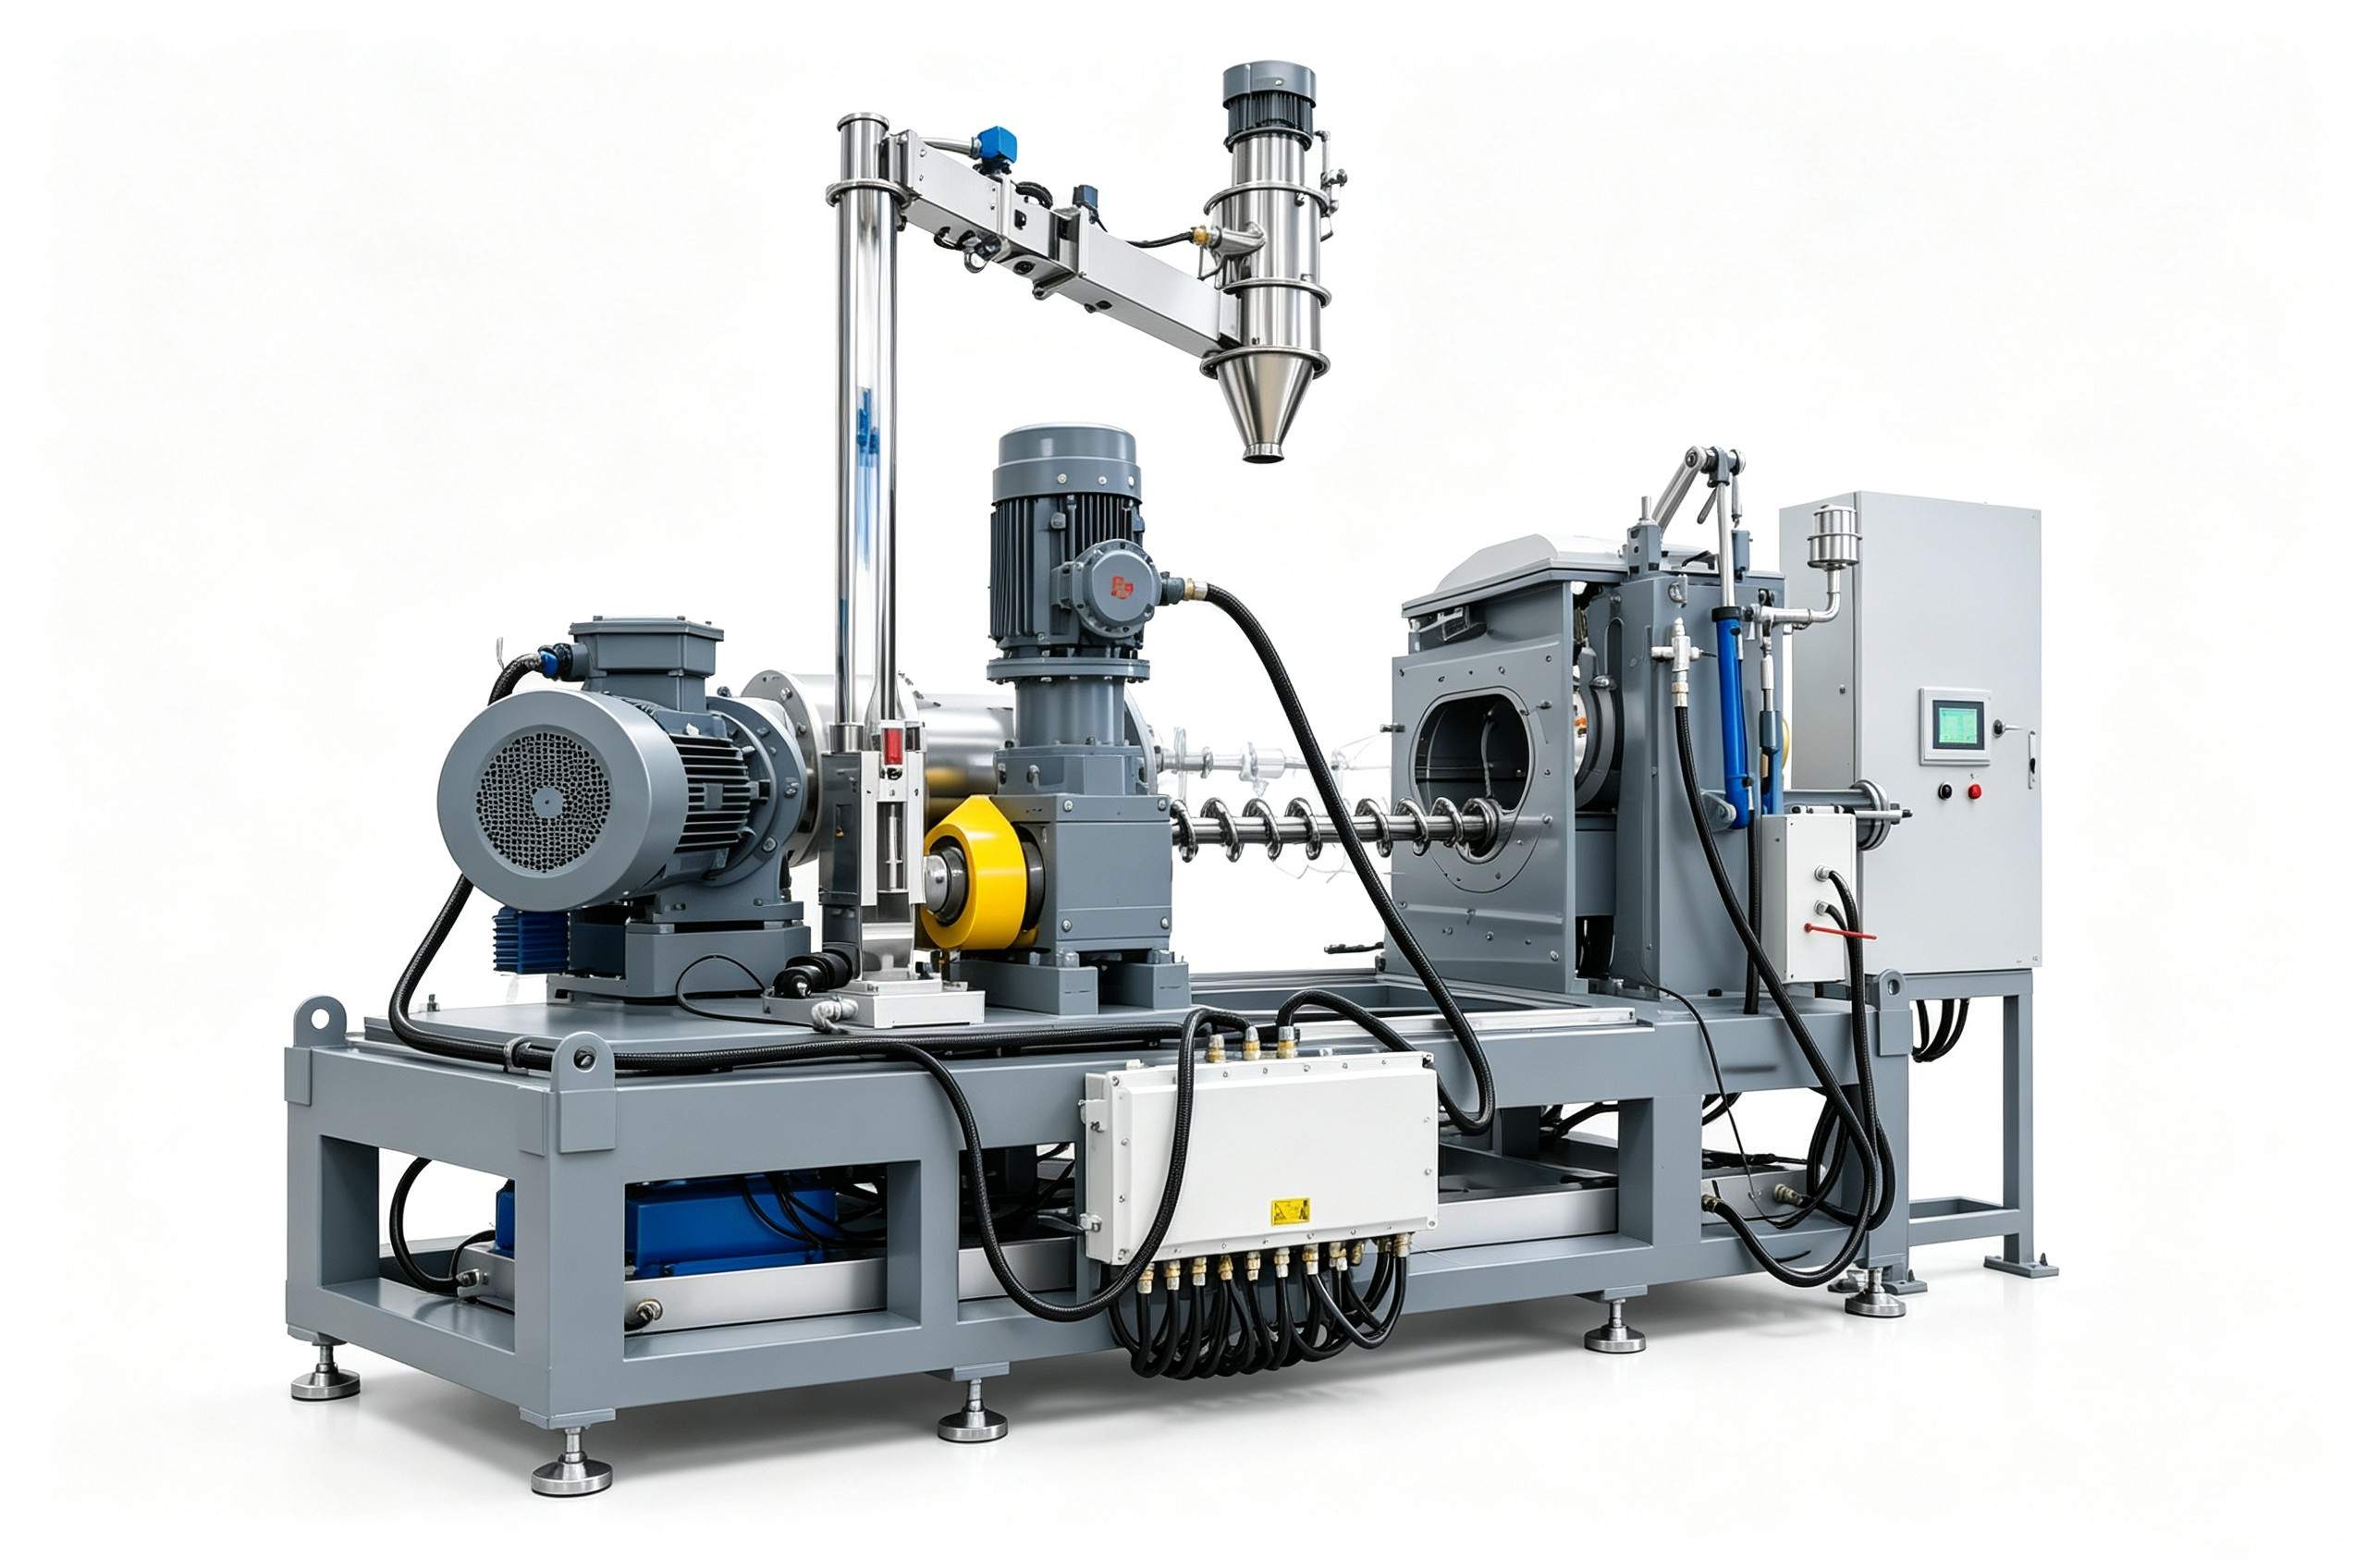
提高轉速、延長混煉時間,是現場改善分散最常用的手段,但兩者都會推高物料溫度。對熱敏色粉而言,剪切"過"了造成的熱損傷比剪切不足更難補救——分散沒打開可以返工,色相變了只能報廢。更穩妥的做法是以排膠溫度和電流曲線作為判斷依據,而不是死守固定時間;不同配方應有各自的參數窗口。
一套可直接執行的現場排查順序
- 調取異常批次的溫度、電流、混煉時間記錄,與正常批次逐項比對;
- 按當前物料堆密度核算實際填充系數,確認投料量是否匹配;
- 檢查溫控系統的實際波動范圍,包括水路狀態與熱電偶讀數一致性;
- 觀察排膠料溫與切粒狀態,粒子拖尾、粘連往往意味著溫度窗口偏移。
若以上參數均在合理范圍而問題依舊,就要考慮設備能力本身:轉子構型是否適配高填充色母粒、混煉段與擠出造粒段的溫控是否銜接、轉子磨損是否已影響剪切效率。利拿實業在母粒混煉擠出造粒設備的非標定制中,會按色粉體系與產能需求匹配密煉容積、轉子構型和溫控方案,這類適配性問題可以在方案設計階段提前規避。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。