

利拿平板硫化機(jī)溫度不均?先排查熱板流道與液壓保壓
橡膠密封件平板硫化機(jī)溫度不均的三個(gè)設(shè)備原因與排查思路
做橡膠密封件的時(shí)候,常見的品質(zhì)問題其實(shí)就那么幾個(gè),飛邊偏厚、厚度不均、局部欠硫,這些情況出現(xiàn)的頻率挺高的。很多工廠遇到這種問題,第一反應(yīng)就是去調(diào)配方,或者把硫化參數(shù)改一改,可有時(shí)候試來試去,問題照樣還在。這時(shí)候就得多想想,是不是平板硫化機(jī)本身有什么毛病,比如熱板溫度是不是均勻,液壓系統(tǒng)保不保得住壓,這些都得看看。設(shè)備要是出了問題,工藝參數(shù)調(diào)得再準(zhǔn)也沒什么用,出來的成品還是不穩(wěn)定。熱板流道、液壓系統(tǒng)、溫控方式,這三個(gè)方面,排查缺陷的時(shí)候值得先看。
熱板流道設(shè)計(jì),溫度均勻性的根基
熱板這個(gè)東西,就是平板硫化機(jī)上直接跟模具接觸的部件。像利拿平板硫化機(jī),熱板的溫度均勻性好不好,主要就看流道布局、加熱元件的功率分布,還有熱板材質(zhì)怎么樣。流道如果距離不一致,或者彎頭過多的話,熱量傳遞就會(huì)有差別,反映到模具表面上,就成了局部溫差。
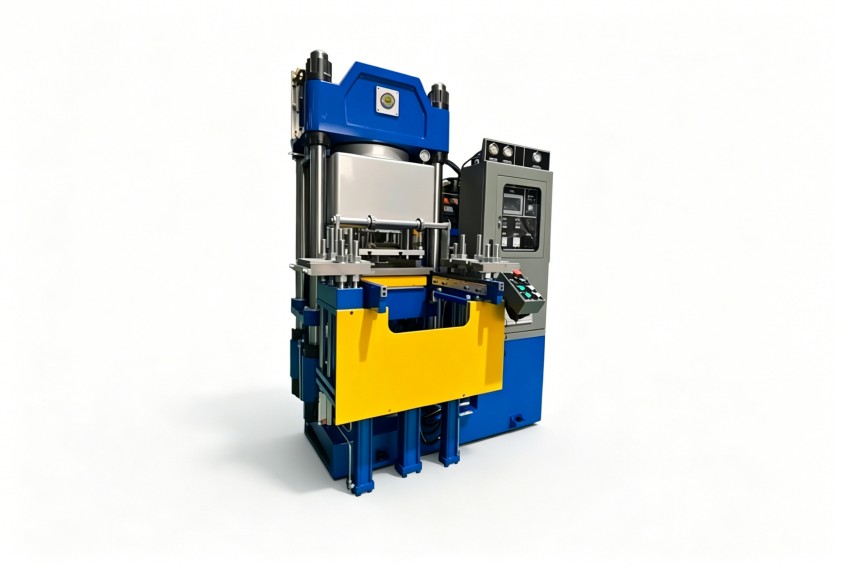
密封件對溫差是特別敏感的。同一塊熱板上面,不同模腔里的膠料,所處的溫度環(huán)境不一樣,硫化的速度自然也就不一樣了,低溫地方會(huì)欠硫,彈性不夠,高溫地方會(huì)過硫,表面發(fā)脆。所以與其反復(fù)去改硫化時(shí)間,還不如先在熱板表面布點(diǎn)測測溫,確認(rèn)一下是不是真的有明顯溫差。溫差大的話,再去查電熱管是不是老化了,流道有沒有局部堵住。
液壓系統(tǒng)保壓能力,直接影響飛邊大小
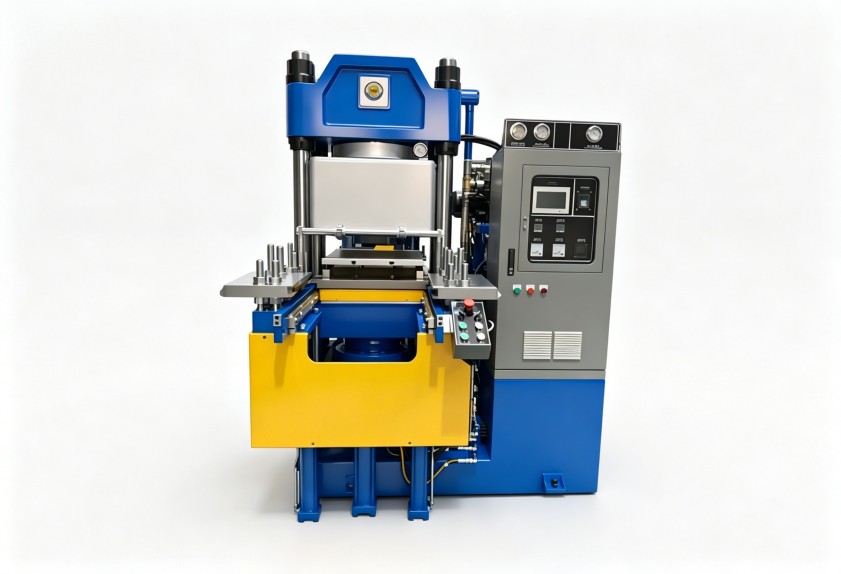
飛邊偏厚這種情況,不見得全是模具合模精度的問題。拿利拿平板硫化機(jī)來說,進(jìn)到保壓階段以后,液壓系統(tǒng)內(nèi)部要是發(fā)生了泄漏,或者補(bǔ)壓邏輯設(shè)得不太合適,模腔里的壓力就會(huì)慢慢往下掉。這時(shí)候膠料還沒完成交聯(lián),模內(nèi)壓力又不足,膠料就更容易從分型面那邊溢出去。
排查的時(shí)候,可以做一次靜態(tài)保壓測試,看看壓力表在一定時(shí)間里的下降幅度是多少,同時(shí)觀察油溫有什么變化。液壓油的溫度要是偏高,粘度就會(huì)下降,泄漏會(huì)變得更厲害,壓力波動(dòng)也會(huì)跟著明顯一些。
溫控方式與信號判斷:波動(dòng)頻繁先從加熱側(cè)找原因
設(shè)備溫度老是波動(dòng),不一定就是因?yàn)榄h(huán)境溫漂,很多時(shí)候問題出在加熱和測溫這一塊。電熱管老化的話,功率衰減了,熱板升溫速度就慢下來,溫度曲線波動(dòng)也變得更大。熱電偶接觸不良的時(shí)候,測溫點(diǎn)出現(xiàn)偏差,控制系統(tǒng)接收到錯(cuò)誤的反饋,就會(huì)頻繁地去啟停加熱。還有溫控表參數(shù)漂移,PID參數(shù)失配了,溫度超調(diào)就非常明顯,這也會(huì)直接影響密封件硫化的一致性。碰到這些問題的話,先去查加熱管的阻值和熱電偶的信號,然后再考慮要不要調(diào)整溫控參數(shù)。
選型時(shí)如何判斷平板硫化機(jī)的表現(xiàn)
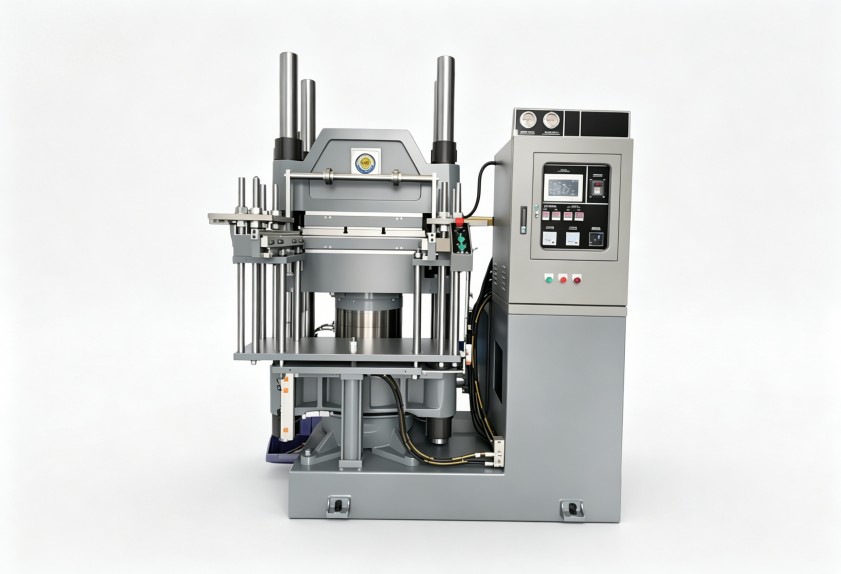
如果要買新設(shè)備,有幾個(gè)方面可以重點(diǎn)看一看,倒不是只看鎖模力的大小。熱板平面度還有表面處理方式值得關(guān)注,平面度偏差小的話,模具貼合就更穩(wěn)定,密封件的毛邊也更好控制。加熱方式和溫控精度這塊,電熱、蒸汽、導(dǎo)熱油各有各的特點(diǎn),得結(jié)合工廠的能源條件以及膠種的硫化窗口來選。液壓系統(tǒng)的泵組配置也很重要,高壓泵跟低壓泵的組合方式,決定了空載合模速度和保壓的穩(wěn)定性。另外就是數(shù)據(jù)記錄能力,能保存每模溫度、壓力、時(shí)間數(shù)據(jù)的設(shè)備,在質(zhì)量追溯的時(shí)候會(huì)更有優(yōu)勢。把這些需求跟利拿平板硫化機(jī)的配置選項(xiàng)對照一下,就能更清楚地判斷哪些功能是本廠真正需要的。膠種、模具尺寸還有班產(chǎn)要求,這些都應(yīng)該提前整理出來,跟設(shè)備廠商做一次完整的溝通。
利拿實(shí)業(yè)可以根據(jù)您的實(shí)際需求,提供全流程非標(biāo)定制化的橡塑混煉成型解決方案。
