

冷喂料擠出機(jī)密封條總漏膠?先看結(jié)構(gòu)選型和溫度匹配
冷喂料擠出機(jī)密封條失效,卡住的往往不是設(shè)備而是生產(chǎn)節(jié)拍
在大多數(shù)橡膠密封件企業(yè)的產(chǎn)線里,冷喂料擠出機(jī)承擔(dān)的不光是供料這個(gè)動(dòng)作,它是連續(xù)生產(chǎn)的基礎(chǔ)保障。機(jī)頭密封條一旦出了問(wèn)題,漏膠、焦燒、尺寸波動(dòng)這些情況就會(huì)接二連三地冒出來(lái),結(jié)果就是生產(chǎn)線被迫停下來(lái)做清理,生產(chǎn)節(jié)拍整個(gè)就被打亂了。很多管理者第一反應(yīng)是密封件質(zhì)量不過(guò)關(guān),但實(shí)際檢查下來(lái),設(shè)備結(jié)構(gòu)選型和工藝參數(shù)的匹配度,很多時(shí)候比密封件本身更值得去琢磨。這個(gè)問(wèn)題其實(shí)要分三個(gè)層面來(lái)慢慢拆解,下面逐一展開(kāi)說(shuō)一說(shuō)。
密封結(jié)構(gòu)跟膠料特性搭不搭,這是第一道分水嶺
冷喂料擠出機(jī)的密封區(qū)域要肩負(fù)雙重任務(wù),一方面得擋住膠料往外泄,另一方面還得維持機(jī)頭壓力的穩(wěn)定。不同膠料的流動(dòng)性、粘度以及含膠率差別還挺大的,對(duì)密封結(jié)構(gòu)提出的適應(yīng)性要求也不一樣。比如硬度比較高、流動(dòng)性偏差的那一類膠料,密封區(qū)域的間隙設(shè)計(jì)就得留有更大的公差冗余,不然局部壓力一旦過(guò)高,密封條很容易被擠傷,到時(shí)候漏膠就跑不掉了。再比如含軟化劑比較多的軟質(zhì)膠料,端面密封設(shè)計(jì)就得做得更嚴(yán)密一些,否則低粘度組分可能滲到密封面里頭去,磨損速度就快上來(lái)了。
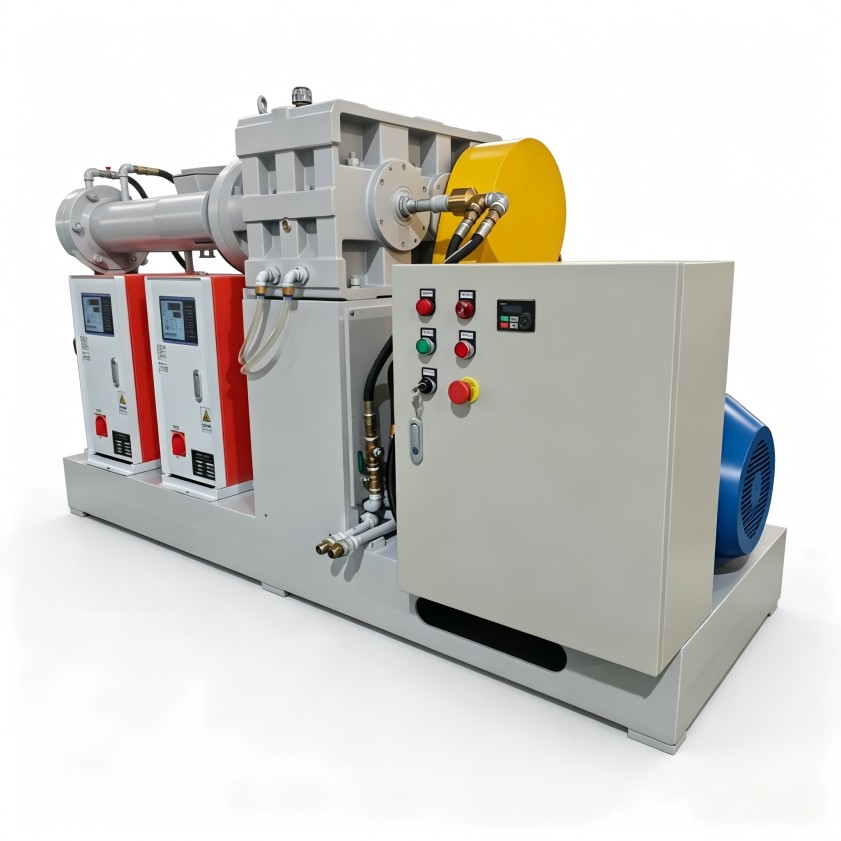
行業(yè)內(nèi)習(xí)慣于拿“密封條壽命”來(lái)評(píng)判設(shè)備的好壞,這個(gè)指標(biāo)其實(shí)很容易被放大來(lái)看。更務(wù)實(shí)的做法,應(yīng)該是去考察密封區(qū)域的冷卻流道設(shè)計(jì)到底充不充分。密封條的工作溫度每升高10℃,老化的速度就會(huì)明顯加快一截,這點(diǎn)在日常運(yùn)維里經(jīng)常被忽視。所以在設(shè)備配置的那個(gè)階段,密封區(qū)有沒(méi)有獨(dú)立溫控能力,應(yīng)當(dāng)納入評(píng)估范圍里頭,別等到出了問(wèn)題再回頭來(lái)補(bǔ)。
溫控精度夠不夠,直接決定了密封條能撐多久
冷喂料擠出機(jī)相對(duì)熱喂料設(shè)備來(lái)說(shuō),省電是一方面,更重要的是膠料經(jīng)受的熱歷程短了很多,這對(duì)機(jī)筒和機(jī)頭的溫度控制反而提出了更高的要求。溫控系統(tǒng)要是波動(dòng)幅度偏大,機(jī)頭溫度頻繁往上沖,最先頂不住的就是密封條;它在高溫高壓的交變應(yīng)力下長(zhǎng)期工作,變硬、開(kāi)裂都是遲早的事,漏膠也就跟著來(lái)了。從工藝參數(shù)的角度看,開(kāi)機(jī)初期那段升溫速度往往比穩(wěn)態(tài)溫度更值得關(guān)注。升溫過(guò)急的話,密封條內(nèi)外層之間會(huì)產(chǎn)生明顯的溫度梯度,表面可能已經(jīng)硫化結(jié)皮了,內(nèi)部卻還沒(méi)充分軟化,這種狀態(tài)下磨損的速度比正常工況要高出好幾倍。建議把溫控精度跟擠出壓力聯(lián)動(dòng)起來(lái)做監(jiān)控,一旦壓力曲線出現(xiàn)規(guī)律性的脈動(dòng),就要及時(shí)去查看密封區(qū)域的間隙是不是已經(jīng)超差了,等故障放大了再處理,代價(jià)就大了。
密封條壞了之后怎么修,要分“先救急”還是“再根治”
現(xiàn)場(chǎng)出現(xiàn)漏膠的時(shí)候,不少企業(yè)圖省事,直接換一套原廠密封條,先把生產(chǎn)恢復(fù)起來(lái)。這么做本身沒(méi)啥問(wèn)題,應(yīng)急嘛,可以理解。但同樣的故障要是在一個(gè)大修周期里頭反復(fù)出現(xiàn),那就不能光靠換了,得做一次系統(tǒng)性的排查才行。比如說(shuō)螺桿轉(zhuǎn)速跟機(jī)頭壓力是不是長(zhǎng)期貼著設(shè)備設(shè)計(jì)上限在跑,而不是待在經(jīng)濟(jì)的運(yùn)行區(qū)間里頭?再比如說(shuō)密封區(qū)域的潤(rùn)滑脂選型跟膠料相不相容,有些增塑劑會(huì)把潤(rùn)滑脂里的基礎(chǔ)油給抽離出來(lái),潤(rùn)滑效果就大打折扣了。還有機(jī)筒和螺桿的同心度,在設(shè)備安裝之后有沒(méi)有發(fā)生過(guò)偏移,這個(gè)也是需要去核實(shí)的。強(qiáng)制冷卻系統(tǒng)的水流量,會(huì)不會(huì)因?yàn)樗付逊e而衰減,導(dǎo)致密封區(qū)實(shí)際溫度比儀表盤(pán)上顯示的高出不少,這些細(xì)節(jié)往往容易被忽略掉。一次完整的排查做下來(lái),通常能同時(shí)發(fā)現(xiàn)兩到三個(gè)疊加在一起的因素。單純更換密封條的話,往往也就維持很短的正常運(yùn)行時(shí)間,問(wèn)題還是會(huì)找上門(mén)來(lái)的。
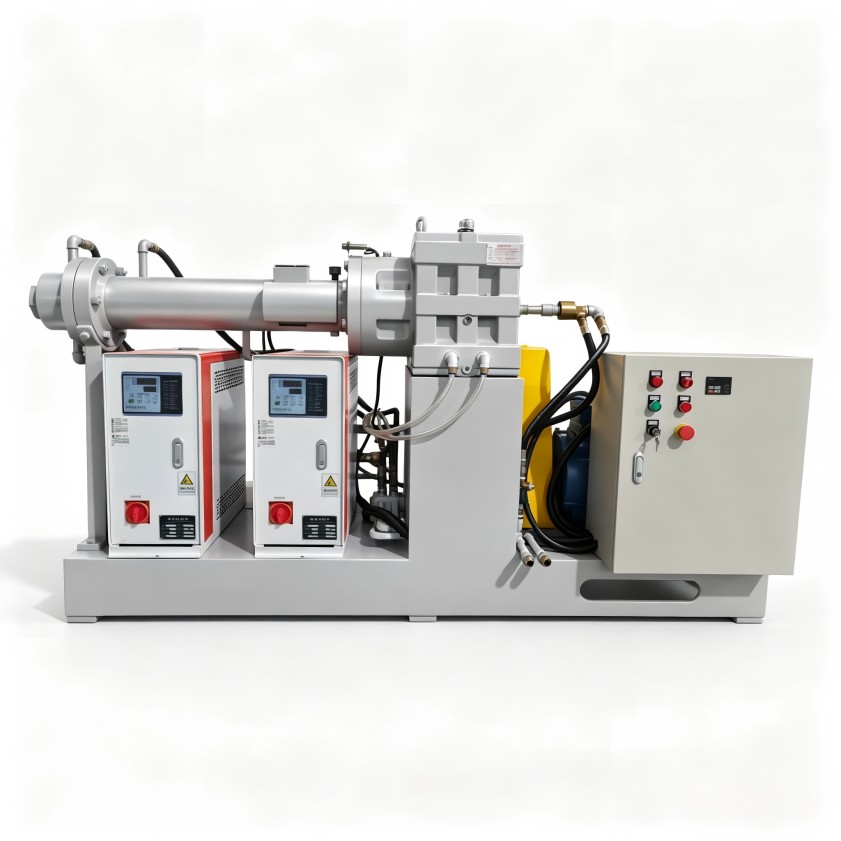
設(shè)備選型階段就要把密封系統(tǒng)放進(jìn)整體方案里考慮
密封條這個(gè)東西,不能只當(dāng)成易損件清單上的一個(gè)孤立項(xiàng)目來(lái)對(duì)待,它其實(shí)直接反映了擠出機(jī)整體的設(shè)計(jì)水準(zhǔn)。技術(shù)團(tuán)隊(duì)在現(xiàn)場(chǎng)積累的經(jīng)驗(yàn)、設(shè)備出廠前的裝配精度、以及企業(yè)對(duì)不同膠料工況的數(shù)據(jù)庫(kù)積累,這些因素都會(huì)影響到密封系統(tǒng)長(zhǎng)期運(yùn)行的表現(xiàn)。要是您的產(chǎn)線正在為特種膠料或者高填充配方尋找合適的設(shè)備,又或者現(xiàn)有冷喂料擠出機(jī)的密封條更換頻率已經(jīng)影響到交付周期了,那建議您從這幾個(gè)維度來(lái)審視一下現(xiàn)有設(shè)備的改進(jìn)空間:密封結(jié)構(gòu)類型、溫控分區(qū)數(shù)量、還有螺桿跟機(jī)筒的材質(zhì)匹配。每個(gè)維度都有可挖的余地,關(guān)鍵看愿不愿意花時(shí)間去做系統(tǒng)梳理。

利拿實(shí)業(yè)在橡塑混煉成型設(shè)備領(lǐng)域里頭有15年以上的研發(fā)積累,支持根據(jù)膠種配方跟生產(chǎn)工況來(lái)做非標(biāo)定制,能夠在設(shè)備設(shè)計(jì)階段就把密封失效的隱患提前規(guī)避掉。如果您想結(jié)合具體的膠種配方、產(chǎn)能要求以及生產(chǎn)工況來(lái)評(píng)估方案,可以直接跟利拿實(shí)業(yè)的技術(shù)團(tuán)隊(duì)做進(jìn)一步的溝通。
